Análise de falhas em bolsas impermeáveis: vazamentos, rachaduras e delaminação.
Quando a mesma falha em sacos impermeáveis aparece durante testes de amostra, inspeção em lote ou devoluções de clientes, a principal questão não é como remendar um saco. É por que o produto falhou e se outras unidades podem apresentar o mesmo problema.
Comece com quatro etapas: confirme o desempenho de impermeabilização exigido, marque onde as falhas aparecem, compare os produtos defeituosos com amostras de referência adequadas e tente reproduzir o problema em condições controladas. Isso ajuda a diferenciar um defeito isolado de um problema mais amplo relacionado a materiais, projeto ou produção.
Se você precisar lidar apenas com uma bolsa de uso pessoal, estas etapas básicas para solucionar um vazamento em uma bolsa impermeável abrangem a detecção do vazamento e o reparo temporário. Este guia se concentra em falhas recorrentes, lotes de produção afetados e decisões corretivas.
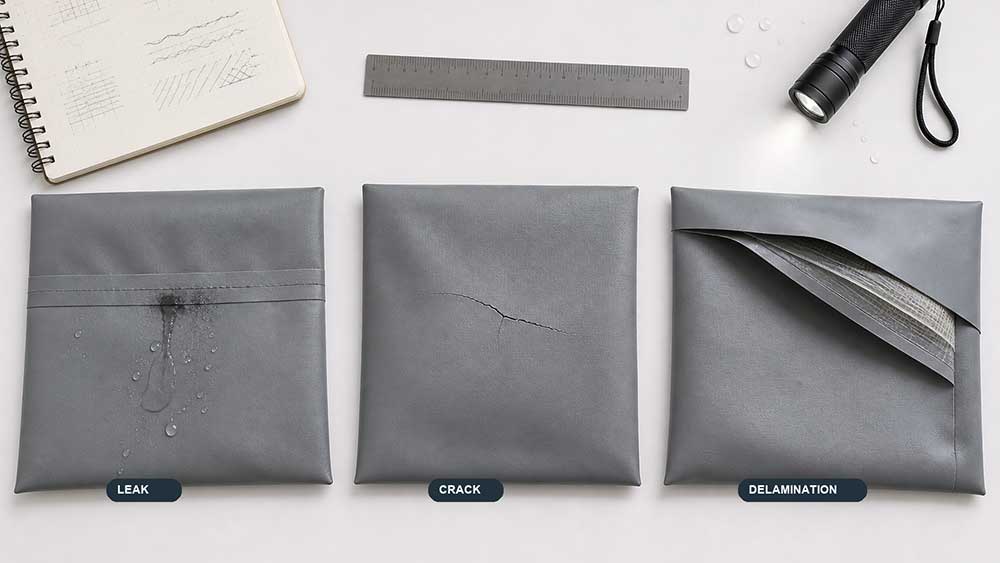
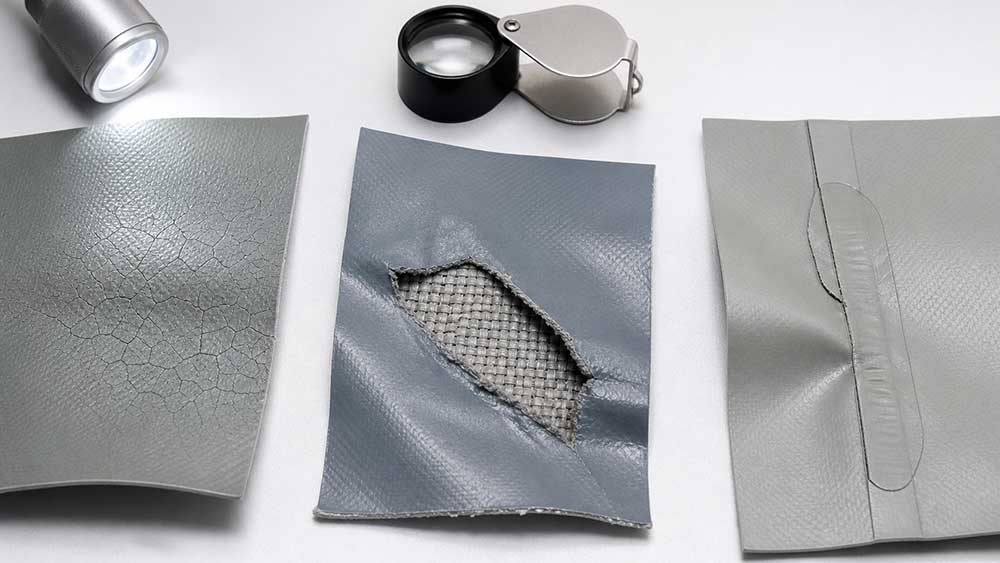
Vazamentos, rachaduras e delaminação descrevem problemas diferentes. Eles podem ocorrer juntos, mas não significam a mesma coisa.
Falha
O que significa
Primeira pergunta a ser respondida
Vazar
A água encontrou um caminho para dentro do saco.
Por onde a água entrou pela primeira vez?
Crack
Um revestimento, película, tecido base ou outra parte fraturou-se.
Qual camada ou componente apresentou rachadura?
Delaminação
As camadas de material unidas estão se separando.
Quais duas camadas estão se separando?
Um vazamento é uma consequência, não um diagnóstico completo. A água pode entrar por uma abertura, uma costura, uma peça de fixação, uma perfuração ou um painel danificado. Da mesma forma, uma linha visível pode ser uma dobra inofensiva, uma rachadura superficial ou um rasgo estrutural.
Um relatório de defeitos útil descreve o que mudou, onde aconteceu e se o mesmo problema ocorre em outras unidades.
Confirme para que a bolsa foi projetada para suportar.
Antes de considerar o resultado de um teste como um defeito do produto, confirme o nível de impermeabilidade pretendido.
Registro:
a exposição esperada, como chuva, respingos ou imersão temporária;
o método de fechamento necessário;
a carga dentro da bolsa;
a posição e a duração do teste;
Qualquer preparação necessária antes do teste, como condicionamento de temperatura ou umidade;
os critérios de aceitação acordados.
Uma mochila projetada para exposição à chuva não deve ser automaticamente avaliada em condições de imersão. Da mesma forma, passar em um teste de respingos leves não comprova que uma mochila possa resistir à pressão contínua da água.
O teste e a alegação do produto precisam descrever o mesmo nível de exposição. Caso contrário, a equipe pode confundir um requisito pouco claro do produto com uma falha de produção.
Encontre o verdadeiro curso d'água
O conteúdo molhado não comprova que o tecido da estrutura falhou. Comece pelo primeiro ponto de entrada de água confirmado.
Localização do vazamento
Áreas a serem examinadas
Abertura ou fechamento
Alinhamento, distorção, método de fechamento e adequação à exposição pretendida.
Costura soldada
Lacunas, contaminação, intersecções difíceis ou danos após a soldagem
Costura selada
Cobertura da fita, levantamento, deslocamento, adesão e orifícios de sutura expostos
Painel da carroceria
Furo, perfuração, abrasão, danos no revestimento ou separação de camadas
Alça ou fixação de correia
Furos de agulha, bordas reforçadas, vedação localizada e carga concentrada.
Válvula, extremidade com zíper ou conexão
Conexão de componentes, formato de transição, caminho de vedação e danos durante a instalação
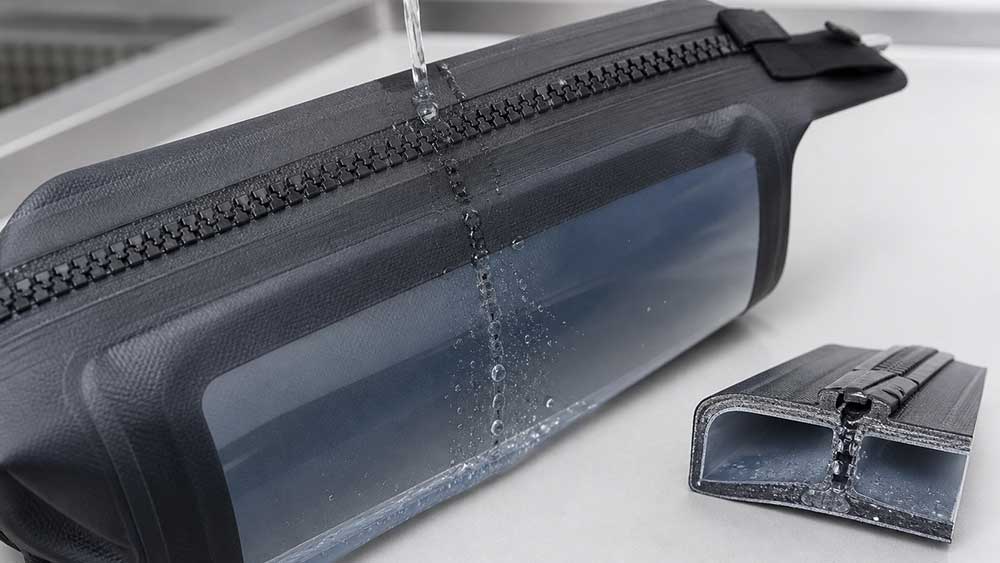
Vazamento relacionado ao fechamento
Fechos de enrolar ou zíperes podem apresentar vazamentos mesmo quando o material e as costuras permanecem intactos. Desalinhamento, deformação, material preso ou uso além da exposição prevista do fecho podem criar uma via de entrada para a água.
Repita o teste acordado utilizando o método de fechamento e a condição de carregamento especificados. Se o resultado variar entre os operadores, revise o procedimento de fechamento e o método de teste antes de rejeitar o material.
Vazamento em juntas soldadas e seladas com fita adesiva
As costuras soldadas por radiofrequência e as construções com costuras seladas com fita adesiva apresentam falhas de maneiras diferentes.
Uma junta soldada pode apresentar uma pequena folga ou contaminação. O material adjacente à solda também pode ser danificado por flexões repetidas ou carga concentrada. Em uma costura selada com fita, fita solta ou mal aderida pode expor os orifícios da costura subjacente. Esta comparação entre sacos impermeáveis soldados por radiofrequência e com costura selada com fita explica as diferenças estruturais com mais detalhes.
Um vazamento ao lado de uma solda não prova que as configurações de soldagem estavam incorretas. A área soldada pode ainda estar unida enquanto o material adjacente apresentar rachaduras.
Vazamento de painel e acessórios
Quando entrar água por um painel da carroceria, verifique se o local coincide com uma dobra da embalagem, um objeto pontiagudo dentro da bolsa, uma borda de metal ou uma área de atrito repetido.
Se várias unidades apresentarem vazamento próximo à mesma alça, válvula ou reforço, examine essa característica com mais atenção. Sua posição, formato, rigidez e método de montagem podem afetar a forma como o material ao redor suporta a carga.
Identifique os diferentes tipos de rachaduras
A expressão "material rachado" não é precisa o suficiente para um relatório de qualidade útil. A próxima questão é qual parte do material foi danificada.
Rachaduras no revestimento ou na película
Linhas finas podem surgir em revestimentos ou películas impermeáveis após dobras, flexões repetidas, envelhecimento, exposição ao frio ou contato com substâncias incompatíveis. Essas são possíveis causas, não conclusões que possam ser confirmadas apenas pela aparência.
Algumas linhas permanecem na superfície. Outras atravessam a camada impermeável e criam um caminho para a água. Verifique se a linha se abre quando o material é levemente flexionado e se a água realmente entra no mesmo local.
Rasgo do tecido base
Quando o revestimento têxtil se rasga, o problema é estrutural e não estético. A avaliação pode precisar considerar perfurações, cortes, abrasões, sobrecarga ou tensão concentrada em uma pequena área.
Um remendo pode cobrir a abertura sem restaurar a resistência original do material. Portanto, a extensão do dano e a finalidade de uso são fatores importantes a serem considerados ao decidir se uma unidade reparada pode ser aceita.
Fissuras junto a uma solda ou reforço.
Uma fissura na borda de uma solda é diferente de uma solda que se separou.
Uma área soldada ou reforçada relativamente rígida pode transferir a flexão repetida para o material mais macio adjacente. Quando várias amostras apresentarem fissuras na mesma borda, verifique a flexibilidade do material, o formato do canto, a disposição do reforço e a direção da carga — e não apenas as configurações da máquina.
Identifique quais camadas estão separando
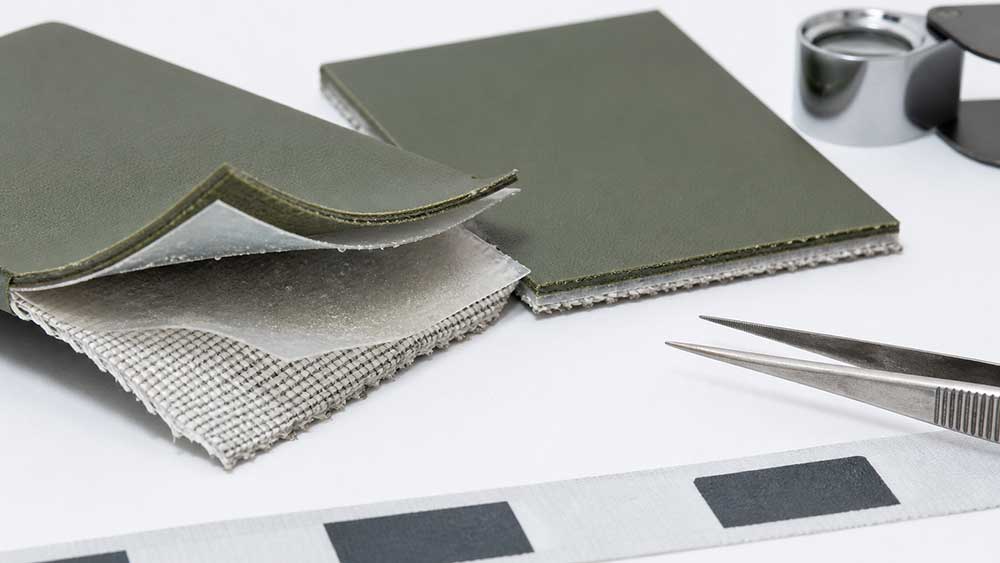
Os materiais para bolsas impermeáveis geralmente combinam um suporte têxtil com um revestimento ou película laminada. A delaminação ocorre quando as camadas que deveriam permanecer unidas começam a se separar.
Os sinais comuns incluem:
bolhas ou bolhas entre as camadas;
película se desprendendo do suporte têxtil;
descascar em torno de uma borda cortada ou dobra;
áreas soltas que aumentam de tamanho quando o material é flexionado;
uma mudança perceptível na textura da superfície ao redor da área danificada.
O relatório de defeitos precisa especificar quais camadas parecem estar se separando. "Delaminação do TPU", por exemplo, não é específico o suficiente. Deve explicar se a película de TPU está se separando do tecido, se outra camada colada está se desprendendo ou se o problema ocorre apenas dentro de uma área soldada.
A qualidade da colagem, a compatibilidade dos materiais, a contaminação, a temperatura, a umidade, o contato com produtos químicos, a flexão repetida e o envelhecimento podem contribuir para o problema. A equipe precisa comparar as possíveis explicações com o padrão de falha observado antes de chegar a uma conclusão.
Delaminação do material versus separação da solda
Esses problemas podem parecer semelhantes perto de uma costura, mas podem exigir ações corretivas muito diferentes.
Por vezes, dois painéis se separam, embora o revestimento permaneça firmemente aderido a cada suporte têxtil. Nesse caso, a própria solda pode ser o ponto mais frágil.
Em outros casos, as superfícies soldadas permanecem unidas, mas o revestimento se desprende do tecido subjacente. Isso indica um problema na ligação interna do material, e não na solda.
Aumentar a energia de soldagem não corrigirá a fraca adesão do revestimento ao tecido. Pelo contrário, pode causar danos adicionais.
Descubra por que o produto falhou.
Uma revisão confiável parte das evidências para os testes. Não deve começar com uma explicação preferencial.
1. Conserve a amostra reprovada.
Não limpe, repare, corte ou flexione excessivamente o produto antes de documentar seu estado original.
Registro:
modelo de produto;
Informações sobre produção e lote de materiais;
Localização e dimensão da falha;
Quando e como o problema surgiu;
condições de teste ou uso;
fotografias de ambos os lados;
o número e a distribuição das unidades afetadas.
Caso seja necessário abrir a amostra posteriormente, mantenha pelo menos um produto representativo intacto, sempre que possível.
2. Marque os locais afetados.
Marque cada vazamento, rachadura ou área separada confirmada em um desenho ou fotografia do produto. Em seguida, compare as posições em todos os produtos afetados.
Uma localização repetida pode indicar uma interseção de costura, dobra da embalagem, borda de um componente ou ponto de carga. Danos distribuídos aleatoriamente podem levar a análise em uma direção diferente.
3. Compare amostras adequadas
Quando disponível, compare:
o produto fracassado;
uma unidade não utilizada do mesmo lote;
a amostra de referência aprovada;
material retido do lote afetado;
um produto de um lote não afetado.
Utilize o mesmo método de exame para todas as amostras. Diferenças na condição da superfície, espessura, flexibilidade ou construção podem indicar onde investigar em seguida, mas não constituem prova por si só.
4. Reproduza o problema
Utilize um método controlado que reflita a exposição pretendida da bolsa. Mantenha o fechamento, o carregamento, a posição do teste, a preparação da amostra e o tempo de teste consistentes.
Evite pressão interna descontrolada ou qualquer configuração que force a bolsa além de sua finalidade. Um teste inadequado pode causar novos danos e dificultar a compreensão do problema original.
O material é resistente à água antes de ser transformado em uma bolsa?
O revestimento permanece aderido à base têxtil?
A costura permanece suficientemente resistente para o uso pretendido?
A embalagem finalizada apresenta vazamentos no fecho ou na conexão?
O problema só aparece após atingir uma determinada temperatura, umidade ou condição de flexão?
Isso impede que a equipe culpe um material ou configuração de soldagem muito cedo.
6. Confirme a causa mais provável.
Uma causa provável torna-se convincente quando explica o padrão, produz a mesma falha durante os testes e desaparece após a alteração corretiva.
Se as evidências forem incompletas, descreva-as como uma causa provável ou uma ideia que ainda precisa ser testada. Não as apresente como um fato comprovado.
Escolha um teste que corresponda à falha.
Nenhum teste isolado consegue avaliar todas as partes de uma bolsa impermeável.
A norma ASTM D751 abrange diversos métodos de ensaio para tecidos revestidos. Estes incluem a resistência hidrostática, que mede a capacidade do tecido de impedir a passagem de água sob pressão, bem como a adesão do revestimento, a resistência a fissuras a baixas temperaturas e a resistência das costuras. O método e o nível de aceitação selecionados devem estar em conformidade com as especificações do material e do produto.
A norma ISO 811 também descreve um teste de pressão hidrostática para tecidos. Ela não testa a bolsa completa. Um tecido pode ter um bom desempenho nesse teste, mesmo que o produto final ainda apresente vazamentos através do fecho, costura ou fixação.
Suspeita de falha
Verificação relevante
Água passando por um painel
Teste de resistência hidrostática acordado
Revestimento se separando do tecido
Teste de adesão ou resistência de ligação do revestimento
Rachaduras no material após exposição ao frio.
Teste adequado de resistência à flexão ou fissuração em baixas temperaturas
Separação de solda ou costura
Teste de resistência da junta e exame de vazamento local.
vazamento de fechamento
Teste da embalagem finalizada utilizando o método de fechamento especificado.
Falha após o manuseio
Reprodução das condições de carregamento, dobragem ou fricção relevantes.
Os critérios de aceitação devem ser definidos a partir da especificação do produto acordada, dos requisitos do comprador ou de um plano de testes validado. Eles não devem ser criados após a ocorrência da falha.
Decida o que fazer com o lote afetado.
O próximo passo depende tanto da causa provável quanto da abrangência do problema.
Padrão de falha
Próximo passo apropriado
Um defeito de fabricação claramente isolado
Aprovar um método de reparo, retrabalhar a unidade e testá-la novamente.
Várias falhas na mesma funcionalidade
Interrompa o lançamento e revise o processo de design ou produção.
Falhas relacionadas a um lote de material
Separe a matéria-prima dos produtos acabados.
Rachaduras generalizadas ou delaminação
Pare com os remendos locais e inicie uma revisão completa do material.
Causa ainda não confirmada
Mantenha os produtos afetados em espera enquanto reúne as evidências.
A exposição excedeu o limite aprovado.
Analise as instruções, as alegações de desempenho e a adequação do produto.
Uma bolsa reparada não deve ser aceita simplesmente porque a abertura visível foi coberta. A área reparada ainda precisa atender aos requisitos de impermeabilidade e estrutura acordados.
Falhas repetidas no mesmo canto, ponto de fixação ou junção de costura merecem mais atenção do que uma perfuração aleatória. Se o problema persistir em diferentes lotes de produção ou de material, as especificações do produto, o projeto e o método de teste também podem precisar ser revisados.
Solicite ao fabricante evidências úteis.
Uma mensagem dizendo apenas que “as bolsas vazam” raramente fornecerá uma resposta confiável. Forneça ao fabricante informações suficientes para rastrear e reproduzir o problema.
Pedir por:
os números de lote de produção e de material afetados;
Resultados da inspeção mostrando onde e com que frequência o problema aparece;
registros de produção relacionados à área afetada;
Confirmação de qualquer alteração de material, componente ou processo;
uma comparação com a amostra aprovada;
Uma explicação de como a falha pode ter ocorrido, apoiada por evidências;
medidas de controle imediatas, como separar o estoque afetado e interromper a liberação de novos produtos;
a ação corretiva proposta;
Resultados dos testes mostrando se a correção funcionou.
A causa definitiva não pode ser confirmada de forma confiável até que as amostras reprovadas e as informações de produção relevantes sejam analisadas.
Evite a mesma falha antes do lançamento em massa.
A análise de falhas é mais valiosa quando leva a uma mudança clara nas especificações do produto ou no plano de controle de qualidade.
Algumas ações úteis podem incluir:
Definir a exposição esperada à água e o respectivo teste de embalagem finalizada;
Aprovando a construção completa do material, e não apenas um nome como TPU ou PVC;
Registrar a produção e os lotes de materiais para que os problemas possam ser rastreados;
Controlar alterações em películas, revestimentos, reforços, fechos e condições de soldagem;
Verificar cantos, dobras e fixações quanto a pontos de tensão concentrada;
Conservar amostras aprovadas e referências de materiais relevantes;
Adicionar testes de flexão, frio ou envelhecimento quando refletirem o uso esperado;
Confirmar as alterações corretivas nas amostras antes de liberar a produção em massa.
Para produtos soldados por radiofrequência, uma inspeção detalhada da junta de solda antes da produção em massa pode ajudar a identificar inconsistências visíveis e estabelecer uma verificação adequada. A inspeção da junta auxilia na prevenção de falhas, mas não substitui os testes do produto final.
Final Takeaway
Vazamentos, rachaduras e delaminação são sinais de falha, não diagnósticos completos. Comece confirmando o que a embalagem foi projetada para suportar, preservando a amostra danificada, marcando as áreas afetadas e comparando os produtos afetados com amostras de referência adequadas.
Os testes controlados podem então ajudar a separar as causas relacionadas ao material, ao projeto, à produção, ao manuseio e ao uso. Dependendo das evidências, a decisão correta pode ser reparar um defeito, retrabalhar as unidades afetadas, separar um lote de material, alterar o projeto ou interromper o envio.
Para marcas que desenvolvem produtos à prova d'água ou que precisam analisar falhas recorrentes na produção, os serviços de fabricação de bolsas impermeáveis da Vancharli Outdoor podem oferecer suporte na revisão de materiais, amostras e requisitos de produção antes do lançamento em larga escala.
Perguntas frequentes
Tecidos impermeáveis aprovados ainda podem produzir bolsas com vazamento?
Sim. Um teste de tecido não verifica todos os fechos, costuras, válvulas, fixações ou transições do produto final. Tanto o teste do tecido quanto o teste da embalagem pronta podem ser necessários.
Vazamentos ao lado de uma solda por radiofrequência comprovam que as configurações de soldagem estavam incorretas?
Não. A água pode estar entrando por uma pequena fresta, contaminação, danos após a soldagem ou uma trinca ao lado da solda. Identifique qual peça falhou antes de alterar as configurações de produção.
É possível liberar um lote de produção após o reparo de várias unidades com vazamento?
Não automaticamente. Primeiro, determine se os problemas são isolados ou fazem parte de um problema recorrente de material, projeto ou produção. As unidades reparadas também precisam passar no teste acordado.
É possível corrigir a delaminação generalizada com remendos superficiais?
Um remendo pode cobrir uma pequena área danificada, mas não consegue restaurar a adesão original em um material amplamente afetado. A delaminação generalizada ou contínua exige uma avaliação do material como um todo.
Todas as bolsas impermeáveis devem ser submetidas a um teste de imersão?
Não. O teste precisa corresponder ao uso pretendido e à alegação de desempenho aprovada. Bolsas projetadas para chuva, respingos e imersão temporária exigem condições de teste diferentes.





Os comentários estão fechados