Como verificar a capacidade de soldagem por radiofrequência de uma fábrica de bolsas impermeáveis
Para verificar a capacidade de soldagem por radiofrequência de uma fábrica de bolsas impermeáveis, não se limite a fotos de equipamentos ou a uma alegação genérica de experiência em soldagem. Peça à fábrica que demonstre que consegue soldar o material pretendido, fabricar o produto com as ferramentas adequadas, entregar uma amostra representativa dentro do prazo acordado e reproduzir o resultado aprovado durante a produção em massa.
Uma fábrica pode possuir equipamentos de soldagem por radiofrequência, mas ainda assim ter dificuldades com um novo material, um canto difícil, um zíper à prova d'água, uma interseção de múltiplas camadas ou uma estrutura complexa de bolsa. Evidências mais robustas vêm de uma amostra produzida sob as condições de produção planejadas, respaldada por especificações claras, resultados de testes relevantes e métodos de produção controlados.
O que verificar
Evidências úteis
Evidência fraca
Compatibilidade de material
Soldas de teste realizadas com o material bruto pretendido.
“Nós soldamos TPU e PVC”
Experiência relevante
Amostras com materiais e construção semelhantes.
Um amplo catálogo de produtos
Adequação do equipamento
O tipo de equipamento e a faixa de trabalho correspondem ao produto.
Quantidade de máquinas sozinhas
Capacidade de ferramentas
Análise específica do produto sobre eletrodos, fixadores e acessos
Fotos de moldes não relacionados
Entrega e qualidade das amostras
Cronograma realista e amostra que atenda aos requisitos acordados.
Uma amostra feita às pressas com materiais substitutos.
Controlo do processo
Configuração aprovada, verificações da primeira peça e controle de alterações.
Configurações ajustadas apenas pela intuição do operador
Desempenho da soldagem
Testes de resistência e vazamento do produto final acordados
inspeção visual por si só
Consistência de produção
Teste piloto utilizando o processo em massa planejado
Uma fábrica não pode comprovar que é adequada para um projeto até que os requisitos do produto estejam razoavelmente claros.
Antes de avaliar a linha de soldagem, forneça:
Tipo de produto e dimensões
Material pretendido à base de TPU ou PVC
Espessura ou construção do material
Capacidade da bolsa e carga esperada
Tipo de fechamento
Alças, correias, válvulas, janelas, bolsos e reforços.
Nível de proteção contra água exigido
Uso pretendido
Quantidade esperada do pedido
Testes obrigatórios e critérios de aceitação
Uma simples bolsa estanque com fecho de enrolar, uma mochila impermeável, um estojo transparente para equipamentos e uma mala impermeável com zíper não apresentam os mesmos desafios de soldagem.
A proteção contra água esperada também precisa ser definida. "À prova d'água" pode se referir à proteção contra chuva e respingos, exposição temporária à água ou uma aplicação mais exigente. A construção e os testes do produto final devem corresponder à promessa feita ao produto.
Confirme qual processo de soldagem será utilizado.
A soldagem por radiofrequência, também conhecida como soldagem de alta frequência ou dielétrica, utiliza energia eletromagnética juntamente com pressão para unir materiais termoplásticos adequados.
No entanto, nem todo processo descrito como “soldagem” é soldagem por radiofrequência. Uma fábrica também pode usar:
Soldagem com ar quente
Soldagem por cunha quente
Selagem por calor
Soldadura ultra-sónica
Costuras feitas com fita de reforço.
Esses métodos não são automaticamente melhores ou piores uns que os outros. Sua adequação depende do material, do design da costura, do formato da bolsa, do volume de produção e dos requisitos de desempenho.
Pergunte à fábrica:
Quais juntas serão soldadas por radiofrequência?
Alguma das costuras utilizará um método de união diferente?
A soldagem é realizada internamente ou por terceiros?
Quais materiais a fábrica solda regularmente?
O processo proposto já foi utilizado em uma construção semelhante?
Como as peças costuradas serão mantidas fora do compartimento protegido?
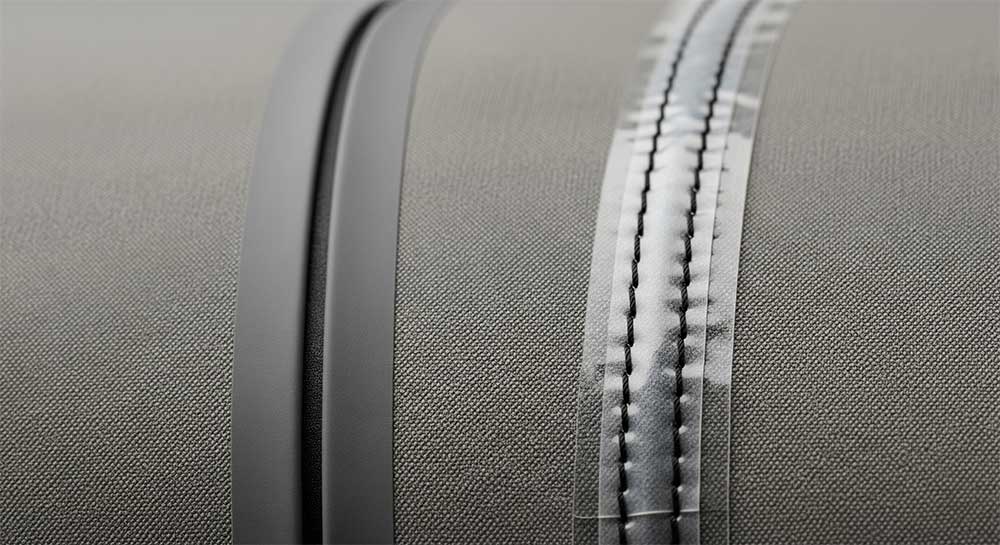
Se um produto combina soldagem com construção selada ou costurada, a transição entre os diferentes métodos deve ser claramente mostrada nos desenhos. Este guia para sacos impermeáveis com soldagem por radiofrequência e costuras seladas explica as principais diferenças entre as duas construções de costura.
Verifique o material pretendido
Uma fábrica que afirma ser capaz de soldar TPU ou PVC é apenas o ponto de partida.
O comportamento da soldagem pode mudar com:
Formulação de polímero
Espessura do revestimento ou da película
Tecido base
Textura e acabamento da superfície
Camadas de reforço
Impressão ou outros tratamentos de superfície
Idade do material e condições de armazenamento
O número de camadas na junta
A explicação da TWI sobre a soldagem por radiofrequência observa que o processo utiliza energia eletromagnética e pressão para unir termoplásticos polares adequados. A compatibilidade do material, portanto, faz parte do processo de soldagem e não pode ser confirmada apenas pela aparência.
Solicite à fábrica que faça soldas de teste com o material destinado à produção em massa. Caso o material exato para produção ainda não esteja disponível, registre qual material de desenvolvimento foi utilizado e repita as verificações pertinentes quando o material a granel chegar.
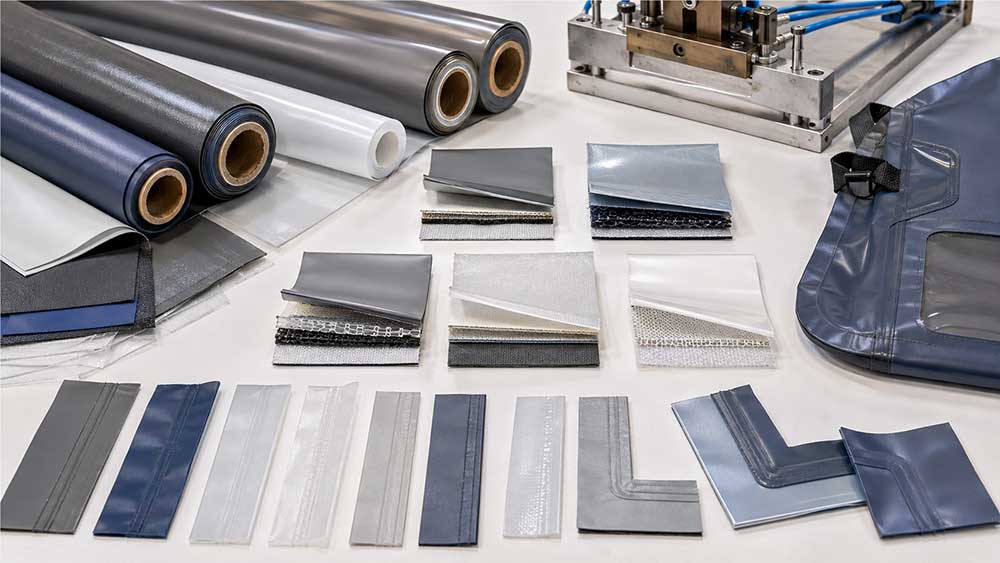
Não confie apenas em uma pequena faixa de teste reta. O material também deve ser avaliado na construção real do produto, principalmente em cantos, interseções, fechamentos, reforços e outras áreas de difícil acesso.
Procure por experiências relevantes com o produto.
Uma fábrica não precisa ter produzido exatamente o seu produto antes, mas deve compreender materiais semelhantes e desafios de construção similares.
A experiência relevante pode incluir produtos com:
Uma construção de material semelhante
Comprimento da costura comparável
Capacidade de bolsa semelhante
Zíperes impermeáveis
Janelas transparentes
Válvulas ou peças moldadas
Reforços soldados
Cantos multicamadas
Alças ou correias de suporte de carga
Um requisito semelhante de proteção contra água
Peça à equipe técnica que explique como um produto similar é montado e quais áreas são as mais difíceis de soldar. Uma resposta útil deve ir além de "já fabricamos muitas bolsas impermeáveis".
A equipe deve ser capaz de discutir:
A ordem em que as juntas são soldadas
Como os cantos são posicionados
Como a ferramenta alcança cada articulação
Como lidar com interseções espessas
Como os acessórios evitam perfurar o compartimento protegido
Quais áreas precisam de inspeção ou testes adicionais?
As fotos do produto podem auxiliar na discussão, mas não comprovam o controle do processo. Amostras físicas, desenhos aprovados, registros de testes com informações confidenciais removidas e uma explicação técnica clara fornecem evidências mais robustas.
Verifique se o equipamento disponível é adequado.
As máquinas de soldagem por radiofrequência são comumente usadas para diversos produtos. Uma fábrica não precisa designar uma máquina específica durante a avaliação inicial de fornecedores.
O que importa é se o equipamento disponível possui a faixa de trabalho adequada para o produto e se comporta as ferramentas, o material e o processo de montagem necessários.
revisão:
Tipo de equipamento e área de trabalho útil
Se o produto pode ser posicionado corretamente
Acesso para costuras longas, reforços profundos e sacos parcialmente montados.
Controle das etapas de pressão, soldagem, fixação e resfriamento
Compatibilidade com os eletrodos e acessórios necessários.
Condições e manutenção do equipamento
Capacidade disponível para o pedido previsto
Uma fábrica com várias máquinas pequenas pode ainda assim não ser capaz de processar uma mala impermeável grande.
Pergunte qual o tipo e a capacidade dos equipamentos que serão utilizados para a amostragem e a produção em larga escala, e se a produção poderá ser transferida entre máquinas compatíveis.
A transferência da produção entre máquinas adequadas não é automaticamente um problema. No entanto, a fábrica deve confirmar a configuração e inspecionar as primeiras peças finalizadas antes de prosseguir.
Ferramentas de revisão e acessibilidade do produto
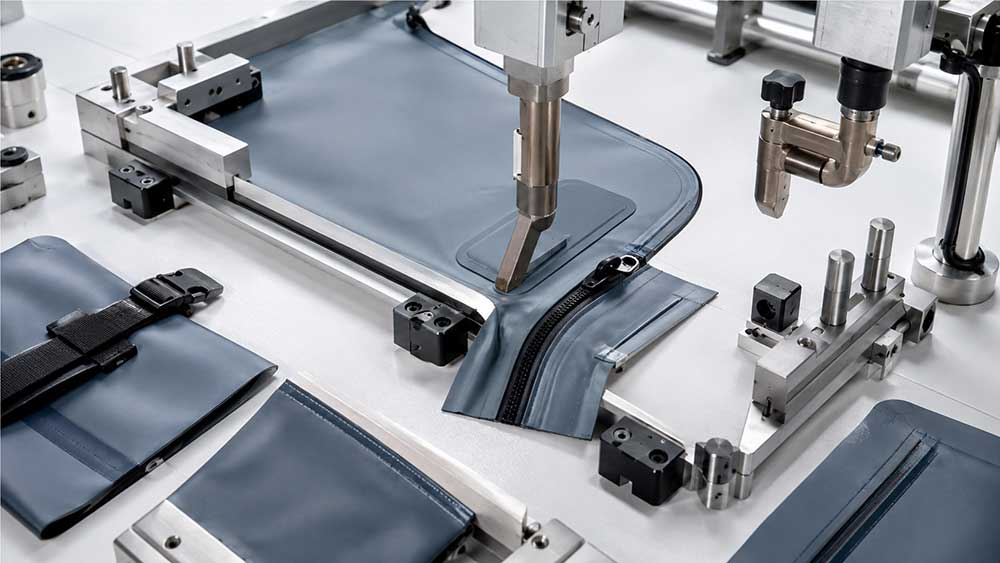
A capacidade de soldagem por radiofrequência depende de mais fatores além da máquina. O eletrodo, a superfície de apoio, a fixação, o posicionamento do painel e a sequência de montagem influenciam o resultado.
A fábrica deve analisar:
Formato do eletrodo e trajetória de soldagem
Sobreposição de painéis necessária
Guias e acessórios de posicionamento
Suporte sob a articulação
Acesso a todas as costuras funcionais
Cantos e seções curvas
Áreas onde várias camadas se encontram
A costura de fechamento final
O risco de corte ou afinamento do material junto à solda.
Uma costura pode parecer simples em um desenho plano, mas tornar-se difícil de alcançar após a instalação de um zíper, painel de base, reforço ou outra seção. Portanto, cada costura deve ser considerada em sua sequência de produção real.
A fábrica pode desenvolver as ferramentas internamente ou trabalhar com um fornecedor externo. Qualquer uma das abordagens pode funcionar, mas as responsabilidades pela modificação, manutenção, propriedade e substituição devem ser bem definidas.
Descubra como o sistema de soldagem é controlado.
A soldagem por radiofrequência depende da atuação conjunta de diversas condições. Entre elas, podemos citar energia, pressão, tempo de soldagem, tempo de espera ou resfriamento, ferramentas, composição do material e espessura da junta.
Um comprador não precisa necessariamente dos valores confidenciais de configuração da máquina da fábrica. Mais importante é se a fábrica possui um método controlado para desenvolver, aprovar, registrar e alterar a configuração.
Pergunte:
Quem aprova a configuração de soldagem?
São feitas soldagens de teste antes da produção?
Como é feita a verificação da primeira peça finalizada?
O que acontece quando a espessura do material ou o comportamento da superfície mudam?
Como é verificada a configuração quando a produção é transferida para outra máquina compatível?
Quem tem permissão para ajustar o processo?
Como são impedidas as alterações não autorizadas?
Quais mudanças exigem novas amostras ou testes?
"Ajustamos até ficar do jeito que você quer" não é uma resposta convincente.
Operadores experientes continuam sendo importantes, mas o julgamento visual deve ser apoiado por uma amostra aprovada, requisitos claros e testes adequados.
Avalie a amostra, o cronograma e o processo de revisão.
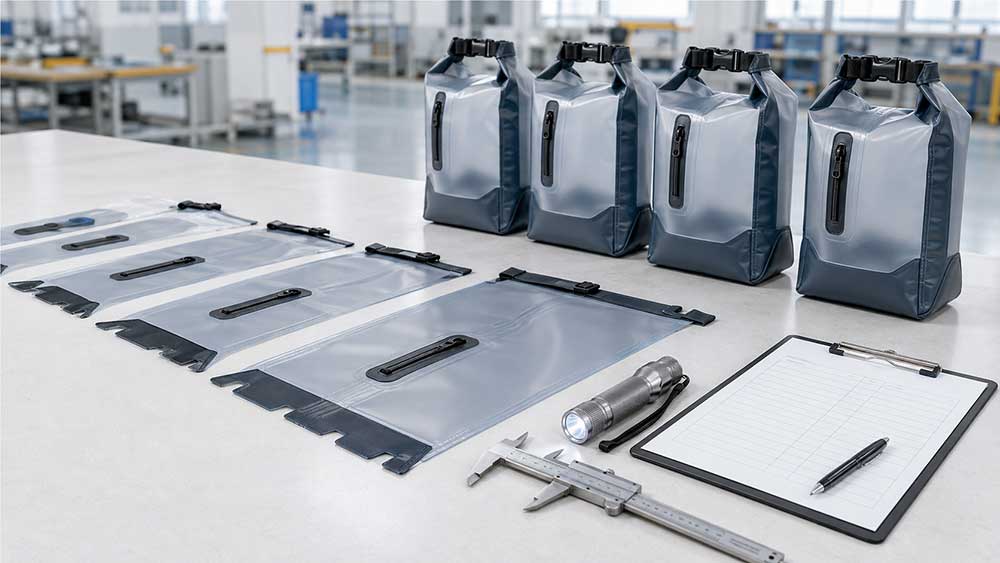
Uma amostra de desenvolvimento pode demonstrar que a fábrica consegue produzir uma sacola aceitável. Isso não comprova automaticamente que o mesmo resultado poderá ser replicado na produção em larga escala.
A amostra deve utilizar, na medida do possível:
A construção material pretendida
Ferramentas de produção ou equivalente acordado
A sequência de montagem planejada
Os reforços e fechamentos corretos
Uma linha de produção adequada
Os métodos de inspeção e teste acordados
A amostra deve incluir as áreas mais complexas do produto, e não apenas uma costura reta simples. Preste atenção especial a:
Inícios e fins de soldagem
Cantos e curvas
interseções de costura
Áreas com várias camadas
Extremidades do zíper
Válvulas e janelas
Bordas de reforço
A costura de fechamento final
Este guia aborda a identificação detalhada de defeitos na inspeção de juntas soldadas por radiofrequência antes da produção em massa . Na fase de qualificação em fábrica, a principal questão é se o fornecedor possui um método consistente para encontrar, registrar, corrigir e retestar soldas inaceitáveis.
Confira o que está incluído no prazo de entrega da amostra.
O momento da amostragem é importante porque reflete a eficiência da fábrica na coordenação entre fornecimento de materiais, engenharia, ferramentas, soldagem, montagem e testes. No entanto, a amostra mais rápida não é automaticamente a evidência mais forte de capacidade.
Uma amostra entregue rapidamente pode ter pouco valor se utilizar:
Um material substituto que se comporta de maneira diferente.
Ferramentas temporárias que não serão utilizadas na produção.
Uma costura ou reforço simplificado
Um fecho ou acessório diferente
Trabalho manual que não pode ser repetido de forma eficiente em grande escala.
Teste incompleto
Antes do início da amostragem, solicite um cronograma realista que inclua:
Confirmação ou fornecimento de material
Revisão de desenho e construção
Preparação de eletrodos e dispositivos de fixação
Soldagem de teste
Montagem de produto
Inspeção e teste
Revisão e reteste da amostra, se necessário.
Não existe um prazo de entrega ideal para todas as bolsas impermeáveis. Uma bolsa estanque simples, feita com materiais disponíveis, normalmente requer menos preparação do que uma mochila impermeável com ferramentas personalizadas, um novo zíper, vários reforços e soldas complexas.
A fábrica deve explicar o que está incluído no prazo de entrega cotado. Se um problema relacionado a materiais, ferramentas ou questões técnicas puder causar atraso, o comprador deverá ser informado antes da data de entrega acordada.
Avalie a qualidade da amostra em relação aos requisitos mais recentes.
Uma aparência impecável por si só não basta. Verifique se:
O material pretendido ou um material de desenvolvimento acordado foi utilizado.
As dimensões e a construção correspondem ao desenho mais recente.
Esquinas e cruzamentos difíceis são executados corretamente.
As juntas soldadas atendem aos requisitos acordados de aparência e resistência.
Fechos, válvulas, puxadores e reforços funcionam conforme o esperado.
O produto final passa no teste de proteção contra água acordado.
Foram divulgadas diferenças em relação ao processo em massa planejado.
Os problemas, correções e resultados dos retestes foram registrados.
Uma amostra inicial de desenvolvimento ainda pode exigir revisões, especialmente quando o produto utiliza um novo material ou construção. No entanto, falhas críticas de solda ou vazamentos não devem ser ignoradas nem apresentadas como prontas para aprovação.
O que importa é se a fábrica identifica os problemas com clareza, explica as correções necessárias, fornece um cronograma de revisões realista e comprova que as alterações funcionam na próxima amostra.
A evidência mais forte não é simplesmente um prazo de entrega curto para a amostra. É a capacidade de entregar uma amostra útil dentro do cronograma acordado, identificar problemas precocemente, corrigi-los com eficiência e transformar a amostra aprovada em um processo de produção repetível.
Exija testes que correspondam ao produto.
Uma solda com boa aparência é um ponto de partida útil, mas a aparência por si só não garante resistência mecânica ou impermeabilidade.
Dependendo do produto, o plano de validação pode incluir:
Inspeção visual e dimensional
Um teste controlado de resistência da costura
Teste de vazamento ou de bolhas
Testes de decaimento de pressão para produtos herméticos adequados
Testes de exposição à água ou pulverização
Testes de imersão sob condições acordadas.
Flexão seguida de teste de vazamento
Manuseio sob carga seguido de outra inspeção
Nem todas as bolsas impermeáveis precisam do mesmo teste. Uma mochila resistente à chuva, um saco estanque com fecho de enrolar, uma bolsa impermeável com zíper e um produto hermético não devem ser submetidos automaticamente à mesma pressão, duração ou profundidade de imersão.
A norma ASTM D751 inclui métodos de ensaio para tecidos revestidos, incluindo resistência de costura e outras propriedades relevantes. No entanto, declarar "ensaio de acordo com a norma ASTM D751" não constitui um requisito de aceitação completo.
O comprador e a fábrica ainda precisam chegar a um acordo sobre:
Preparação de amostra
direção de teste
Condições de teste
Como o resultado será registrado
O resultado mínimo aceitável
O modo de falha aceitável
Para testes de produto acabado, registre o método de fechamento, as condições de teste, os requisitos de aprovação/reprovação, a localização de qualquer vazamento e o resultado do reteste após a ação corretiva.
Não aplique pressão interna arbitrária a uma bolsa que não foi projetada para suportar pressão.
Verificar repetibilidade antes da aprovação em massa
A verdadeira medida da capacidade de uma fábrica não é se um técnico consegue produzir uma boa amostra. É se o resultado aprovado pode ser reproduzido durante a produção normal.
Pergunte como funcionam os controles de fábrica:
Aprovação da primeira peça
Início da produção
Operadores ou turnos diferentes
Alterações de lote de material
Movimentação entre máquinas compatíveis
Reparo ou substituição de eletrodos
Inspeção em processo
Falhas nas verificações e interrupção da linha
Ação corretiva e novos testes
Identificação e rastreabilidade do produto
Se possível, analise diversos produtos fabricados em diferentes estágios de um teste, em vez de inspecionar apenas a melhor amostra selecionada pela fábrica.
A fábrica também deve explicar o que acontece após uma falha de solda. Um processo confiável inclui reter os produtos afetados, investigar a causa provável, corrigir o processo, produzir novas amostras e confirmar o resultado por meio de novos testes.
Vazamentos, rachaduras ou separação de camadas recorrentes devem ser investigados sistematicamente. Este guia de análise de falhas em bolsas impermeáveis explica como diferenciar os sintomas visíveis das causas prováveis.
Analise a área de soldagem e o controle de materiais.
Uma área de produção limpa não comprova que uma solda seja resistente, mas o manuseio inadequado pode causar problemas evitáveis.
Durante uma auditoria presencial ou remota, observe:
Como os rolos de material são identificados
Se os materiais aprovados e não aprovados são separados.
Como os painéis cortados são armazenados e protegidos
Se as superfícies de soldagem são mantidas limpas
Como os eletrodos e acessórios são armazenados
Como as peças rejeitadas são separadas
Se os operadores possuem as instruções de trabalho mais recentes.
Como as peças soldadas passam para a próxima etapa de produção
Poeira, óleo, fibras soltas, revestimentos danificados, orientação incorreta do material e lotes de materiais misturados podem afetar a produção. A fábrica deve ter uma maneira prática de prevenir esses problemas e impedir que peças questionáveis continuem na montagem.
Caso uma visita presencial não seja possível, solicite uma demonstração em vídeo ao vivo em vez de se basear apenas em imagens promocionais editadas. Relacione o que você vê — os materiais, equipamentos, ferramentas, operadores, testes e registros — com o projeto real em análise.
Fique atento aos sinais de alerta
Tenha cautela se uma fábrica:
Não consegue explicar se o seu equipamento é adequado ao tamanho, à construção e aos requisitos de ferramental do produto.
Alegações de que todos os materiais de TPU ou PVC usam as mesmas configurações.
Fornece apenas uma tira de solda reta em vez de uma amostra acabada.
Não consigo explicar a sequência de montagem.
Evita discutir cantos, cruzamentos ou extremidades de zíper.
Baseia-se apenas na inspeção visual.
Aplica o mesmo teste de vazamento a todos os produtos.
Não é possível fornecer requisitos claros de aprovação/reprovação.
Transfere a produção entre máquinas sem verificar a configuração.
Descumprimento reiterado do cronograma de amostras acordado, sem justificativa quanto ao material, ferramental ou motivos técnicos.
Fornece uma amostra rápida usando materiais substitutos ou processos temporários que não representam a produção em massa.
Trata falhas críticas de solda ou vazamento como problemas menores de amostragem.
Reparos em amostras com defeito sem registro da causa
Alegações de que uma amostra bem-sucedida garante a consistência em larga escala.
Promete “zero falhas” sem explicar as condições de teste.
Um fornecedor confiável não precisa divulgar todos os detalhes confidenciais do processo. Ainda assim, deve ser capaz de explicar como o projeto será controlado e quais evidências sustentarão a aprovação.
Lista de verificação da capacidade de soldagem por radiofrequência
Antes de selecionar uma fábrica, confirme que:
O material em questão foi submetido a testes de soldagem.
A fábrica compreende o nível de proteção contra água exigido.
O processo de soldagem planejado foi identificado.
As operações internas e as operações terceirizadas são claramente divulgadas.
Equipamentos adequados estão disponíveis para o tamanho e a construção do produto.
O acesso às ferramentas e a sequência de montagem foram revistos.
A amostra inclui cantos difíceis, cruzamentos, fechamentos e reforços.
O sistema de soldagem é aprovado e controlado.
A transferência da produção entre máquinas aciona a confirmação da configuração e a inspeção da primeira peça.
O cronograma de amostras abrange material, ferramentas, montagem e testes.
A qualidade das amostras é verificada em relação aos requisitos aprovados mais recentes.
São divulgadas as diferenças entre os métodos de amostragem e de análise em massa.
Os testes de resistência e estanqueidade possuem métodos e critérios de aceitação bem definidos.
O teste de produção representa o processo em larga escala planejado.
Alterações nos materiais e nas ferramentas desencadeiam uma nova revisão.
Os produtos com defeito são retidos, investigados, corrigidos e retestados.
As amostras de aprovação, os resultados e as revisões são registrados.
A decisão deve ser baseada em evidências do produto real do comprador, e não simplesmente na quantidade de equipamentos ou no menor prazo de entrega da amostra.
Final Takeaway
Um fornecedor competente de soldagem por radiofrequência deve ser capaz de integrar material, estrutura do produto, equipamentos, ferramentas, processo de amostragem, testes e controles de produção em um plano de fabricação repetível.
O momento e a qualidade da amostra são fundamentais para essa avaliação. A fábrica deve fornecer um cronograma realista, comunicar problemas com antecedência, entregar uma amostra que represente o produto pretendido e corrigir os problemas identificados de forma eficiente. Em seguida, deve demonstrar que o resultado aprovado pode ser reproduzido durante a produção normal.
Para projetos personalizados, a Vancharli Outdoor pode analisar a seleção de materiais, a construção soldada, o acesso às ferramentas, o desenvolvimento de amostras, o planejamento da produção e os testes específicos do produto como parte do seu processo de fabricação de bolsas impermeáveis . Os requisitos de soldagem, amostragem e aceitação devem ser acordados durante o desenvolvimento, antes do início da produção em massa.
Perguntas frequentes
O número de máquinas de soldagem por radiofrequência é uma medida confiável da capacidade de uma fábrica?
Não. A quantidade de máquinas pode indicar a capacidade potencial, mas não comprova a compatibilidade do material, a adequação das ferramentas, o controle do processo, a qualidade da amostra ou os testes do produto. Os compradores devem confirmar se os equipamentos e processos disponíveis são adequados para o seu produto.
A bolsa impermeável precisa permanecer na mesma máquina de soldagem por radiofrequência durante todo o processo de produção?
Não necessariamente. Máquinas compatíveis podem ser usadas para o mesmo produto. Se a produção for transferida para outra máquina, a fábrica deve confirmar a configuração e inspecionar as primeiras peças finalizadas antes de prosseguir.
Um prazo de entrega de amostras mais curto significa que a fábrica é mais capaz?
Nem sempre. A velocidade só importa quando a amostra utiliza os materiais, a construção, as ferramentas e os testes corretos. Um cronograma realista pode fornecer evidências mais robustas do que uma amostra feita às pressas, que não pode ser replicada durante a produção em massa.
Uma primeira amostra imperfeita é sinal de má capacidade de soldagem?
Não necessariamente. Uma amostra inicial de desenvolvimento pode precisar de revisões quando utiliza um novo material ou construção. No entanto, falhas críticas de solda ou vazamentos devem ser corrigidas e retestadas antes que a amostra seja apresentada para aprovação.
O comprador deve solicitar as configurações exatas de soldagem da fábrica?
Não necessariamente. As configurações exatas podem ser proprietárias e variar entre máquinas. Questões mais importantes são como a fábrica aprova a configuração, controla as alterações, verifica as primeiras peças e confirma o resultado por meio de testes.
Será que toda bolsa impermeável precisa ser testada por imersão?
Não. Os testes devem ser compatíveis com o uso pretendido e com a alegação de proteção contra água. Alguns produtos exigem testes de pulverização ou exposição à água, enquanto outros podem necessitar de testes de imersão, vazamento ou queda de pressão sob condições previamente acordadas.
Como um comprador pode verificar a capacidade de soldagem sem visitar a fábrica?
Utilize uma auditoria remota ao vivo, solicite amostras produzidas nas condições de produção planejadas, revise o processo real de soldagem e teste e peça especificações claras e registros de testes. Vídeos editados e fotos da fábrica não são suficientes por si só.
Quando o processo de soldagem deve ser verificado novamente?
Analise as soldas afetadas quando houver alterações na construção do material, nas ferramentas, no tipo de equipamento, no projeto da junta, na sequência de montagem, no fechamento, no reforço, no local de produção ou nos requisitos de aceitação.




Os comentários estão fechados