Como inspecionar costuras soldadas por radiofrequência em sacos impermeáveis antes da produção em massa.
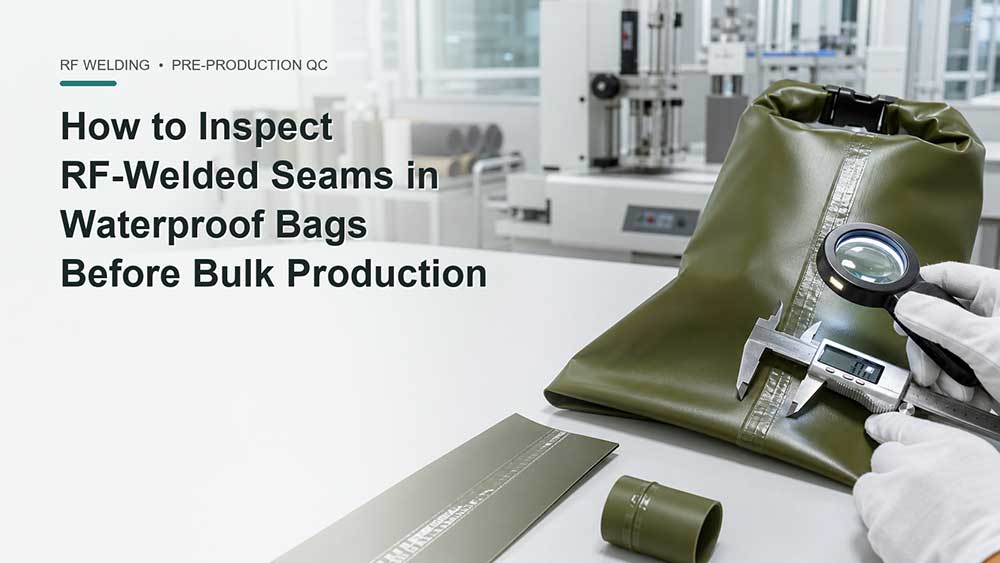
Antes de aprovar a produção em massa, verifique se cada solda por radiofrequência está contínua, corretamente posicionada e livre de descolamento, rugas, perfurações e bordas incompletas. Em seguida, confirme o resultado com uma verificação de resistência da solda e um teste de vazamento, conforme acordado.
Não aprove a produção se qualquer parte da costura impermeável estiver aberta, descascando, queimada ou com vazamento — mesmo que o restante da bolsa pareça estar em perfeitas condições.
Eis a lógica básica de inspeção:
O que verificar
Resultado aceitável
Não aprove se
Linha de solda
Contínuo e corretamente posicionado
Lacunas, áreas não preenchidas ou desalinhamento grave
Superfície de solda
Limpo e razoavelmente uniforme
Perfurações, furos ou contaminação retida
Soldar as bordas
Completamente ligado
As bordas se levantam ou se separam.
Esquinas e cruzamentos
Plano e totalmente selado
Rugas ou frestas atravessam o caminho de vedação.
Verificação de força
A costura permanece unida conforme o teste acordado.
Ocorre descascamento, rachaduras ou delaminação.
Teste de vazamento
Sem vazamentos nas condições acordadas.
Aparecem bolhas, humidade ou perda de pressão.
Uma solda com boa aparência é um ponto de partida útil, mas a aparência por si só não comprova que a junta é resistente ou impermeável.
Os inspetores precisam de algo claro para comparar. "Tornar a costura resistente" não é um requisito mensurável.
Antes de verificar as unidades de teste de produção, confirme se você possui:
A especificação de material aprovada
A amostra aprovada ou amostra de ouro
O desenho mais recente do produto
Localização da solda necessária
A largura e a tolerância de solda acordadas
O padrão de aparência exigido
Verificação acordada da resistência da costura
O teste de estanqueidade ou impermeabilização necessário
Requisitos claros de aprovação/reprovação
Não existe uma largura de solda, resistência ao descascamento ou pressão de teste ideal para todas as bolsas impermeáveis.
Uma capa leve e impermeável para celular, um saco estanque com fecho de enrolar e uma mala de viagem impermeável e pesada exigem características muito diferentes das suas costuras. Os requisitos adequados dependem do material, do design da bolsa, da sua finalidade e da impermeabilidade declarada.
As amostras utilizadas para aprovação devem representar, da forma mais fiel possível, a configuração de produção planejada. Isso significa utilizar o material a granel pretendido, as ferramentas aprovadas e a construção correta do produto — e não um tecido similar ou uma amostra de desenvolvimento anterior.
Inspecione a solda por completo, não apenas uma seção específica.
Um longo trecho reto pode parecer perfeito, enquanto a quina ou a extremidade da mesma solda permanecem frágeis.
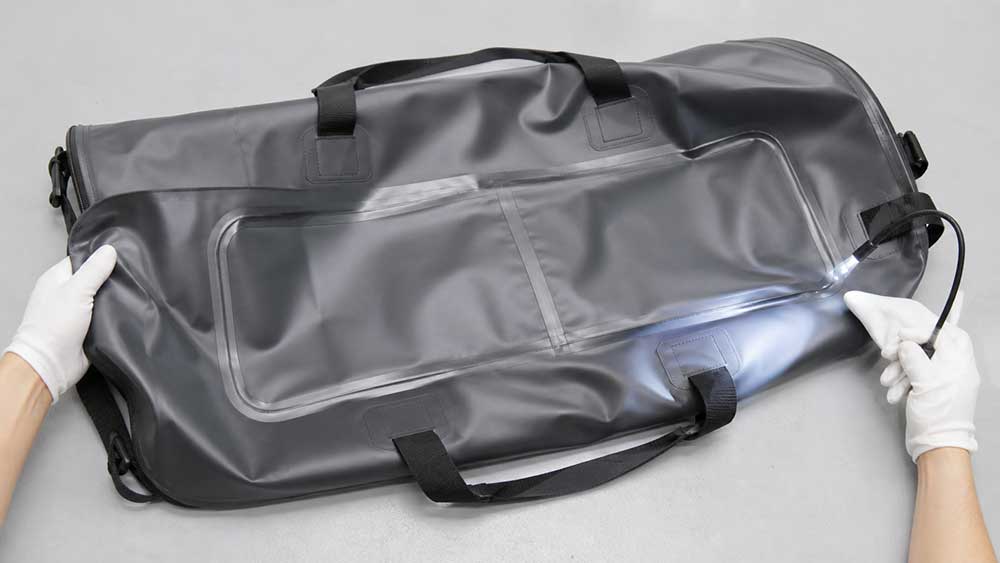
Utilize iluminação uniforme e inspecione toda a costura. Sempre que possível, observe tanto a parte interna quanto a externa do produto.
Preste especial atenção a:
O início e o fim de cada solda.
Cantos e áreas curvas
Interseções de solda
Áreas onde várias camadas de material se encontram
Costuras inferiores e laterais
Soldas próximas a alças, correias, válvulas ou remendos.
Qualquer ponto onde a costura muda de direção.
A solda deve seguir a posição indicada no desenho aprovado. Sua largura deve permanecer dentro da tolerância acordada, e as bordas devem permanecer completamente unidas ao longo da faixa impermeável.
Não assuma que uma solda mais profunda ou brilhante seja necessariamente mais resistente. Materiais diferentes podem apresentar aparências superficiais distintas. A questão relevante é se a solda corresponde à referência aprovada e se passa nos testes exigidos.
Meça mais de um ponto
Meça a solda em vários locais, em vez de fazer uma única leitura no meio de um trecho reto.
Verifica:
Largura da solda
Distância da borda do painel
Sobreposição de painéis
Ataques XDR
Continuidade através de esquinas e cruzamentos
Uma solda mais larga não é automaticamente melhor. Se o material for prensado ou aquecido de forma muito agressiva, a área soldada pode ficar fina, dura ou danificada.
O objetivo é reproduzir a largura e a posição que foram validadas durante a amostragem, e não fazer a solda o mais larga ou profunda possível.
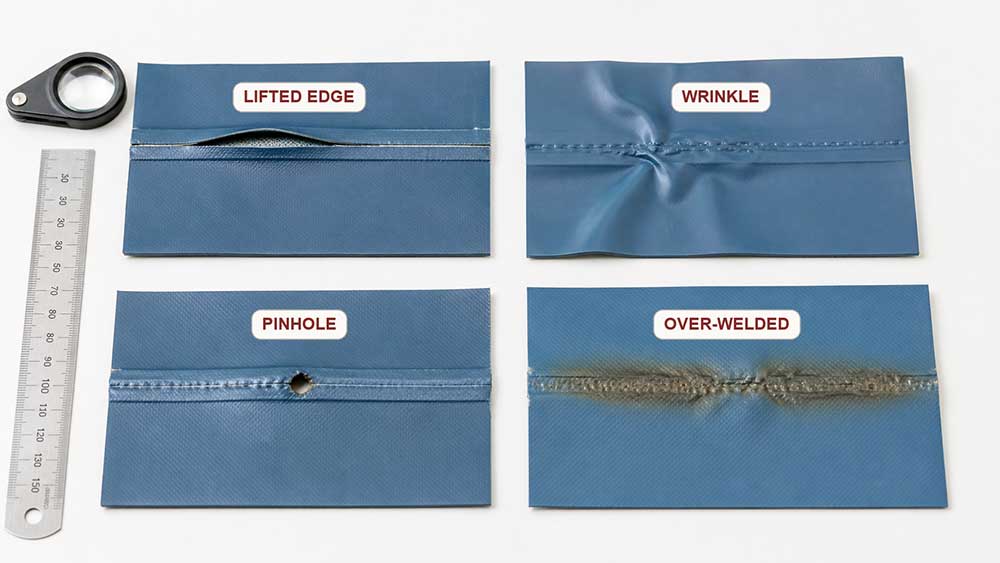
Saiba quais defeitos devem impedir a aprovação.
Alguns problemas na soldagem por radiofrequência são fáceis de identificar. Outros podem aparecer somente quando a solda é flexionada, esticada ou submetida a teste de vazamento.
A tabela abaixo destaca o que um comprador ou inspetor pode observar e o que fazer em seguida. O sintoma visível pode sugerir um problema, mas nem sempre revela a causa exata.
Possível defeito
Como isso pode se parecer
Por que é importante
O que fazer
Área subsoldada ou “fria”
Impressão de solda leve ou irregular, borda levantada ou seção que se separa facilmente
As camadas podem não estar totalmente unidas.
Aprovação obrigatória e confirmação com um teste de resistência e estanqueidade.
Área com sobreposição de solda
Afinamento excessivo, marcas profundas, rigidez, distorção ou descoloração.
O material pode rachar ou rasgar junto à solda.
Rejeite as peças afetadas e revise a configuração da máquina.
Rugas na solda
Uma dobra atravessa o caminho de vedação à prova d'água.
A dobra pode criar um pequeno canal de vazamento.
Não aprove até que a área passe no teste de vazamento exigido.
Queimadura ou furo
Furo, ponto queimado, revestimento danificado ou tecido de base exposto.
A barreira impermeável foi rompida.
Rejeite a peça e investigue o processo.
Borda de solda incompleta
Lacuna, área não coberta ou ligação interrompida
A água pode entrar e a borda pode começar a descascar.
Corrija a solda antes de aprovar a produção.
Solda desalinhada
A solda está fora do caminho pretendido ou não deixa sobreposição suficiente.
A área colada pode ser muito estreita.
Compare com o desenho e suspenda a aprovação se a resistência for afetada.
Contaminação
Poeira, fibra, óleo ou outro material fica preso na solda.
Pode causar ligações fracas, formação de arcos elétricos ou poros.
Limpe a área de trabalho e produza novas peças de teste.
Canto ou intersecção frágil
Costuras retas são aprovadas, mas um canto pode levantar ou apresentar vazamentos.
Os cantos podem ceder durante a dobragem, o carregamento ou o uso.
Corrija as ferramentas, o posicionamento ou o design da embalagem e realize novos testes.
Evite diagnosticar a causa apenas pela aparência.
Por exemplo, uma solda frágil pode estar relacionada ao material, à pressão, à energia de radiofrequência, ao tempo de soldagem, ao tempo de resfriamento, às ferramentas utilizadas ou à contaminação. A fábrica deve investigar as variáveis uma de cada vez e confirmar a correção com novos resultados de testes.
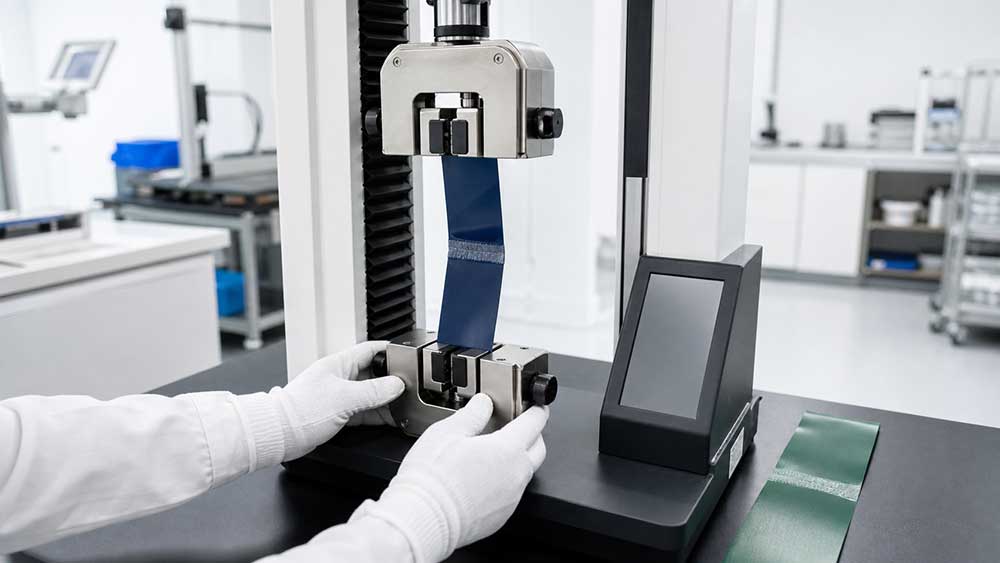
Verifique a resistência da costura sem depender apenas da tração manual.
Uma inspeção manual cuidadosa pode revelar rapidamente uma borda visivelmente solta, mas não consegue medir com precisão a resistência da costura. Um inspetor pode puxar com muito mais força do que outro.
Para a triagem inicial, um inspetor pode:
Flexione suavemente a costura na direção em que ela se dobrará durante o uso.
Verifique se uma aresta começa a se levantar.
Procure por rachaduras, esbranquiçamento ou delaminação.
Compare o resultado com a amostra aprovada.
Registre onde começa qualquer separação.
Sempre que possível, realize essa triagem em uma tira de teste ou amostra designada, em vez de retirar repetidamente a amostra finalizada para aprovação.
Para tecidos revestidos, a norma ASTM D751 inclui métodos de ensaio para resistência de costura e outras propriedades relevantes do material. No entanto, a simples referência à norma ASTM D751 não constitui um requisito de aceitação completo. A especificação também deve indicar:
Como a amostra para o teste é preparada
Em que direção é puxado?
Como o resultado é registrado
Qual o resultado mínimo exigido?
Que tipo de falha é aceitável?
A forma como a amostra falha pode ser tão importante quanto a leitura final da força.
Registre se a falha ocorreu:
Dentro da junta soldada
Entre o revestimento e o tecido base
Através do revestimento
No tecido próximo à solda
Numa transição de canto ou solda
Isso ajuda a determinar se o problema provém do processo de soldagem ou da construção do material.
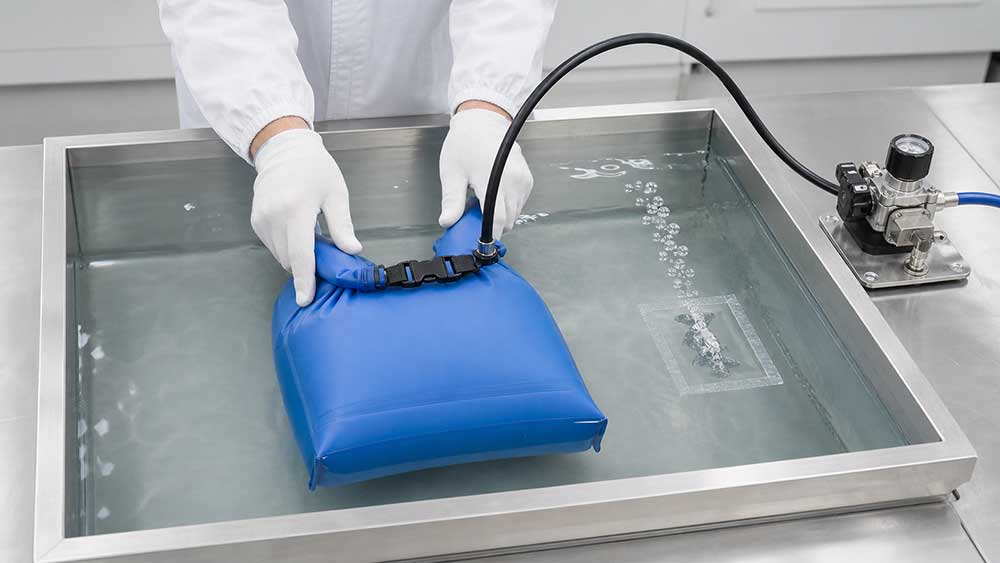
Confirme a impermeabilidade da bolsa finalizada.
Uma costura pode passar por uma inspeção visual e ainda assim conter um ponto de vazamento oculto. Ela também pode ser mecanicamente resistente, enquanto a embalagem finalizada apresenta vazamentos em um canto, fecho, zíper ou válvula.
A verificação final, portanto, precisa incluir todo o sistema de impermeabilização.
Dependendo do produto, os testes podem incluir:
Teste de vazamento de ar ou de bolhas
Testes de queda de pressão para produtos herméticos
Testes de exposição à água ou pulverização
Testes de imersão sob condições acordadas.
Flexão seguida de teste de vazamento
Manuseio sob carga seguido de teste de vazamento
Condicionamento a baixa temperatura seguido de testes de flexibilidade e vazamento.
O teste deve ser compatível com o uso pretendido.
Uma capa impermeável para celular, uma bolsa estanque para caiaque, um cooler flexível e um produto inflável não devem ser submetidos automaticamente à mesma pressão, duração ou condições de imersão. Não aplique uma pressão interna arbitrária em uma bolsa que não foi projetada para suportar pressão.
O relatório do ensaio deve registrar claramente:
Método de teste
Duração do teste
Profundidade ou pressão da água, se aplicável.
Método de fechamento do produto
Identificação da amostra
Resultado de aprovação/reprovação
Localização de qualquer vazamento
Para um saco estanque com fecho de enrolar, até mesmo o número de dobras importa. Se esse detalhe não for registrado, outro inspetor poderá fechar o mesmo saco de forma diferente e obter um resultado diferente.
Um teste de impermeabilidade do tecido não comprova que a bolsa finalizada seja impermeável. As costuras, os cantos, o zíper, o fecho de enrolar, a válvula e os acessórios precisam funcionar em conjunto.
Decida se aprova, retém ou rejeita.
A decisão final deve ser simples e baseada em evidências.
Aprovar Produção
A produção poderá ser aprovada quando:
O material está em conformidade com as especificações aprovadas.
A solda segue o caminho correto.
A largura e a posição atendem à tolerância acordada.
Cantos, extremidades e interseções são totalmente colados.
Não há sinais de perfuração, borda aberta ou contaminação.
Testes de resistência das costuras aprovados
O produto final passa no teste de vazamento acordado.
A aparência está de acordo com o padrão aprovado.
Produção de retenção
Manter a aprovação suspensa quando:
Uma ruga ou variação na superfície pode afetar o caminho da selagem.
A costura parece aceitável, mas não passou no teste exigido.
O material ou as ferramentas diferem da versão aprovada.
A causa do resultado insatisfatório não foi confirmada.
Medidas corretivas foram tomadas, mas a nova amostra ainda não foi retestada.
"Suspender" não significa necessariamente rejeitar todo o projeto. Significa que a produção não deve continuar até que a incerteza seja resolvida.
Rejeitar a amostra
Rejeite a amostra afetada quando:
A costura impermeável está aberta ou incompleta.
Perfurações ou furos penetram na câmara à prova d'água.
A solda se desprende durante o teste acordado.
O saco pronto vaza
A solda fica fora da área funcional mostrada no desenho.
O material foi danificado além de um limite estético aprovado.
Após a correção, inspecione e teste uma nova amostra. Não aprove a produção com base apenas em uma promessa verbal de que as configurações foram alteradas.
Registre o que foi aprovado.
A fábrica e o comprador devem ser capazes de identificar exatamente o que foi aprovado.
Um registro prático de aprovações deve incluir:
Nome do produto ou SKU
Versão em desenho
Número da amostra aprovada
Especificação do material e lote
Identificação de ferramentas
Medidas de solda
Método e condições de teste
Resultados reais
Fotos de áreas de soldagem importantes
Defeitos encontrados
Ação corretiva
Resultado do reteste
Data de aprovação
A fábrica pode não divulgar todas as configurações proprietárias da máquina, mas a configuração aprovada deve ser registrada e controlada internamente. Se o material, as ferramentas ou a configuração de soldagem forem alterados, a junta afetada deve ser verificada novamente.
A unidade de teste de produção aprovada deve ser etiquetada e mantida como referência para a linha de produção.
O que acontece após a aprovação?
A aprovação da pré-produção demonstra que a configuração selecionada pode produzir uma junção aceitável. Isso não garante que todas as unidades posteriores serão idênticas.
Durante a produção em massa, a fábrica deve continuar verificando a aparência, a largura, a posição e o desempenho de vazamento das soldas com uma frequência acordada. Qualquer teste reprovado deve desencadear o isolamento, a investigação, a correção e a repetição dos testes do produto.
A inspeção final de AQL pode auxiliar na decisão de aceitar um lote concluído, mas não substitui os testes de resistência de juntas ou de estanqueidade. Os requisitos funcionais de impermeabilização exigem um plano de inspeção específico.
Lista de verificação para soldagem RF de pré-produção
Antes de aprovar a produção em massa, confirme que:
O material de produção está em conformidade com as especificações aprovadas.
As superfícies dos materiais corretos estão sendo soldadas.
Estão sendo utilizados os modelos e ferramentas mais recentes.
A solda é contínua e está corretamente posicionada.
A largura permanece dentro da tolerância acordada.
Esquinas e cruzamentos são completamente selados.
Nenhuma borda está levantando
Não há sinais de perfuração, furo ou contaminação.
A costura passou no teste de resistência acordado.
A bolsa finalizada passa no teste de vazamento exigido.
Qualquer resultado insatisfatório foi corrigido e o teste foi refeito.
A amostra de produção aprovada foi registrada e arquivada.
Caso ainda haja alguma dúvida sobre os requisitos funcionais, não aprove a produção em massa ainda.
Como a Vancharli Outdoor aborda a inspeção de bolsas soldadas por radiofrequência
Na Vancharli Outdoor, nosso processo de fabricação de bolsas impermeáveis pode incluir confirmação de materiais, revisão do layout de solda, inspeção de testes de produção e testes de impermeabilidade específicos do produto, dependendo do design da bolsa e dos requisitos de desempenho.
O objetivo não é simplesmente produzir uma solda com aparência perfeita. O material, a posição da solda, as ferramentas, a configuração da máquina e o método de teste precisam funcionar em conjunto e permanecer consistentes durante a produção.
Para sacos estanques, mochilas impermeáveis, bolsas, coolers flexíveis e outros produtos soldados, esses requisitos devem ser definidos durante a amostragem — antes que um problema de qualidade chegue à produção em massa.
Considerações finais
Inspecionar uma solda por radiofrequência não precisa ser complicado.
Comece com a amostra e a especificação aprovadas. Verifique toda a solda, especialmente as bordas, cantos e interseções. Procure por ligações incompletas, rugas, perfurações e desalinhamento. Em seguida, confirme o resultado com um teste de resistência e um teste de estanqueidade que correspondam ao produto final.
Uma aparência limpa é útil, mas a produção só deve ser aprovada quando a costura estiver corretamente posicionada, permanecer aderida e impedir a entrada de água sob as condições de teste acordadas.
Perguntas frequentes
Uma solda por radiofrequência pode parecer normal, mas ainda assim apresentar vazamentos?
Sim. Uma pequena fresta, ruga ou colagem incompleta pode ser difícil de detectar. Por isso, a inspeção visual deve ser seguida de um teste de estanqueidade adequado.
Uma marca de solda mais profunda é sinal de maior resistência?
Não necessariamente. Uma solda muito profunda pode indicar que o material foi excessivamente comprimido ou danificado. Compare com a amostra aprovada e confirme o resultado por meio de testes.
Puxar a costura com a mão é suficiente para verificá-la?
Não. Pode identificar uma borda obviamente solta, mas não fornece uma medição de resistência consistente. Utilize um método de teste previamente acordado quando for necessário um resultado mensurável.
Todas as bolsas impermeáveis precisam ser testadas por imersão?
Não. O teste deve ser compatível com o uso pretendido do produto e com a sua alegação de impermeabilidade. Uma bolsa resistente a respingos e um saco estanque destinado à imersão temporária requerem condições de teste diferentes.
Uma ruga deve sempre ser motivo de rejeição?
Nem sempre. Uma ruga fora da faixa impermeável pode ser apenas estética. Uma ruga que cruza toda a faixa soldada pode criar um canal de vazamento e deve ser testada antes da aprovação.
A inspeção AQL pode substituir os testes de impermeabilidade?
Não. A inspeção AQL pode auxiliar na aceitação do lote, mas não comprova que uma costura seja resistente ou estanque. O desempenho à prova d'água requer um teste separado e claramente definido.




Os comentários estão fechados