Analisi dei guasti delle borse impermeabili: perdite, crepe e delaminazione
Quando lo stesso difetto di una busta impermeabile si verifica durante i test sui campioni, le ispezioni di massa o i resi dei clienti, la domanda principale non è come riparare una singola busta, ma perché il prodotto si è guastato e se altre unità potrebbero presentare lo stesso problema.
Iniziate con quattro passaggi: verificate le prestazioni di impermeabilità richieste, individuate i punti in cui si verificano i difetti, confrontate i prodotti difettosi con campioni di riferimento idonei e cercate di riprodurre il problema in condizioni controllate. Questo aiuta a distinguere un difetto isolato da un problema più ampio relativo al materiale, alla progettazione o alla produzione.
Se devi occuparti di una sola borsa di proprietà personale, questi passaggi di base per la gestione di una borsa impermeabile che perde includono l'individuazione della perdita e la riparazione temporanea. Questa guida si concentra sui guasti ripetuti, sui lotti di produzione interessati e sulle decisioni correttive.
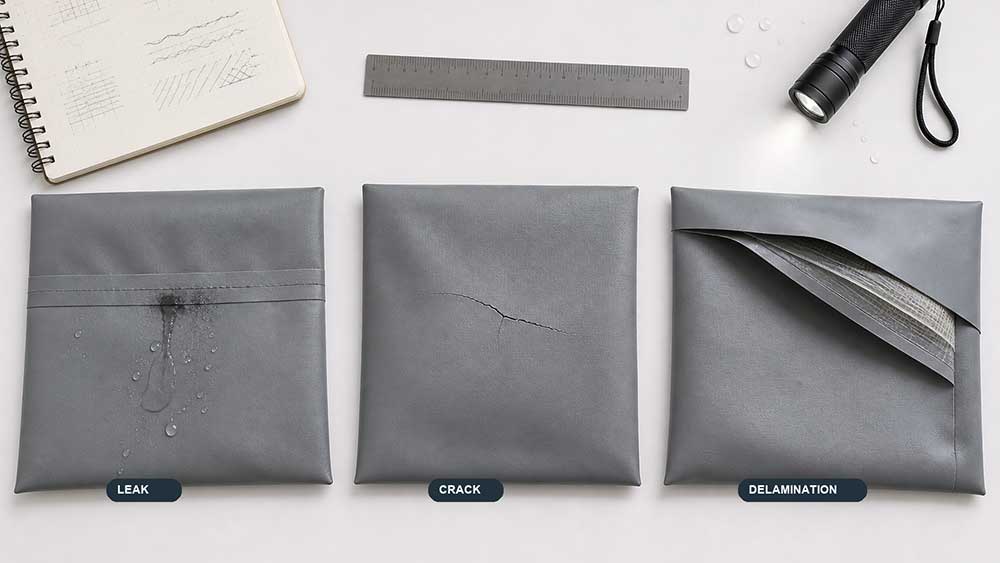
Perdite, crepe e delaminazione descrivono problemi diversi. Possono presentarsi contemporaneamente, ma non significano la stessa cosa.
Fallimento
Cosa significa
Prima domanda a cui rispondere
Perdita
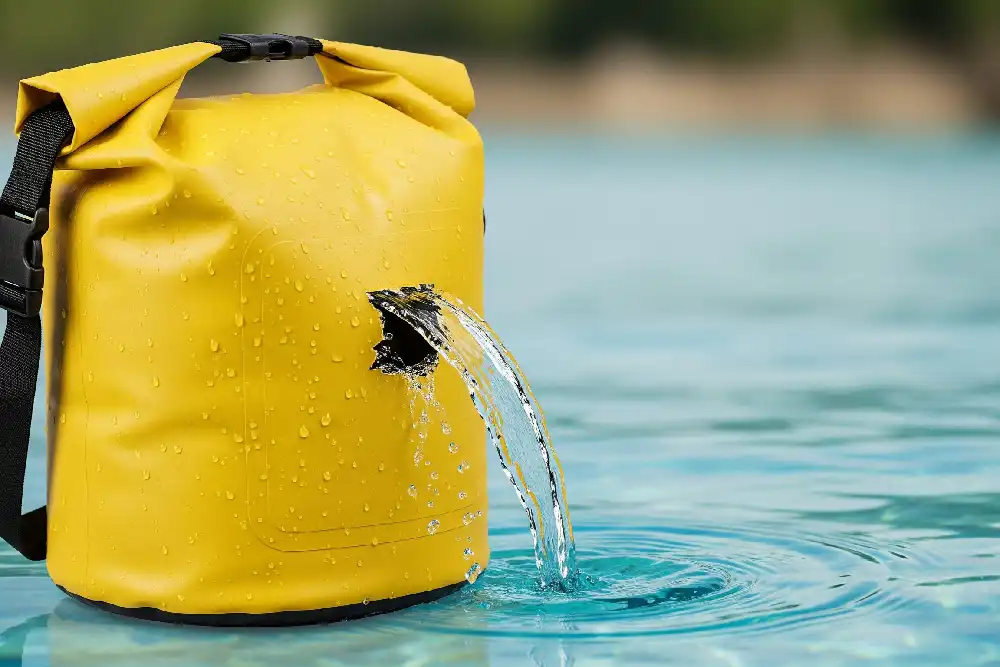
L'acqua è riuscita a infiltrarsi nella borsa.
Da dove è entrata l'acqua per la prima volta?
Crepa
Un rivestimento, una pellicola, un tessuto di base o un'altra parte si è fratturata
Quale strato o componente si è incrinato?
delaminazione
Gli strati di materiale legato si stanno separando
Quali due strati si stanno separando?
Una perdita è una conseguenza, non una diagnosi completa. L'acqua può infiltrarsi attraverso un'apertura, una giuntura, un fissaggio, una foratura o un pannello danneggiato. Allo stesso modo, una linea visibile può essere una semplice piega, una crepa superficiale o uno strappo strutturale.
Un rapporto sui difetti utile descrive cosa è cambiato, dove si è verificato e se lo stesso problema si presenta su altre unità.
Conferma per cosa è stata progettata la borsa
Prima di considerare un risultato del test come un difetto del prodotto, verificare il livello di impermeabilità previsto.
Disco:
l'esposizione prevista, come pioggia, spruzzi o immersione temporanea;
il metodo di chiusura richiesto;
il carico all'interno della borsa;
la posizione e la durata del test;
qualsiasi preparazione necessaria prima del test, come il condizionamento della temperatura o dell'umidità;
i criteri di accettazione concordati.
Una borsa progettata per resistere alla pioggia non dovrebbe essere automaticamente valutata in base alla sua capacità di immersione. Allo stesso tempo, superare una prova di resistenza a spruzzi leggeri non dimostra che una borsa possa resistere a una pressione dell'acqua prolungata.
Il test e la descrizione del prodotto devono indicare lo stesso livello di esposizione. In caso contrario, il team potrebbe confondere un requisito di prodotto poco chiaro con un guasto di produzione.
Trova il percorso effettivo dell'acqua
La presenza di liquidi all'interno non dimostra necessariamente che il tessuto della carrozzeria si sia danneggiato. Iniziate dal primo punto di ingresso dell'acqua accertato.
Posizione della perdita
Aree da esaminare
Apertura o chiusura
Allineamento, distorsione, metodo di chiusura e idoneità all'esposizione prevista
Giunto saldato
Lacune, contaminazioni, intersezioni difficili o danni dopo la saldatura
Cucitura nastrata
Copertura del nastro, sollevamento, spostamento, adesione e fori di cucitura esposti
Pannello della carrozzeria
Foro, puntura, abrasione, danneggiamento del rivestimento o separazione degli strati
Attacco per maniglia o cinghia
Fori degli aghi, bordi di rinforzo, sigillatura locale e carico concentrato
Valvola, estremità della cerniera o raccordo
Collegamento dei componenti, forma di transizione, percorso di tenuta e danni da installazione
Perdita legata alla chiusura
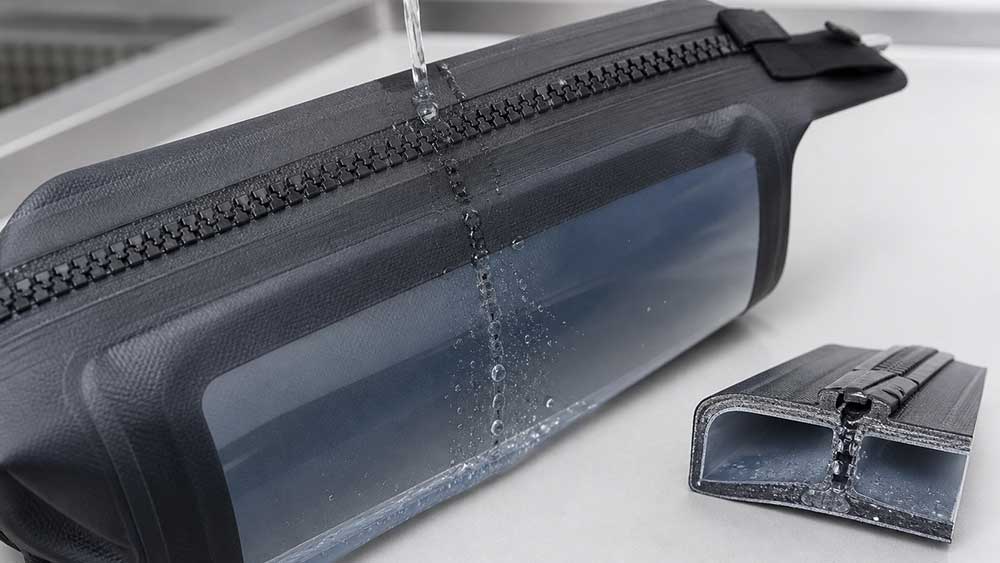
Anche una chiusura a rullo o a cerniera può presentare perdite, persino se il materiale e le cuciture rimangono intatti. Disallineamento, deformazione, materiale intrappolato o un utilizzo al di fuori della zona di esposizione prevista possono creare un percorso per l'acqua.
Ripetere la prova concordata utilizzando il metodo di chiusura e le condizioni di carico specificati. Se il risultato varia tra i diversi operatori, rivedere la procedura di chiusura e il metodo di prova prima di scartare il materiale.
Perdite nelle giunzioni saldate e nastrate
Le giunture saldate a radiofrequenza e le costruzioni con nastratura delle giunture presentano diverse modalità di cedimento.
Una giunzione saldata può presentare piccole fessure o contaminazioni. Il materiale adiacente alla saldatura può inoltre essere danneggiato da flessioni ripetute o carichi concentrati. In una cucitura nastrata, il nastro adesivo allentato o mal fissato può esporre i fori di cucitura sottostanti. Questo confronto tra sacchi stagni saldati a radiofrequenza e nastrati illustra in dettaglio le differenze strutturali.
Una perdita in prossimità di una saldatura non dimostra che le impostazioni di saldatura fossero errate. L'area saldata potrebbe essere ancora unita, mentre il materiale adiacente si è incrinato.
Perdite dal pannello e dall'attacco
Quando l'acqua penetra attraverso un pannello della carrozzeria, verificare se il punto corrisponde a una piega dell'imballaggio, a un oggetto appuntito all'interno della borsa, al bordo di un componente metallico o a un'area soggetta a sfregamento ripetuto.
Se diverse unità presentano perdite in prossimità della stessa maniglia, valvola o rinforzo, esaminare più attentamente tale elemento. La sua posizione, forma, rigidità e metodo di assemblaggio possono influenzare il modo in cui il materiale circostante distribuisce il carico.
Distinguere i diversi tipi di crepe
La dicitura "materiale incrinato" non è sufficientemente precisa per una relazione di qualità utile. La domanda successiva è quale parte del materiale sia stata danneggiata.
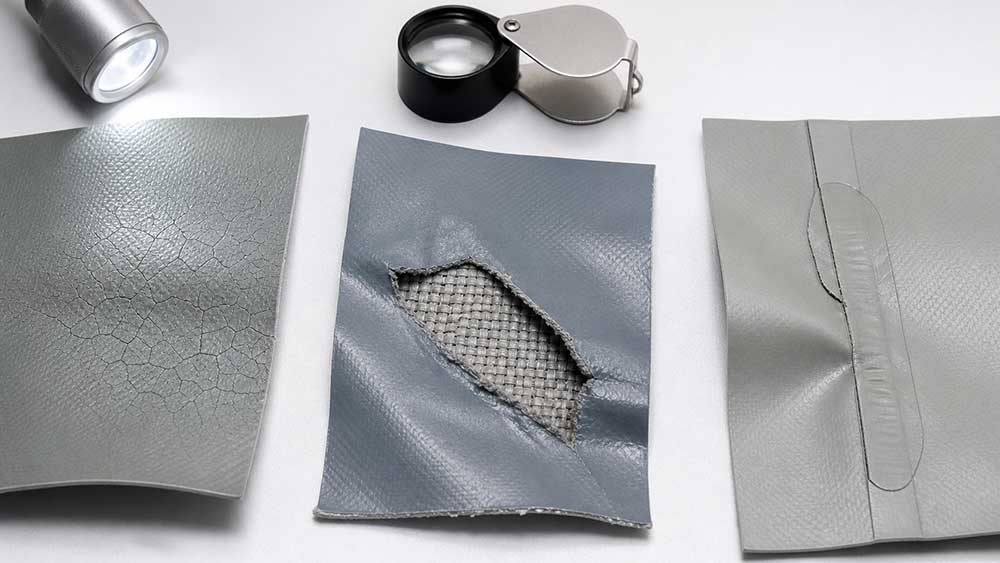
Crepe nel rivestimento o nella pellicola
In seguito a piegature, flessioni ripetute, invecchiamento, esposizione al freddo o contatto con sostanze incompatibili, possono formarsi delle sottili linee in un rivestimento o in una pellicola impermeabile. Queste sono possibili cause, non conclusioni che possono essere confermate solo dall'aspetto.
Alcune linee rimangono in superficie. Altre si estendono attraverso lo strato impermeabile e creano un percorso per l'acqua. Verificate se la linea si apre quando il materiale viene leggermente flesso e se l'acqua penetra effettivamente nello stesso punto.
Strappo del tessuto di base
Quando il supporto tessile si lacera, il problema è strutturale piuttosto che estetico. L'analisi potrebbe dover prendere in considerazione forature, tagli, abrasioni, carichi eccessivi o sollecitazioni concentrate in una piccola area.
Una toppa potrebbe coprire l'apertura senza ripristinare la resistenza originale del materiale. L'entità del danno e l'uso previsto sono quindi fattori determinanti per decidere se un'unità riparata può essere accettata.
Crepe in prossimità di una saldatura o di un rinforzo
Una crepa sul bordo di una saldatura è diversa da una saldatura che si è separata.
Un'area saldata o rinforzata relativamente rigida può trasferire le ripetute flessioni al materiale più morbido adiacente. Quando diversi campioni si incrinano lungo lo stesso bordo, è necessario esaminare la flessibilità del materiale, la forma dell'angolo, la disposizione dei rinforzi e la direzione del carico, non solo le impostazioni della macchina.
Identifica quali strati si stanno separando
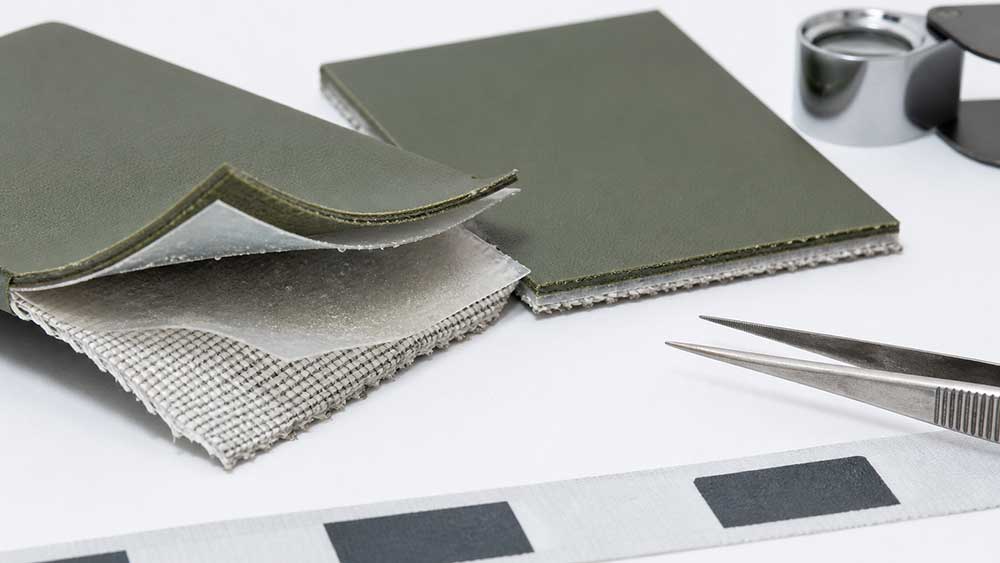
I materiali impermeabili per le borse spesso combinano un supporto tessile con un rivestimento o una pellicola laminata. La delaminazione si verifica quando gli strati che dovrebbero rimanere uniti iniziano a separarsi.
I segni comuni includono:
bolle o vesciche tra gli strati;
La pellicola si stacca dal supporto tessile;
spellatura attorno a un bordo tagliato o a una piega;
zone allentate che si espandono quando il materiale viene flesso;
un cambiamento evidente nella consistenza della superficie intorno all'area danneggiata.
La segnalazione del difetto deve specificare quali strati sembrano separarsi. Ad esempio, "delaminazione del TPU" non è sufficientemente specifica. Dovrebbe spiegare se la pellicola di TPU si sta separando dal tessuto, se si sta distaccando un altro strato incollato o se il problema si presenta solo all'interno di un'area saldata.
La qualità dell'incollaggio, la compatibilità dei materiali, la contaminazione, la temperatura, l'umidità, il contatto con sostanze chimiche, la flessione ripetuta e l'invecchiamento possono tutti contribuire al problema. Il team deve confrontare le possibili spiegazioni con l'effettivo schema di rottura prima di giungere a una conclusione.
Delaminazione del materiale rispetto alla separazione della saldatura
Questi problemi possono apparire simili in prossimità di una cucitura, ma potrebbero richiedere interventi correttivi molto diversi.
A volte i due pannelli si separano mentre il rivestimento rimane saldamente attaccato al supporto tessile. In tal caso, la saldatura stessa potrebbe essere il punto più debole.
In altri casi, le superfici saldate rimangono unite, ma il rivestimento si stacca dal tessuto sottostante. Ciò indica che il problema risiede nel legame interno al materiale piuttosto che nella saldatura.
Aumentare l'energia di saldatura non risolverà il problema della scarsa adesione tra rivestimento e tessuto. Anzi, potrebbe causare ulteriori danni.
Scopri perché il prodotto ha fallito
Una revisione affidabile procede dalle prove alla verifica. Non dovrebbe iniziare con una spiegazione preferita.
1. Conservare il campione non riuscito
Non pulire, riparare, tagliare o flettere eccessivamente il prodotto prima di averne documentato le condizioni originali.
Disco:
modello di prodotto;
Informazioni sulla produzione e sul lotto di materiale;
Posizione e dimensioni del guasto;
quando e come si è manifestato il problema;
condizioni di prova o di utilizzo;
fotografie da entrambi i lati;
il numero e la distribuzione delle unità interessate.
Se in seguito dovesse essere necessario aprire il campione, è consigliabile, ove possibile, lasciare intatto almeno un prodotto rappresentativo.
2. Segnare le zone interessate
Segna ogni perdita, crepa o area di separazione confermata su un disegno o una fotografia del prodotto. Quindi confronta le posizioni su tutti i prodotti interessati.
Un danno ripetuto può indicare un'intersezione di cuciture, una piega dell'imballaggio, un bordo di un componente o un punto di carico. Un danno distribuito in modo casuale può indirizzare l'indagine in una direzione diversa.
3. Confrontare campioni idonei
Ove disponibili, confrontare:
il prodotto difettoso;
un'unità nuova dello stesso lotto;
il campione di riferimento approvato;
materiale conservato dal lotto interessato;
un prodotto proveniente da un lotto non interessato dal problema.
Utilizzare lo stesso metodo di esame per ogni campione. Le differenze nelle condizioni della superficie, nello spessore, nella flessibilità o nella struttura possono indicare dove procedere con le indagini, ma non costituiscono di per sé una prova.
4. Riproduci il problema
Utilizzare un metodo controllato che rispecchi l'esposizione prevista per il sacchetto. Mantenere costanti la chiusura, il caricamento, la posizione di prova, la preparazione del campione e la durata della prova.
Evitate pressioni interne incontrollate o configurazioni che forzino il sacco oltre il suo utilizzo previsto. Un test inadeguato può causare nuovi danni e rendere più difficile la comprensione del problema originale.
Il materiale è resistente all'acqua prima di essere trasformato in una borsa?
Il rivestimento rimane attaccato al supporto tessile?
La cucitura rimane sufficientemente resistente per l'uso previsto?
La busta finita presenta perdite in corrispondenza della chiusura o di un punto di attacco?
Il problema si manifesta solo in presenza di determinate condizioni di temperatura, umidità o flessione?
Ciò impedisce al team di attribuire la colpa a un singolo materiale o a una specifica impostazione di saldatura troppo presto.
6. Confermare la causa più probabile
Una causa probabile diventa convincente quando spiega lo schema, produce lo stesso errore durante i test e scompare dopo la modifica correttiva.
Se le prove sono incomplete, descrivetele come una causa probabile o un'ipotesi che necessita ancora di essere verificata. Non presentatele come un fatto accertato.
Scegli un test che corrisponda al guasto
Nessun singolo test è in grado di valutare ogni aspetto di una borsa impermeabile.
La norma ASTM D751 comprende diversi metodi di prova per i tessuti spalmati. Tra questi, la resistenza idrostatica, che misura l'efficacia del tessuto nel prevenire il passaggio dell'acqua sotto pressione, nonché l'adesione del rivestimento, la resistenza alla fessurazione a basse temperature e la resistenza delle cuciture. Il metodo e il livello di accettazione selezionati devono comunque essere conformi alle specifiche del materiale e del prodotto.
La norma ISO 811 descrive anche una prova di pressione idrostatica per i tessuti. Non si tratta di una prova sull'intera borsa. Un tessuto può superare brillantemente questa prova, mentre il prodotto finito presenta ancora perdite attraverso la chiusura, la cucitura o l'attacco.
guasto sospetto
Verifica pertinente
Acqua che passa attraverso un pannello
Test di resistenza idrostatica concordato
Rivestimento che si separa dal tessuto
Test di adesione del rivestimento o di resistenza del legame
Fessurazioni del materiale dopo l'esposizione al freddo
Idonea prova di flessione o resistenza alla fessurazione a bassa temperatura
Separazione della saldatura o della giunzione
Test di resistenza della cucitura ed esame locale delle perdite
Perdita di chiusura
Test del sacco finito utilizzando il metodo di chiusura specificato
Guasto dopo la gestione
Riproduzione della condizione di carico, piegatura o sfregamento pertinente
I criteri di accettazione devono derivare dalle specifiche di prodotto concordate, dai requisiti dell'acquirente o da un piano di test validato. Non devono essere definiti dopo che si è verificato il guasto.
Decidere cosa fare con il lotto interessato
Il passo successivo dipende sia dalla probabile causa sia dalla diffusione del problema.
Modello di fallimento
Passo successivo appropriato
Un difetto di lavorazione chiaramente isolato
Approvare un metodo di riparazione, rielaborare l'unità e testarla nuovamente.
Diversi errori nella stessa funzionalità
Metti in pausa il rilascio e rivedi il processo di progettazione o produzione
Guasti riconducibili a un singolo lotto di materiale
Separare i materiali correlati dai prodotti finiti
Fessurazioni o delaminazione diffuse
Interrompere le riparazioni locali e avviare una revisione dei materiali.
Causa non ancora accertata
Tenete i prodotti interessati fuori dal mercato in attesa di raccogliere le prove.
L'esposizione ha superato il limite approvato
Esaminare le istruzioni, le dichiarazioni sulle prestazioni e l'idoneità del prodotto.
Una borsa riparata non deve essere accettata solo perché l'apertura visibile è stata coperta. L'area riparata deve comunque soddisfare i requisiti di impermeabilità e strutturali concordati.
I guasti ripetuti nello stesso angolo, punto di fissaggio o intersezione della cucitura meritano maggiore attenzione rispetto a una singola foratura casuale. Se il problema persiste in lotti di produzione o di materiale diversi, potrebbe essere necessario rivedere anche le specifiche del prodotto, la progettazione e il metodo di prova.
Chiedi al produttore prove utili
Un messaggio che si limita ad affermare che "le sacche perdono" raramente fornirà una risposta affidabile. Fornite al produttore informazioni sufficienti per individuare e riprodurre il problema.
Chiedere:
i numeri di lotto di produzione e di materiale interessati;
Risultati dell'ispezione che mostrano dove e con quale frequenza si presenta il problema;
registri di produzione relativi all'area guasta;
conferma di qualsiasi modifica a materiali, componenti o processi;
un confronto con il campione approvato;
una spiegazione di come potrebbe essersi verificato il guasto, supportata da prove;
Misure immediate, come la separazione delle scorte interessate e la sospensione di ulteriori rilasci;
l'azione correttiva proposta;
Risultati dei test che mostrano se la correzione ha funzionato.
Non è possibile stabilire con certezza la causa definitiva del problema finché non saranno stati esaminati i campioni difettosi e le relative informazioni di produzione.
Prevenire lo stesso guasto prima del rilascio in massa
L'analisi dei guasti è più utile quando porta a una modifica chiara delle specifiche del prodotto o del piano di controllo qualità.
Tra le azioni utili si possono includere:
definire l'esposizione all'acqua prevista e il corrispondente test sul sacco finito;
approvando la composizione completa del materiale, non solo un nome come TPU o PVC;
registrazione della produzione e dei lotti di materiale in modo da poter risalire ai problemi;
controllo delle modifiche a pellicole, rivestimenti, rinforzi, chiusure e condizioni di saldatura;
Verificare angoli, pieghe e punti di fissaggio per individuare eventuali tensioni concentrate;
conservare i campioni approvati e i riferimenti materiali pertinenti;
aggiungere test di flessione, di freddo o di invecchiamento quando questi rispecchiano l'utilizzo previsto;
Confermare le modifiche correttive sui campioni prima di avviare la produzione in serie.
Per i prodotti saldati a radiofrequenza, un'ispezione mirata della saldatura prima della produzione in serie può aiutare a identificare le incongruenze visibili e a stabilire una verifica adeguata. L'ispezione della saldatura contribuisce alla prevenzione dei guasti, ma non sostituisce il collaudo del prodotto finito.
Takeaway finale
Perdite, crepe e delaminazione sono segnali di cedimento, non diagnosi complete. Iniziate verificando per quali sollecitazioni è stato progettato il sacchetto, conservando il campione difettoso, contrassegnando le aree danneggiate e confrontando i prodotti interessati con campioni di riferimento idonei.
I test controllati possono quindi aiutare a distinguere le cause legate al materiale, alla progettazione, alla produzione, alla manipolazione e all'utilizzo. A seconda dei risultati, la decisione corretta potrebbe essere quella di riparare un singolo difetto, rilavorare le unità interessate, separare un lotto di materiale, modificare il progetto o interrompere la spedizione.
Per i marchi che sviluppano prodotti impermeabili o che devono affrontare ripetuti problemi di produzione, i servizi di produzione di borse impermeabili di Vancharli Outdoor possono fornire supporto per la revisione dei materiali, dei campioni e dei requisiti di produzione prima del lancio della produzione in serie.
FAQ
È possibile che un tessuto impermeabile approvato produca comunque una sacca che perde?
Sì. Un test sul tessuto non verifica ogni chiusura, cucitura, valvola, attacco o transizione del prodotto assemblato. Potrebbero essere necessari sia il test sul tessuto che il test sulla borsa finita.
La presenza di perdite in prossimità di una saldatura a radiofrequenza indica che le impostazioni di saldatura erano errate?
No. L'acqua potrebbe infiltrarsi attraverso una piccola fessura, una contaminazione, un danno successivo alla saldatura o una crepa accanto alla saldatura. Identifica la parte difettosa prima di modificare le impostazioni di produzione.
È possibile rilasciare un lotto di produzione dopo che diverse unità che presentavano perdite sono state riparate?
Non automaticamente. Innanzitutto, è necessario stabilire se i problemi sono isolati o se fanno parte di un problema ricorrente relativo al materiale, alla progettazione o alla produzione. Le unità riparate devono inoltre superare il test concordato.
È possibile correggere una delaminazione estesa con riparazioni superficiali?
Una toppa può coprire una piccola area danneggiata, ma non può ripristinare l'adesione originale su un materiale ampiamente interessato. Una delaminazione diffusa o continua richiede una revisione a livello del materiale.
Ogni borsa impermeabile dovrebbe essere sottoposta a una prova di immersione?
No. Il test deve corrispondere all'uso previsto e alle prestazioni dichiarate. Le borse progettate per pioggia, spruzzi e immersione temporanea richiedono condizioni di prova diverse.





I commenti sono chiusi