Come ispezionare le saldature a radiofrequenza delle borse impermeabili prima della produzione in serie
Prima di approvare la produzione in serie, verificare che ogni saldatura a radiofrequenza sia continua, posizionata correttamente e priva di sollevamenti, pieghe, bruciature e bordi incompleti. Quindi confermare il risultato con un controllo concordato della resistenza della saldatura e una prova di tenuta.
Non approvare la produzione se una qualsiasi parte della cucitura impermeabile è aperta, scrostata, bruciata o presenta perdite, anche se il resto della borsa appare integro.
Ecco la logica di base dell'ispezione:
Cosa controllare
Risultato accettabile
Non approvare se
linea di saldatura
Continuo e posizionato correttamente
Lacune, aree non occupate o gravi disallineamenti
superficie di saldatura
Pulito e abbastanza uniforme
Bruciature, fori o contaminazioni intrappolate
bordi di saldatura
Completamente vincolato
I bordi si sollevano o si separano
Angoli e intersezioni
Piatto e completamente sigillato
Le pieghe o le fessure attraversano il percorso di sigillatura
Controllo della forza
La giunzione rimane incollata secondo il test concordato
Si verifica scrostamento, screpolatura o delaminazione
Prova di tenuta
Nessuna perdita alle condizioni concordate
Bolle, umidità o perdita di pressione appaiono
Una saldatura dall'aspetto impeccabile è un buon punto di partenza, ma l'apparenza da sola non basta a dimostrare che la giunzione sia resistente o impermeabile.
Gli ispettori hanno bisogno di un parametro di confronto chiaro. "Rendere la cucitura resistente" non è un requisito misurabile.
Prima di controllare le unità di prova di produzione, verificare di avere:
La specifica del materiale approvato
Il campione approvato o campione di riferimento
L'ultimo disegno del prodotto
La posizione di saldatura richiesta
Larghezza e tolleranza di saldatura concordate
Lo standard di aspetto richiesto
Il controllo concordato della resistenza della cucitura
Il test di tenuta o impermeabilità richiesto
Requisiti chiari di superamento/non superamento
Non esiste un'unica larghezza di saldatura, resistenza alla pelatura o pressione di prova adatta a tutte le borse impermeabili.
Una custodia impermeabile leggera per cellulare, una borsa stagna con chiusura arrotolabile e un borsone impermeabile pesante richiedono caratteristiche molto diverse per le loro cuciture. I requisiti corretti dipendono dal materiale, dal design della borsa, dall'uso previsto e dal livello di impermeabilità dichiarato.
I campioni utilizzati per l'approvazione devono inoltre rappresentare il più fedelmente possibile la configurazione di produzione prevista. Ciò significa utilizzare il materiale sfuso desiderato, gli stampi approvati e la corretta costruzione del prodotto, e non un tessuto simile o un campione di sviluppo precedente.
Ispeziona l'intera saldatura, non solo una sezione facile da controllare.
Un lungo tratto rettilineo può apparire perfetto, mentre l'angolo o l'estremità della stessa saldatura rimangono deboli.
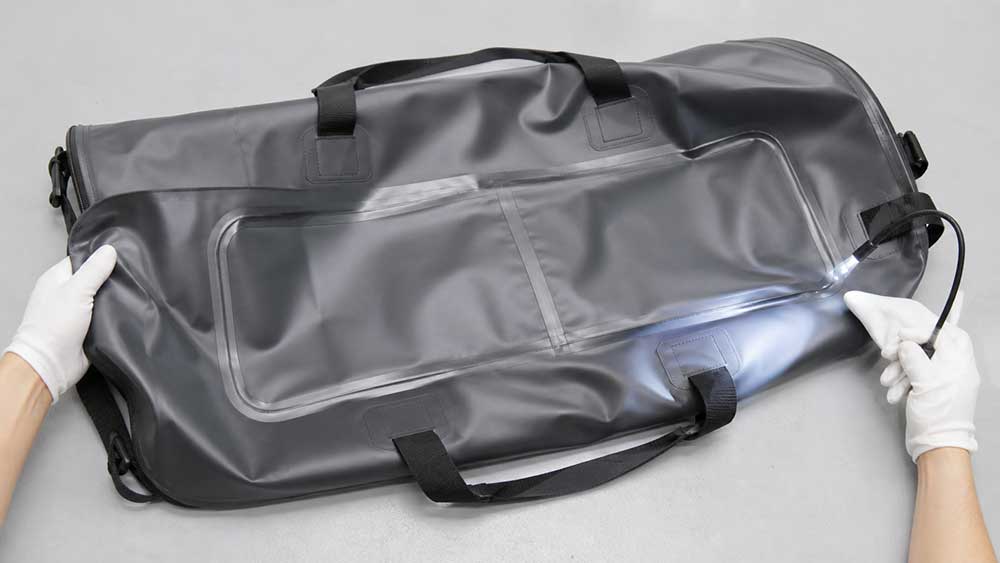
Utilizza un'illuminazione uniforme e ispeziona l'intera cucitura. Ove possibile, osserva sia l'interno che l'esterno del prodotto.
Prestare particolare attenzione a:
L'inizio e la fine di ogni saldatura
Angoli e zone curve
Intersezioni di saldatura
Zone in cui si incontrano diversi strati di materiale
Cuciture inferiori e laterali
Saldature in prossimità di maniglie, cinghie, valvole o toppe
In qualsiasi punto in cui la cucitura cambia direzione
La saldatura deve seguire la posizione indicata nel disegno approvato. La sua larghezza deve rimanere entro la tolleranza concordata e i bordi devono rimanere completamente aderenti lungo il percorso impermeabile.
Non bisogna dare per scontato che una saldatura più profonda o più lucida sia necessariamente più resistente. Materiali diversi possono produrre superfici con aspetto differente. La questione fondamentale è se la saldatura corrisponda al riferimento approvato e superi i test richiesti.
Misurare più di un punto
Misurare la saldatura in diversi punti anziché effettuare una singola misurazione al centro di un tratto rettilineo.
Dai un'occhiata:
Larghezza della saldatura
Distanza dal bordo del pannello
sovrapposizione dei pannelli
allineamento
Continuità attraverso angoli e intersezioni
Una saldatura più ampia non è automaticamente migliore. Se il materiale viene pressato o riscaldato in modo troppo aggressivo, l'area saldata potrebbe assottigliarsi, indurirsi o danneggiarsi.
L'obiettivo è riprodurre la larghezza e la posizione validate durante la fase di campionamento, non realizzare una saldatura il più ampia o profonda possibile.
Sapere quali difetti dovrebbero impedire l'approvazione
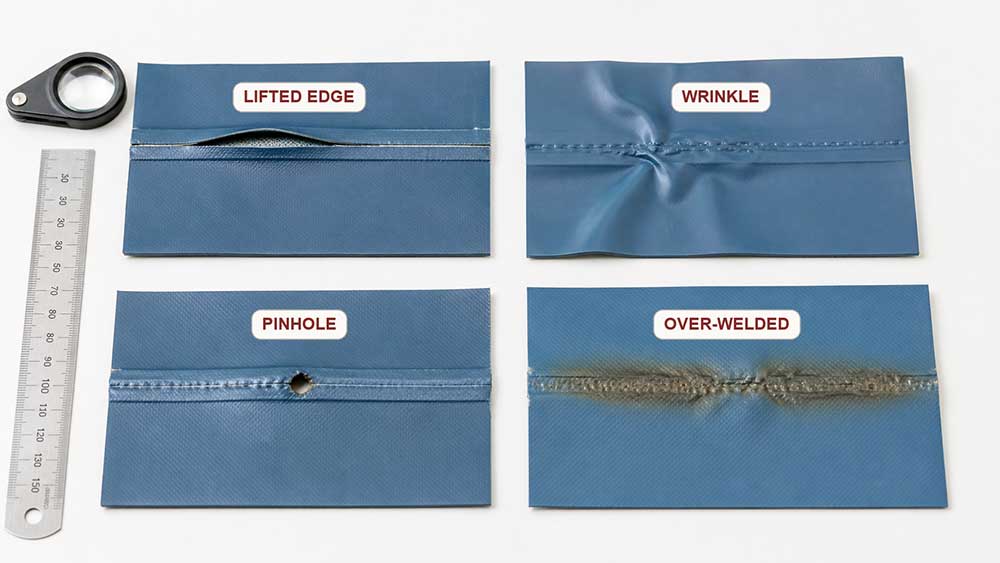
Alcuni problemi di saldatura a radiofrequenza sono facili da individuare. Altri possono manifestarsi solo quando la giunzione viene flessa, tirata o sottoposta a prova di tenuta.
La tabella seguente si concentra su ciò che un acquirente o un ispettore può osservare e su come procedere. Un sintomo visibile può suggerire un problema, ma non sempre ne rivela la causa esatta.
Possibile difetto
Che aspetto potrebbe avere
Perché è importante
Cosa fare
Zona sottosaldata o "fredda"
Impronta di saldatura leggera o irregolare, bordo che si solleva o sezione che si separa facilmente
Gli strati potrebbero non essere completamente uniti
Mantenere l'approvazione e confermare con un test di resistenza e tenuta
zona sovrasaldata
Assottigliamento eccessivo, segni profondi, rigidità, distorsione o scolorimento
Il materiale potrebbe creparsi o lacerarsi in corrispondenza della saldatura.
Scartare i pezzi difettosi e rivedere la configurazione della macchina.
Increspatura lungo la saldatura
Una piega attraversa il percorso di sigillatura impermeabile
La piega potrebbe creare un piccolo canale di infiltrazione
Non approvare finché l'area non supera il test di tenuta richiesto
Bruciatura o foro stenopeico
Foro, punto bruciato, rivestimento danneggiato o tessuto di base esposto
La barriera impermeabile è stata rotta
Rifiutare il pezzo e indagare sul processo
Bordo di saldatura incompleto
Interruzione, zona saltata o incollaggio interrotto
L'acqua può infiltrarsi e il bordo potrebbe iniziare a scrostarsi.
Correggere la saldatura prima di approvare la produzione
Saldatura disallineata
La saldatura si trova al di fuori del percorso previsto o non lascia una sovrapposizione sufficiente.
L'area di incollaggio potrebbe essere troppo stretta
Confrontare con il disegno e mantenere l'approvazione se la resistenza è compromessa
Contaminazione
Polvere, fibre, olio o altro materiale rimangono intrappolati nella saldatura
Può causare legami deboli, archi elettrici o fori.
Pulire l'area di lavoro e produrre nuovi pezzi di prova.
Angolo o intersezione debole
Le cuciture dritte passano, ma un angolo si solleva o perde
Gli angoli possono cedere durante la piegatura, il carico o l'uso
Correggere l'utensile, il posizionamento o il design della borsa e ripetere il test.
Evitate di diagnosticare la causa basandovi solo sull'aspetto.
Ad esempio, una saldatura debole può essere correlata al materiale, alla pressione, all'energia RF, al tempo di saldatura, al tempo di raffreddamento, agli utensili o alla contaminazione. Il produttore dovrebbe esaminare le variabili una alla volta e confermare la correzione con nuovi risultati di prova.
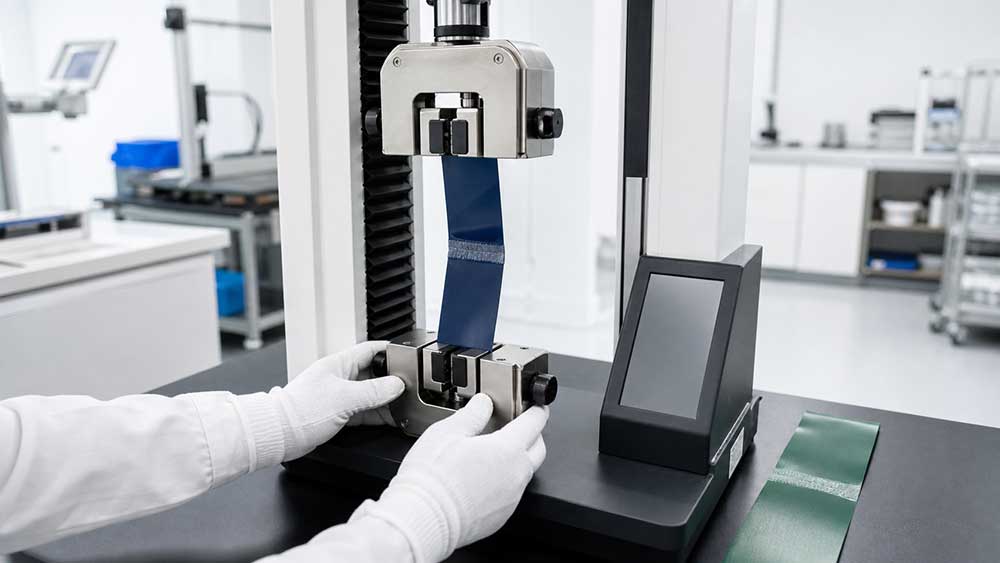
Verifica la resistenza delle cuciture senza dover ricorrere esclusivamente alla trazione manuale.
Un controllo manuale delicato può rivelare rapidamente un bordo evidentemente allentato, ma non può misurare con precisione la resistenza della cucitura. Un ispettore potrebbe esercitare una forza di trazione molto maggiore rispetto a un altro.
Per la valutazione iniziale, un ispettore può:
Flettere delicatamente la cucitura nella direzione in cui si piegherà durante l'uso.
Verifica se un bordo inizia a sollevarsi
Verifica la presenza di crepe, sbiancamento o delaminazione.
Confronta il risultato con il campione approvato
Annotare il punto in cui inizia qualsiasi separazione
Quando possibile, eseguire questo screening su una striscia reattiva o su un campione designato, anziché prelevare ripetutamente il campione finale approvato.
Per i tessuti spalmati, la norma ASTM D751 include metodi di prova per la resistenza delle cuciture e altre proprietà rilevanti del materiale. Tuttavia, fare riferimento esclusivamente alla norma ASTM D751 non costituisce un requisito di accettazione completo. La specifica dovrebbe anche indicare:
Come viene preparato il campione di prova
In quale direzione viene tirato
Come viene registrato il risultato
Qual è il risultato minimo richiesto?
Quale tipo di guasto è accettabile?
Le modalità di rottura del campione possono essere altrettanto importanti quanto la lettura finale della forza.
Registra se si verifica l'errore:
All'interno della giunzione saldata
Tra il rivestimento e il tessuto di base
Attraverso il rivestimento
Nel tessuto accanto alla saldatura
In corrispondenza di un angolo o di una transizione di saldatura
Questo aiuta a determinare se il problema deriva dal processo di saldatura o dalla composizione del materiale.
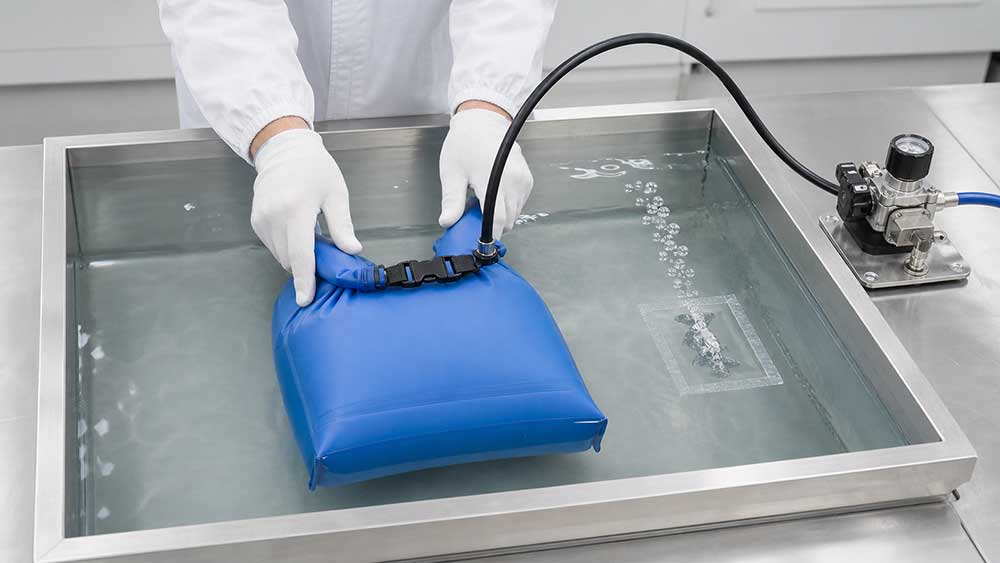
Verificare l'impermeabilità della borsa finita
Una cucitura può superare un'ispezione visiva e presentare comunque un punto di perdita nascosto. Può anche essere meccanicamente resistente, ma il sacchetto finito può perdere liquido da un angolo, una chiusura, una cerniera o una valvola.
Il controllo finale deve quindi includere l'intero sistema di impermeabilizzazione.
A seconda del prodotto, i test possono includere:
Test di tenuta all'aria o alla formazione di bolle
Test di decadimento della pressione per prodotti a tenuta d'aria
Test di esposizione a spruzzi o acqua
Test di immersione in condizioni concordate
Flessione seguita da test di tenuta
Gestione del carico seguita da test di tenuta
Condizionamento a bassa temperatura seguito da test di flessibilità e tenuta
Il test deve essere compatibile con l'uso previsto.
Una custodia impermeabile per cellulare, una borsa stagna per kayak, una borsa termica morbida e un prodotto gonfiabile non devono essere utilizzati automaticamente con la stessa pressione, durata o condizioni di immersione. Non applicare una pressione interna arbitraria a una borsa che non è stata progettata per sopportare tale pressione.
Il rapporto di prova deve riportare chiaramente:
Metodo di prova
Durata del test
Profondità o pressione dell'acqua, se applicabile
Metodo di chiusura del prodotto
Identificazione del campione
Esito di superamento/non superamento
Posizione di eventuali perdite
Per una sacca impermeabile con chiusura a rullo, anche il numero di pieghe è importante. Se questo dettaglio non viene registrato, un altro ispettore potrebbe chiudere la stessa sacca in modo diverso e ottenere un risultato differente.
Un test di impermeabilità del tessuto non dimostra che la borsa finita sia impermeabile. Le cuciture, gli angoli, la cerniera, la chiusura arrotolabile, la valvola e gli accessori devono funzionare tutti insieme.
Decidere se approvare, sospendere o rifiutare.
La decisione finale dovrebbe essere semplice e basata su dati concreti.
Approva la produzione
La produzione può essere approvata quando:
Il materiale è conforme alle specifiche approvate
La saldatura segue il percorso corretto
Larghezza e posizione rispettano la tolleranza concordata.
Angoli, estremità e intersezioni sono completamente incollati
Non sono presenti bruciature, bordi aperti o contaminazioni.
I controlli sulla resistenza delle cuciture sono superati.
Il prodotto finito supera il test di tenuta concordato
L'aspetto corrisponde allo standard approvato
Sostenere la produzione
Mantieni l'approvazione quando:
Una ruga o una variazione della superficie possono influenzare il percorso di sigillatura
La cucitura sembra accettabile ma non ha superato il test richiesto
Il materiale o gli utensili differiscono dalla versione approvata
La causa del risultato negativo non è stata confermata
Sono state intraprese azioni correttive, ma il nuovo campione non è stato sottoposto a nuove analisi.
"Sospendere" non significa necessariamente rifiutare l'intero progetto. Significa che la produzione non dovrebbe proseguire finché l'incertezza non sarà risolta.
Rifiutare il campione
Rifiutare il campione interessato quando:
La cucitura impermeabile è aperta o incompleta
Fori o perforazioni penetrano nella camera impermeabile
La saldatura si stacca durante il test concordato
La borsa finita perde
La saldatura si trova al di fuori dell'area funzionale indicata nel disegno.
Il materiale è stato danneggiato oltre un limite estetico consentito.
Dopo la correzione, ispezionare e testare un nuovo campione. Non approvare la produzione basandosi unicamente su una promessa verbale di modifica delle impostazioni.
Registra ciò che è stato approvato
La fabbrica e l'acquirente dovrebbero essere in grado di identificare con precisione cosa è passato attraverso il processo.
Un registro di approvazione pratico dovrebbe includere:
Nome del prodotto o SKU
Versione disegnata
Numero del campione approvato
Specifiche del materiale e lotto
Identificazione degli utensili
Misurazioni della saldatura
Metodo e condizioni di prova
Risultati effettivi
Foto delle principali aree di saldatura
Difetti trovati
Azione correttiva
Risultato del secondo test
Data di approvazione
La fabbrica potrebbe non divulgare tutte le impostazioni proprietarie della macchina, ma la configurazione approvata dovrebbe essere registrata e controllata internamente. Se il materiale, gli utensili o la configurazione di saldatura cambiano, la giunzione interessata deve essere ricontrollata.
L'unità di prova di produzione approvata deve essere etichettata e conservata come riferimento per la linea di produzione.
Cosa succede dopo l'approvazione?
L'approvazione in fase di pre-produzione dimostra che la configurazione selezionata è in grado di produrre una giunzione accettabile. Non garantisce, tuttavia, che ogni unità successiva sarà identica.
Durante la produzione in serie, lo stabilimento deve continuare a verificare l'aspetto, la larghezza, la posizione e la tenuta delle saldature con una frequenza concordata. Qualsiasi test non superato deve comportare l'isolamento del prodotto, l'indagine, la correzione e la ripetizione dei test.
L'ispezione finale AQL può supportare la decisione di accettare un lotto completato, ma non può sostituire i test di resistenza delle saldature o di tenuta. I requisiti funzionali di impermeabilità richiedono un piano di ispezione specifico.
L'ispezione delle cuciture tramite radiofrequenza è solo una parte di un controllo di qualità completo delle borse impermeabili . Materiali, chiusure, componenti metallici, cinghie e dimensioni finali devono essere comunque verificati.
Lista di controllo per la saldatura RF in fase di pre-produzione
Prima di approvare la produzione in serie, verificare che:
Il materiale di produzione è conforme alle specifiche approvate
Vengono saldate le superfici del materiale corretto
Si utilizzano i disegni e gli strumenti più recenti
La saldatura è continua e posizionata correttamente
La larghezza rimane entro la tolleranza concordata.
Gli angoli e gli incroci sono completamente sigillati
Nessun bordo si sta sollevando
Non sono presenti bruciature, fori o contaminazioni.
La giunzione supera la verifica di resistenza concordata
La confezione finita supera il test di tenuta richiesto
Qualsiasi risultato negativo è stato corretto e ritestato.
Il campione di produzione approvato è stato registrato e conservato
Se qualche requisito funzionale non è ancora chiaro, non approvare ancora la produzione in serie.
Come Vancharli Outdoor affronta l'ispezione dei sacchi saldati a radiofrequenza
Presso Vancharli Outdoor, il nostro processo di produzione di borse impermeabili può includere la conferma del materiale, la revisione del layout di saldatura, l'ispezione delle prove di produzione e test di impermeabilità specifici per il prodotto, a seconda del design della borsa e dei requisiti prestazionali.
L'obiettivo non è semplicemente quello di realizzare una saldatura dall'aspetto pulito. Il materiale, la posizione della saldatura, gli utensili, la configurazione della macchina e il metodo di collaudo devono funzionare in sinergia e rimanere costanti durante tutta la produzione.
Per borse stagne, borsoni impermeabili, custodie, borse termiche morbide e altri prodotti saldati, è preferibile concordare questi requisiti durante la fase di campionatura, prima che un problema di qualità si propaghi alla produzione in serie.
Considerazioni finali
Ispezionare una saldatura a radiofrequenza non deve essere complicato.
Iniziate con il campione e le specifiche approvati. Controllate l'intera saldatura, in particolare i bordi, gli angoli e le intersezioni. Verificate la presenza di incollaggi incompleti, grinze, bruciature e disallineamenti. Infine, confermate il risultato con una verifica di resistenza concordata e una prova di tenuta identica a quella del prodotto finito.
Un aspetto pulito è utile, ma la produzione deve essere approvata solo quando la giunzione è posizionata correttamente, rimane incollata e impedisce la penetrazione dell'acqua nelle condizioni di prova concordate.
Domande frequenti
È possibile che una saldatura a radiofrequenza appaia normale ma presenti comunque delle perdite?
Sì. Una piccola fessura, una piega o un'adesione incompleta possono essere difficili da individuare. Per questo motivo, all'ispezione visiva dovrebbe seguire un apposito test di tenuta.
Una saldatura più profonda è indice di maggiore resistenza?
Non necessariamente. Una saldatura molto profonda può indicare che il materiale è stato eccessivamente compresso o danneggiato. Confrontala con il campione approvato e conferma il risultato tramite test.
È sufficiente tirare manualmente per controllare la cucitura?
No. Può identificare un bordo evidentemente allentato, ma non può fornire una misurazione costante della resistenza. Utilizzare un metodo di prova concordato quando è richiesto un risultato misurabile.
È necessario che ogni borsa impermeabile venga sottoposta a test di immersione?
No. Il test deve corrispondere all'uso previsto del prodotto e alla sua impermeabilità dichiarata. Una custodia resistente agli schizzi e una borsa impermeabile destinata all'immersione temporanea richiedono condizioni di prova diverse.
Una ruga dovrebbe sempre essere motivo di rifiuto?
Non sempre. Una piega al di fuori del percorso di saldatura impermeabile potrebbe essere solo un problema estetico. Una piega che attraversa l'intero percorso di saldatura potrebbe creare un canale di infiltrazione e dovrebbe essere testata prima dell'approvazione.
L'ispezione AQL può sostituire i test di impermeabilità?
No. L'ispezione AQL può supportare l'accettazione del lotto, ma non dimostra che una saldatura sia resistente o impermeabile. Le prestazioni di impermeabilità richiedono un test separato e chiaramente definito.




I commenti sono chiusi