Comment contrôler les soudures HF des sacs étanches avant la production en série
Avant d'approuver la production en série, vérifiez que chaque soudure RF est continue, correctement positionnée et exempte de soulèvement, de plis, de brûlures et de bords incomplets. Confirmez ensuite le résultat par un contrôle de résistance des soudures et un test d'étanchéité convenus.
Ne pas approuver la production si une partie quelconque de la couture étanche est ouverte, se décolle, est brûlée ou fuit, même si le reste du sac semble en bon état.
Voici la logique d'inspection de base :
Que vérifier
Résultat acceptable
N'approuvez pas si
Ligne de soudure
Continu et correctement positionné
Lacunes, zones non couvertes ou graves défauts d'alignement
surface de soudure
Propre et relativement uniforme
Brûlures, piqûres ou contamination piégée
bords de soudure
Entièrement collé
Les bords se soulèvent ou se séparent
Coins et intersections
Plat et entièrement scellé
Des plis ou des espaces traversent le chemin d'étanchéité
Vérification de la force
La couture reste collée dans les conditions d'essai convenues
Un décollement, une fissuration ou un délaminage se produit
Test de fuite
Aucune fuite dans les conditions convenues
Des bulles, de l'humidité ou une perte de pression apparaissent
Une soudure d'apparence soignée est un bon point de départ, mais l'apparence seule ne peut pas prouver que la soudure est solide ou étanche.
Commencez par l'échantillon et les spécifications approuvés.
Les inspecteurs ont besoin d'un critère de comparaison clair. « Rendre la couture solide » n'est pas une exigence mesurable.
Avant de vérifier les unités d'essai de production, assurez-vous d'avoir :
Spécifications du matériau approuvées
L'échantillon approuvé ou échantillon de référence
Le dernier dessin du produit
L'emplacement de soudure requis
La largeur et la tolérance de soudure convenues
Norme d'apparence requise
Le contrôle de résistance des coutures convenu
Le test d'étanchéité requis
Exigences claires de réussite/échec
Il n'existe pas de largeur de soudure, de résistance au pelage ou de pression d'essai unique qui convienne à tous les sacs étanches.
Une pochette étanche légère pour téléphone, un sac étanche à fermeture enroulable et un gros sac de voyage étanche sollicitent leurs coutures de manière très différente. Les exigences appropriées dépendent du matériau, du modèle du sac, de son utilisation prévue et de l'étanchéité annoncée.
Les échantillons utilisés pour l'approbation doivent représenter au mieux le dispositif de production prévu. Cela implique l'utilisation de la matière première, de l'outillage approuvé et de la construction du produit conformes à la destination, et non d'un tissu similaire ou d'un prototype antérieur.
Inspectez la soudure complète, et non pas seulement une section.
Une longue section droite peut paraître parfaite alors que le coin ou l'extrémité de la même soudure reste fragile.
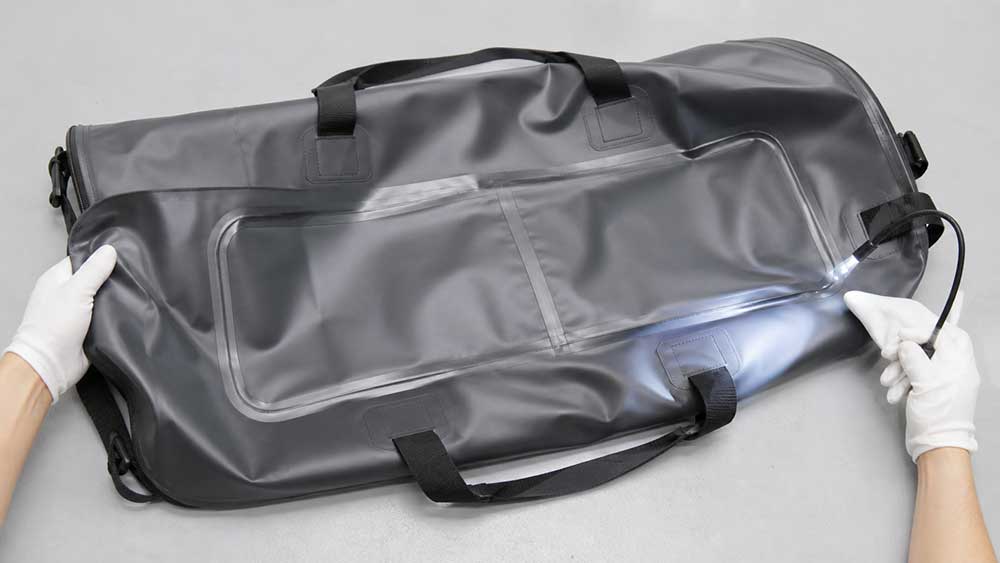
Utilisez un éclairage uniforme et inspectez toute la couture. Si possible, examinez l'intérieur et l'extérieur du produit.
Portez une attention particulière à :
Le début et la fin de chaque soudure
Angles et zones courbes
intersections de soudures
Zones de rencontre de plusieurs couches de matériaux
Coutures du bas et des côtés
Soudures à proximité des poignées, sangles, valves ou patchs
Tout point où la couture change de direction
La soudure doit suivre la position indiquée sur le dessin approuvé. Sa largeur doit rester dans les limites de tolérance convenues et les bords doivent demeurer parfaitement collés le long du chemin d'étanchéité.
Ne présumez pas qu'une soudure plus profonde ou plus brillante est plus résistante. Différents matériaux peuvent présenter des aspects de surface différents. L'important est de savoir si la soudure est conforme à la référence approuvée et si elle réussit les tests requis.
Mesurer plus d'un point
Mesurez la soudure à plusieurs endroits plutôt que de prendre une seule mesure au milieu d'une section droite.
Vérifier:
largeur de soudure
Distance par rapport au bord du panneau
Superposition des panneaux
Alignement
Continuité aux angles et aux intersections
Une soudure plus large n'est pas forcément meilleure. Si le matériau est pressé ou chauffé de manière excessive, la zone soudée risque de s'amincir, de durcir ou de s'endommager.
L’objectif est de reproduire la largeur et la position validées lors de l’échantillonnage, et non de rendre la soudure aussi large ou profonde que possible.
Identifier les défauts qui doivent empêcher l’approbation
Certains défauts de soudage RF sont faciles à repérer. D'autres peuvent n'apparaître que lorsque la soudure est fléchie, tirée ou soumise à un test d'étanchéité.
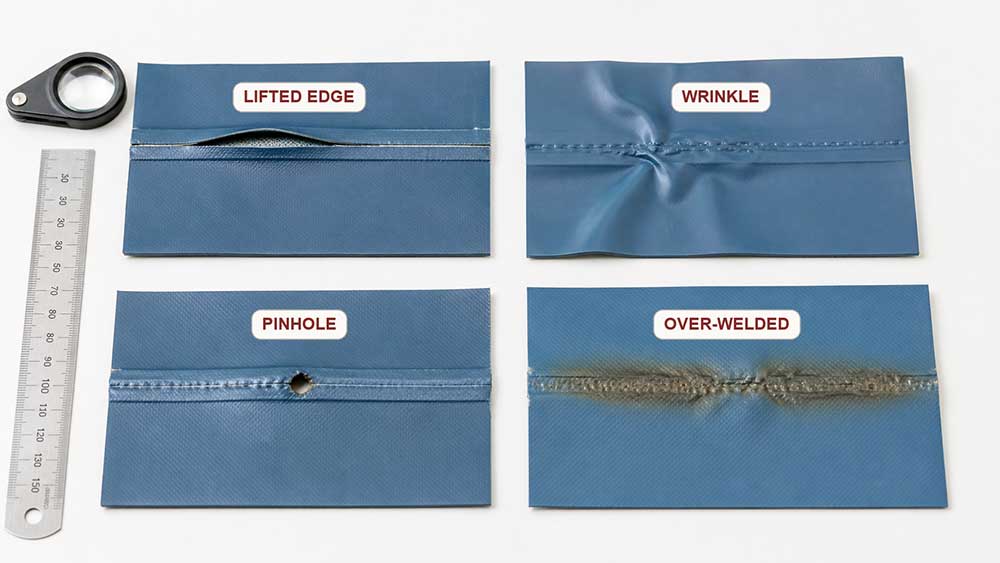
Le tableau ci-dessous présente les observations qu'un acheteur ou un inspecteur peut faire et les démarches à suivre. Un symptôme visible peut indiquer un problème, mais il n'en révèle pas toujours la cause exacte.
Défaut possible
À quoi cela pourrait ressembler
Pourquoi cela compte
Que faire
Zone sous-soudée ou « froide »
Impression de soudure légère ou irrégulière, bord qui se soulève ou section qui se sépare facilement
Les couches peuvent ne pas être complètement liées.
Maintenir l'approbation et la confirmer par un test de résistance et d'étanchéité
Zone sursoudée
Amincissement excessif, marques profondes, rigidité, déformation ou décoloration
Le matériau peut se fissurer ou se déchirer à proximité de la soudure.
Rejetez les pièces défectueuses et vérifiez la configuration de la machine.
Plis sur la soudure
Un pli traverse le chemin d'étanchéité étanche
Le pli peut créer un petit canal de fuite.
N’approuvez pas tant que la zone n’a pas passé le test d’étanchéité requis.
Perforation ou trou d'épingle
Trou, point brûlé, revêtement endommagé ou tissu de base exposé
La barrière étanche a été rompue.
Rejetez la pièce et examinez le processus.
Bord de soudure incomplet
Lacune, zone ignorée ou liaison interrompue
L'eau peut s'infiltrer et le bord peut commencer à se décoller.
Corrigez la soudure avant d'approuver la production
Soudure mal alignée
La soudure est hors de sa trajectoire prévue ou ne laisse pas un recouvrement suffisant.
La zone collée est peut-être trop étroite.
Comparer avec le dessin et suspendre l'approbation si la résistance est affectée
Contamination
De la poussière, des fibres, de l'huile ou d'autres matières sont piégées dans la soudure.
Cela peut provoquer des liaisons faibles, des arcs électriques ou des micro-perforations.
Nettoyer la zone de travail et produire de nouveaux échantillons
Coin ou intersection fragile
Les coutures droites sont étanches, mais un coin se soulève ou fuit.
Les coins peuvent se détériorer lors du pliage, du chargement ou de l'utilisation.
Corrigez l'outillage, le positionnement ou la conception du sac et effectuez un nouvel essai.
Évitez de diagnostiquer la cause uniquement à partir de l'apparence.
Par exemple, une soudure fragile peut être liée au matériau, à la pression, à l'énergie RF, au temps de soudage, au temps de refroidissement, à l'outillage ou à une contamination. L'usine doit examiner ces variables une à une et confirmer les corrections apportées par de nouveaux tests.
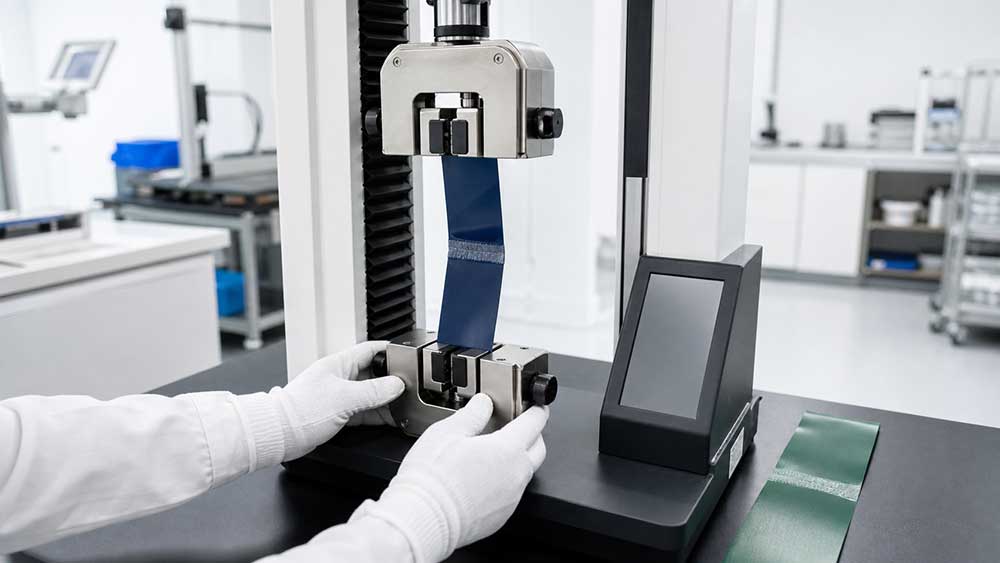
Vérifier la résistance de la soudure sans se fier uniquement à une traction manuelle
Un contrôle manuel léger permet de déceler rapidement un bord manifestement lâche, mais ne permet pas de mesurer précisément la résistance de la couture. Un inspecteur peut tirer beaucoup plus fort qu'un autre.
Pour un premier examen, un inspecteur peut :
Pliez délicatement la couture dans le sens où elle se pliera lors de l'utilisation.
Vérifiez si un bord commence à se soulever.
Recherchez les fissures, le blanchiment ou le délaminage.
Comparez le résultat avec l'échantillon approuvé
Consignez le point de départ de toute séparation.
Dans la mesure du possible, effectuez ce dépistage sur une bandelette de test ou un échantillon désigné plutôt que de prélever à plusieurs reprises l'échantillon d'approbation final.
Pour les tissus enduits, la norme ASTM D751 inclut des méthodes d'essai pour la résistance des coutures et d'autres propriétés pertinentes des matériaux. Cependant, la seule référence à la norme ASTM D751 ne constitue pas une exigence d'acceptation complète. Le cahier des charges doit également préciser :
Préparation de l'échantillon d'essai
Dans quelle direction est-il tiré ?
Comment le résultat est enregistré
Quel résultat minimum est requis ?
Quel type de défaillance est acceptable ?
La manière dont l'échantillon se rompt peut être aussi importante que la mesure finale de la force.
Consignez si la panne se produit :
À l'intérieur du joint soudé
Entre le revêtement et le tissu de base
À travers le revêtement
Dans le tissu, à côté de la soudure
Au niveau d'un angle ou d'une transition de soudure
Cela permet de déterminer si le problème provient du processus de soudage ou de la construction du matériau.
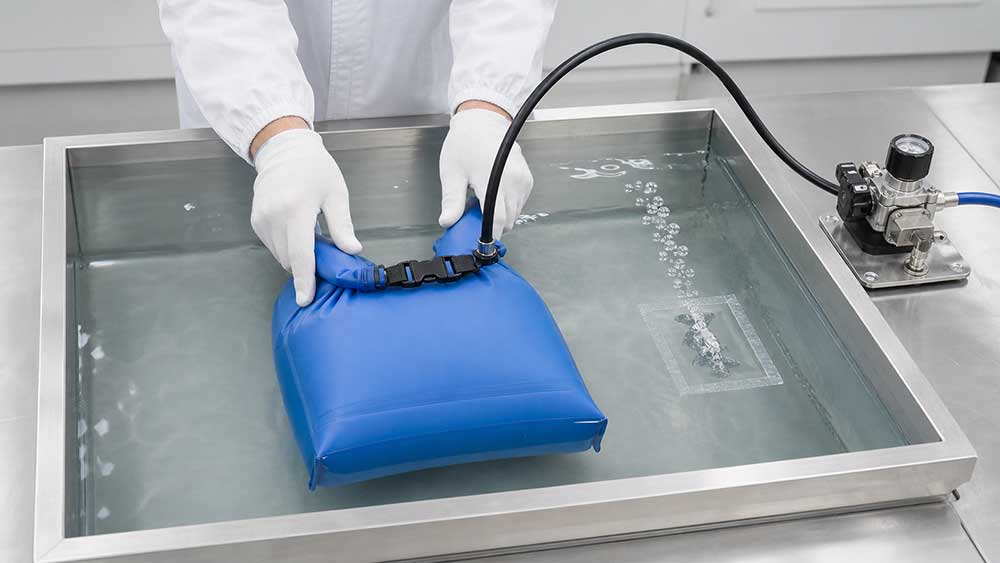
Vérifier l'étanchéité du sac fini
Une couture peut passer l'inspection visuelle sans problème et pourtant présenter une fuite invisible. Elle peut également être mécaniquement solide alors que le sac fini fuit par un coin, une fermeture, une fermeture éclair ou une valve.
Le contrôle final doit donc inclure l'ensemble du système d'étanchéité.
Selon le produit, les tests peuvent comprendre :
Test d'étanchéité à l'air ou à bulles
Tests de dégradation de la pression pour les produits étanches à l'air
Tests d'exposition par pulvérisation ou par l'eau
Essais d'immersion dans des conditions convenues
Flexion suivie d'un test d'étanchéité
Manutention en charge suivie d'un test d'étanchéité
Conditionnement à basse température suivi d'essais de flexibilité et d'étanchéité
Le test doit correspondre à l'usage prévu.
Une pochette étanche pour téléphone, un sac étanche pour kayak, une glacière souple et un produit gonflable ne doivent pas être soumis systématiquement aux mêmes pressions, durées ou conditions d'immersion. N'appliquez pas de pression interne arbitraire à un sac non conçu pour résister à la pression.
Le rapport d'essai doit clairement indiquer :
Méthode d'essai
Durée du test
Profondeur ou pression de l'eau, le cas échéant
méthode de fermeture du produit
Identification de l'échantillon
Résultat réussite/échec
Emplacement de toute fuite
Pour un sac étanche à fermeture enroulable, même le nombre de plis compte. Si ce détail n'est pas consigné, un autre inspecteur pourrait fermer le même sac différemment et obtenir un résultat différent.
Un test d'imperméabilité du tissu ne garantit pas l'étanchéité du sac fini. Les coutures, les coins, la fermeture éclair, le système d'enroulement, la valve et les fixations doivent tous être étanches.
Décider d’approuver, de suspendre ou de refuser
La décision finale doit être simple et fondée sur des preuves.
Approuver la production
La production peut être approuvée lorsque :
Le matériau est conforme aux spécifications approuvées
La soudure suit le bon tracé.
La largeur et la position sont conformes à la tolérance convenue
Les angles, les extrémités et les intersections sont entièrement collés.
Aucune perforation, aucun bord ouvert ni aucune contamination ne sont présents.
Les contrôles de résistance des coutures sont concluants.
Le produit fini réussit le test d'étanchéité convenu.
L'apparence est conforme à la norme approuvée
Suspendre la production
Suspendre l'approbation lorsque :
Une ride ou une irrégularité de surface peut affecter le chemin de scellement
La couture semble acceptable mais n'a pas subi le test requis.
Le matériau ou l'outillage diffère de la version approuvée
La cause de l'échec n'a pas été confirmée.
Des mesures correctives ont été prises, mais le nouvel échantillon n'a pas encore été testé à nouveau.
« Suspendre » ne signifie pas nécessairement rejeter l’intégralité du projet. Cela signifie que la production ne doit pas reprendre tant que l’incertitude n’est pas levée.
Rejeter l'échantillon
Rejeter l'échantillon concerné lorsque :
La couture étanche est ouverte ou incomplète.
Des perforations ou des piqûres traversent la chambre étanche
La soudure se décolle lors de l'essai convenu
Le sac fini fuit
La soudure se situe en dehors de la zone fonctionnelle représentée sur le dessin.
Le matériau a été endommagé au-delà des limites cosmétiques approuvées
Après correction, inspectez et testez un nouvel échantillon. N’approuvez pas la production sur la seule base d’une promesse verbale de modification des paramètres.
Consigner les éléments approuvés
L'usine et l'acheteur devraient être en mesure d'identifier précisément ce qui a été validé.
Un dossier d'approbation pratique devrait comprendre :
Nom du produit ou référence produit
Version dessin
Numéro d'échantillon approuvé
Spécifications du matériau et lot
Identification de l'outillage
mesures de soudure
Méthode et conditions d'essai
Résultats réels
Photos des zones de soudure importantes
Défauts trouvés
Mesures correctives
Résultat du nouveau test
Date d'approbation
L'usine ne divulgue pas nécessairement tous les réglages propriétaires des machines, mais les réglages approuvés doivent être consignés et contrôlés en interne. En cas de modification des matériaux, de l'outillage ou des paramètres de soudage, la soudure concernée doit être vérifiée à nouveau.
L'unité d'essai de production acceptée doit être étiquetée et conservée comme référence pour la chaîne de production.
Que se passe-t-il après l’approbation ?
L'approbation en préproduction indique que la configuration sélectionnée permet d'obtenir une couture acceptable. Elle ne garantit pas que chaque unité produite sera identique.
Lors de la production en série, l'usine doit continuer à contrôler l'aspect, la largeur, la position et l'étanchéité des soudures à une fréquence convenue. Tout test non concluant doit entraîner la mise hors service du produit, une enquête, une correction et un nouveau test.
L'inspection finale AQL peut appuyer la décision d'accepter un lot terminé, mais elle ne peut remplacer les essais de résistance des joints ou d'étanchéité. Les exigences fonctionnelles d'étanchéité nécessitent un plan d'inspection spécifique.
L'inspection des coutures par radiofréquence ne constitue qu'une partie du contrôle qualité complet d'un sac étanche . Les matériaux, les fermetures, les accessoires, les sangles et les dimensions finales doivent également être vérifiés.
Liste de contrôle de soudage RF avant production
Avant d'approuver la production en série, veuillez vérifier que :
Le matériau de production est conforme aux spécifications approuvées
Les surfaces des matériaux appropriés sont soudées.
Les dessins et outillages les plus récents sont utilisés
La soudure est continue et correctement positionnée.
La largeur reste dans les limites de tolérance convenues
Les coins et les intersections sont complètement scellés.
Aucun bord ne se soulève
Aucune perforation, aucun trou d'épingle ni aucune contamination n'est présente.
La couture réussit le contrôle de résistance convenu.
Le sac fini réussit le test d'étanchéité requis.
Tout résultat non concluant a été corrigé et testé à nouveau.
L'échantillon de production approuvé a été enregistré et conservé.
Si une exigence fonctionnelle reste floue, n'approuvez pas encore la production en série.
L’approche de Vancharli Outdoor pour le contrôle des sacs soudés HF
Chez Vancharli Outdoor, notre processus de fabrication de sacs étanches peut inclure la confirmation des matériaux, la vérification du schéma de soudure, l'inspection des essais de production et des tests d'étanchéité spécifiques au produit, en fonction de la conception du sac et des exigences de performance.
L'objectif n'est pas simplement de produire une soudure d'aspect soigné. Le matériau, la position de la soudure, l'outillage, le réglage de la machine et la méthode de contrôle doivent être parfaitement coordonnés et constants tout au long de la production.
Pour les sacs étanches, les sacs de voyage imperméables, les pochettes, les glacières souples et les autres produits soudés, il est préférable de convenir de ces exigences dès l’échantillonnage, avant qu’un défaut de qualité n’atteigne la production en série.
Conclusion
L'inspection d'une soudure RF ne doit pas être compliquée.
Commencez par l'échantillon et les spécifications approuvés. Contrôlez l'intégralité de la soudure, en particulier ses bords, angles et intersections. Recherchez les liaisons incomplètes, les plis, les perforations et les défauts d'alignement. Confirmez ensuite le résultat par un contrôle de résistance convenu et un test d'étanchéité conforme au produit fini.
Une apparence soignée est utile, mais la production ne doit être approuvée que lorsque la couture est correctement positionnée, reste collée et empêche l'eau de pénétrer dans les conditions de test convenues.
Questions fréquemment posées
Une soudure par radiofréquence peut-elle avoir une apparence normale tout en présentant une fuite ?
Oui. Un petit interstice, une pliure ou une liaison incomplète peuvent être difficiles à repérer. C'est pourquoi l'inspection visuelle doit être suivie d'un test d'étanchéité approprié.
Une marque de soudure plus profonde est-elle signe d'une plus grande résistance ?
Pas nécessairement. Une soudure très profonde peut indiquer une compression excessive ou un endommagement du matériau. Comparez-la à l'échantillon approuvé et confirmez le résultat par des essais.
Le fait de tirer à la main est-il suffisant pour vérifier la couture ?
Non. Cet outil peut identifier un bord manifestement mal fixé, mais il ne permet pas de mesurer la résistance de manière fiable. Utilisez une méthode d'essai reconnue lorsqu'un résultat mesurable est requis.
Chaque sac étanche doit-il être testé en immersion ?
Non. Le test doit correspondre à l'usage prévu du produit et à son étanchéité annoncée. Une pochette résistante aux éclaboussures et un sac étanche destiné à une immersion temporaire nécessitent des conditions de test différentes.
Une ride doit-elle toujours entraîner un refus ?
Pas toujours. Un pli situé hors de la zone d'étanchéité peut n'être qu'esthétique. Un pli traversant toute la zone soudée peut créer une voie d'infiltration et doit être testé avant validation.
L'inspection AQL peut-elle remplacer les tests d'étanchéité ?
Non. L’inspection AQL peut justifier l’acceptation d’un lot, mais elle ne prouve pas la solidité ni l’étanchéité d’une soudure. L’étanchéité nécessite un test distinct et clairement défini.




Les commentaires sont fermés