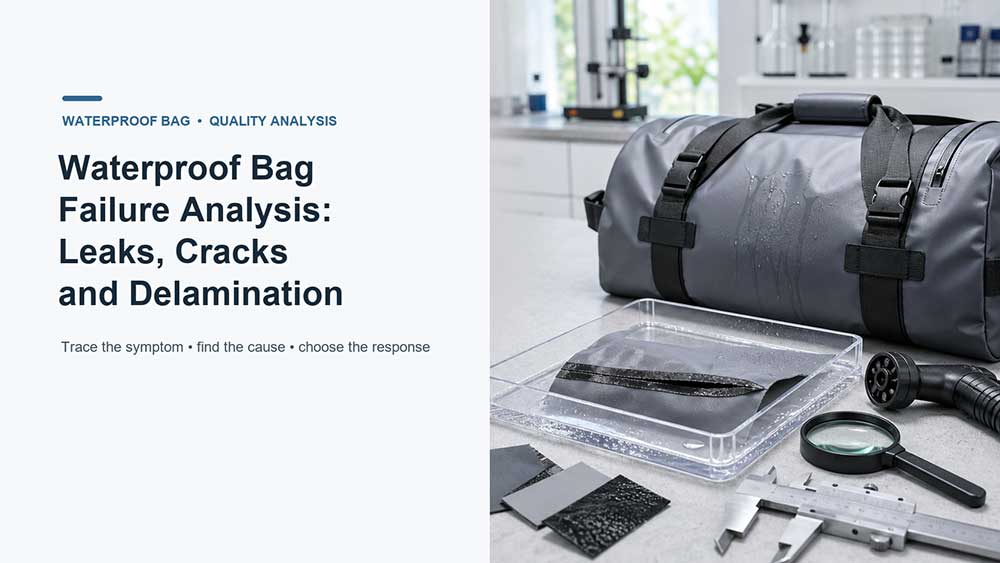
Análisis de fallos en bolsas impermeables: fugas, grietas y deslaminación.
Cuando se presenta el mismo fallo en una bolsa impermeable durante las pruebas de muestras, la inspección de lotes o las devoluciones de clientes, la pregunta principal no es cómo reparar una bolsa, sino por qué falló el producto y si otras unidades podrían tener el mismo problema.
Comience con cuatro pasos: confirme el rendimiento de impermeabilidad requerido, marque dónde aparecen las fallas, compare los productos defectuosos con muestras de referencia adecuadas e intente reproducir el problema en condiciones controladas. Esto ayuda a diferenciar un defecto aislado de un problema más general de material, diseño o producción.
Si solo necesita reparar una bolsa de su propiedad, estos pasos básicos para solucionar una fuga en una bolsa impermeable cubren la detección de fugas y la reparación temporal. Esta guía se centra en fallas recurrentes, lotes de producción afectados y medidas correctivas.
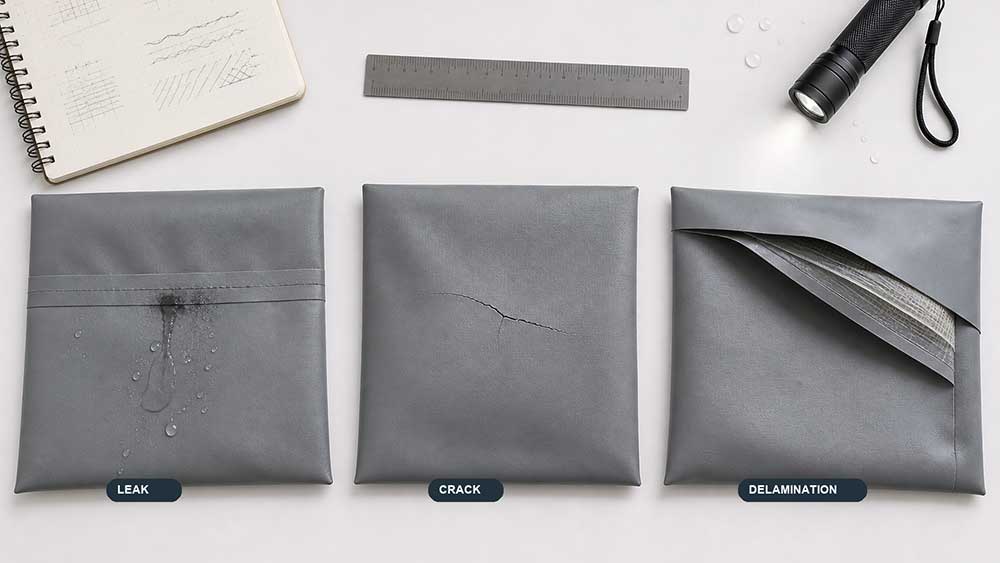
Las fugas, las grietas y la delaminación describen problemas diferentes. Pueden presentarse simultáneamente, pero no significan lo mismo.
Fracaso
Qué significa
Primera pregunta a responder
Fuga
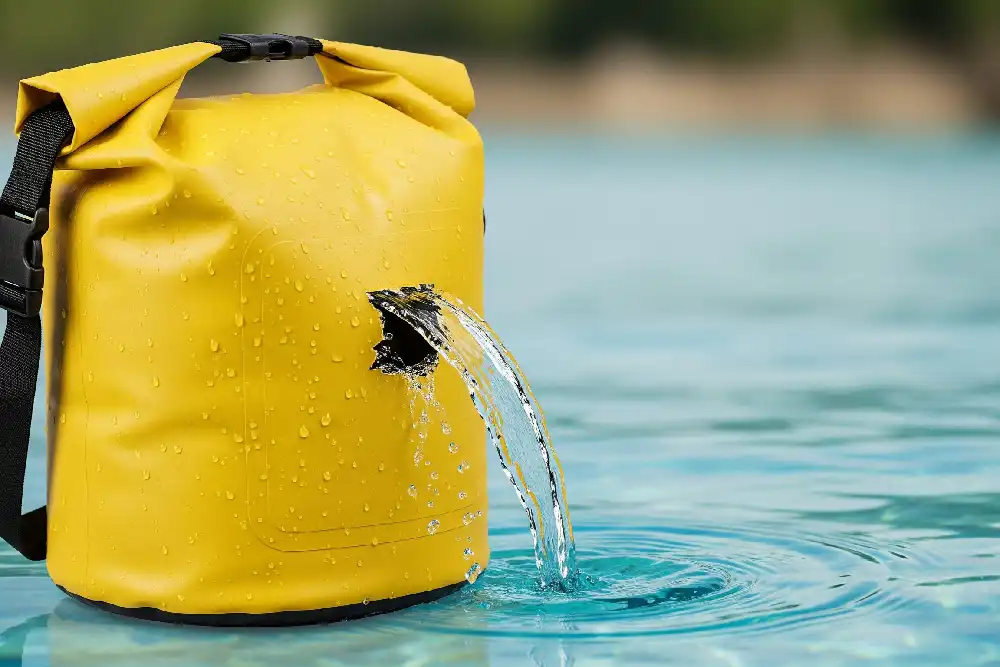
El agua ha encontrado un camino hacia la bolsa.
¿Por dónde entró el agua por primera vez?
Crack
Se ha fracturado un revestimiento, película, tejido base u otra parte.
¿Qué capa o componente se ha agrietado?
Delaminación
Las capas de material adherido se están separando.
¿Cuáles dos capas se están separando?
Una fuga es una consecuencia, no un diagnóstico completo. El agua puede entrar por una abertura, una junta, una fijación, una perforación o un panel dañado. Asimismo, una línea visible puede ser un pliegue inofensivo, una grieta superficial o una rotura estructural.
Un informe de defectos útil describe qué cambió, dónde ocurrió y si el mismo problema aparece en otras unidades.
Confirma para qué fue diseñada la bolsa
Antes de considerar el resultado de una prueba como un defecto del producto, confirme el nivel de impermeabilidad previsto.
Grabar:
la exposición prevista, como lluvia, salpicaduras o inmersión temporal;
el método de cierre requerido;
la carga dentro de la bolsa;
la posición y la duración de la prueba;
cualquier preparación necesaria antes de la prueba, como el acondicionamiento de la temperatura o la humedad;
los criterios de aceptación acordados.
Una bolsa diseñada para resistir la lluvia no debe evaluarse automáticamente en condiciones de inmersión. Del mismo modo, superar una prueba de salpicaduras leves no demuestra que pueda resistir una presión de agua sostenida.
La prueba y la descripción del producto deben reflejar el mismo nivel de exposición. De lo contrario, el equipo podría confundir un requisito del producto poco claro con un fallo de producción.
Encuentra el recorrido real del agua.
La presencia de agua en el interior no demuestra que la prenda esté dañada. Comience por el primer punto de entrada de agua confirmado.
Ubicación de la fuga
Áreas a examinar
Apertura o cierre
Alineación, distorsión, método de cierre e idoneidad para la exposición prevista.
Costura soldada
Huecos, contaminación, intersecciones difíciles o daños después de la soldadura
Costura sellada
Cobertura de la cinta, levantamiento, desplazamiento, adhesión y agujeros de sutura expuestos
Panel de carrocería
Agujeros, perforaciones, abrasiones, daños en el revestimiento o separación de capas
Sujeción para asa o correa
Agujeros de aguja, bordes de refuerzo, sellado local y carga concentrada
Válvula, extremo de cremallera o conexión
Conexión de componentes, forma de transición, trayectoria de sellado y daños durante la instalación
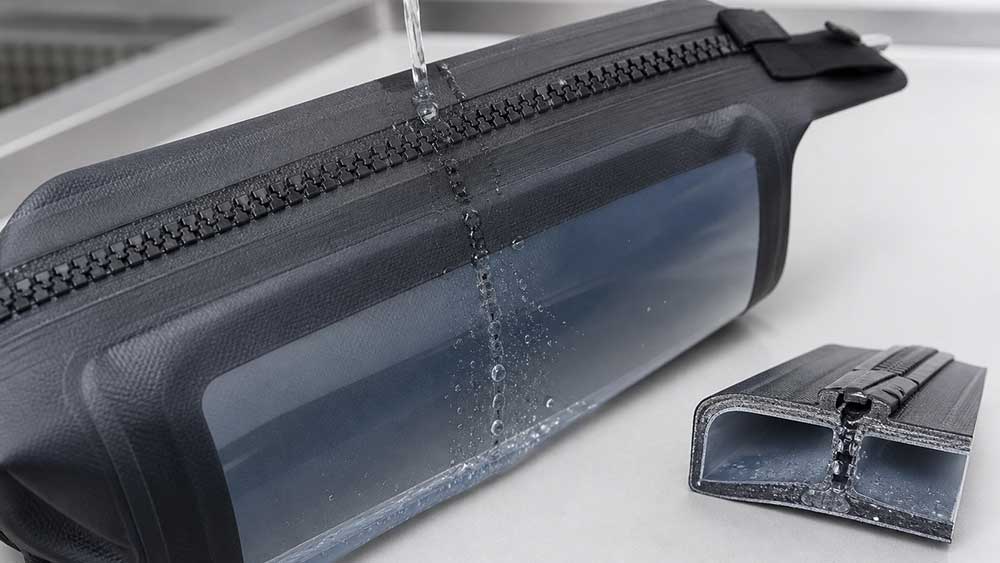
Fugas relacionadas con el cierre
Un cierre enrollable o de cremallera puede tener fugas incluso si el material y las costuras permanecen intactos. La desalineación, la deformación, el material atrapado o el uso fuera del área de exposición prevista del cierre pueden crear una vía de entrada para el agua.
Repita la prueba acordada utilizando el método de cierre y las condiciones de carga especificadas. Si el resultado varía entre los operarios, revise el procedimiento de cierre y el método de prueba antes de rechazar el material.
Fugas en las costuras soldadas y selladas con cinta
Las uniones soldadas por radiofrecuencia y las construcciones selladas con cinta adhesiva fallan de maneras diferentes.
Una junta soldada puede presentar pequeñas fisuras o contaminación. El material adyacente a la soldadura también puede dañarse por flexiones repetidas o cargas concentradas. En una costura sellada con cinta, una cinta suelta o mal adherida puede dejar al descubierto los orificios de las puntadas. Esta comparación entre bolsas impermeables soldadas por radiofrecuencia y bolsas selladas con cinta explica con mayor detalle las diferencias estructurales.
Una fuga junto a una soldadura no demuestra que los parámetros de soldadura fueran incorrectos. La zona soldada puede permanecer unida, aunque el material contiguo se haya agrietado.
Fugas en el panel y en los accesorios
Cuando entre agua a través de un panel de la carrocería, compruebe si la ubicación coincide con un pliegue del embalaje, un objeto punzante dentro de la bolsa, el borde de un componente metálico o una zona de roce repetido.
Si varias unidades presentan fugas junto a la misma manija, válvula o refuerzo, examine esa característica con mayor detenimiento. Su posición, forma, rigidez y método de ensamblaje pueden influir en cómo el material circundante soporta la carga.
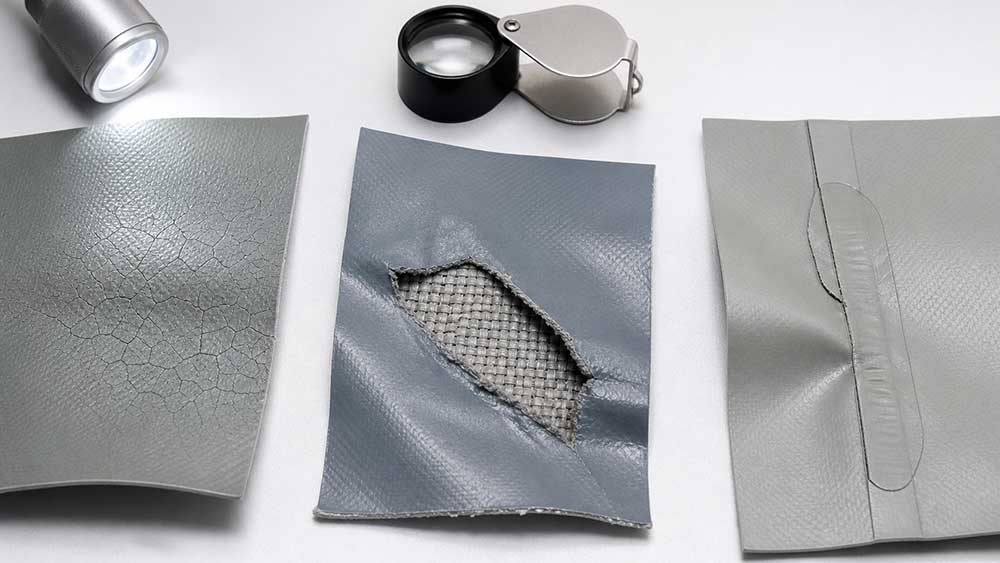
Distinga los diferentes tipos de grietas
La expresión "material agrietado" no es lo suficientemente precisa para un informe de calidad útil. La siguiente pregunta es qué parte del material ha resultado dañada.
Agrietamiento del recubrimiento o la película
Pueden aparecer líneas finas en un revestimiento o película impermeable tras doblarlo, flexionarlo repetidamente, envejecer, exponerlo al frío o entrar en contacto con una sustancia incompatible. Estas son posibles causas, pero no conclusiones que puedan confirmarse únicamente por su apariencia.
Algunas líneas permanecen en la superficie. Otras atraviesan la capa impermeable y crean un conducto para el agua. Compruebe si la línea se abre al flexionar suavemente el material y si el agua entra realmente por el mismo lugar.
Desgarro del tejido base
Cuando el soporte textil se ha rasgado, el problema es estructural, no estético. La revisión podría requerir considerar perforaciones, cortes, abrasión, carga excesiva o tensión concentrada en un área pequeña.
Un parche puede cubrir la abertura sin restaurar la resistencia original del material. Por lo tanto, la magnitud del daño y el uso previsto son factores importantes a la hora de decidir si se puede aceptar una unidad reparada.
Agrietamiento junto a una soldadura o refuerzo
Una grieta en el borde de una soldadura es diferente de una soldadura que se ha separado.
Una zona soldada o reforzada relativamente rígida puede transmitir la flexión repetida al material más blando contiguo. Cuando varias muestras se agrietan a lo largo del mismo borde, conviene revisar la flexibilidad del material, la forma de la esquina, la disposición del refuerzo y la dirección de la carga, no solo los ajustes de la máquina.
Identifica qué capas se están separando.
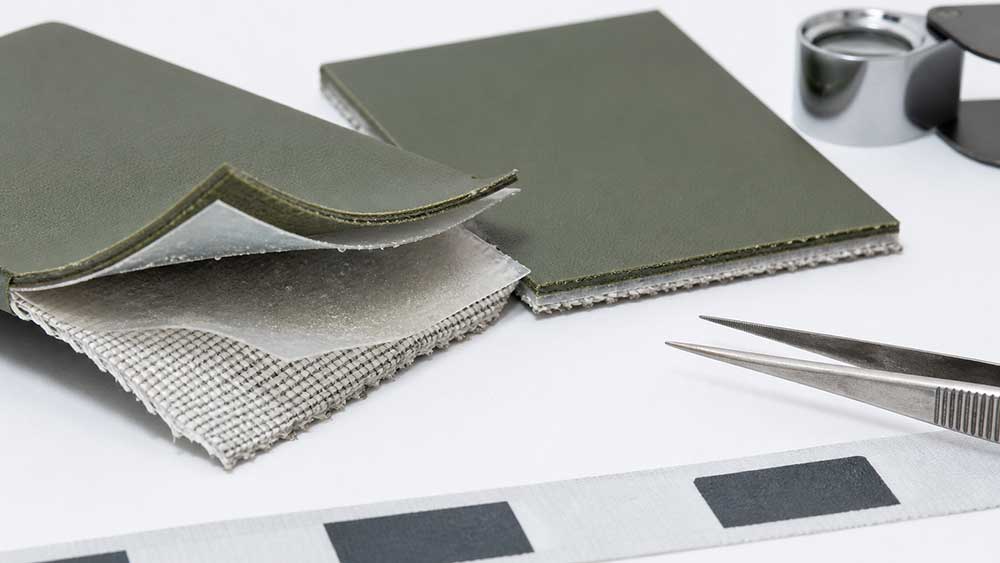
Los materiales para bolsas impermeables suelen combinar un soporte textil con un revestimiento o una película laminada. La deslaminación se produce cuando las capas que deberían permanecer unidas comienzan a separarse.
Los signos comunes incluyen:
burbujas o ampollas entre las capas;
la película se despega del soporte textil;
pelar alrededor de un borde cortado o un pliegue;
zonas sueltas que crecen cuando el material se flexiona;
un cambio perceptible en la textura de la superficie alrededor del área dañada.
El informe de defectos debe especificar qué capas parecen estar separándose. Por ejemplo, "delaminación de TPU" no es lo suficientemente específico. Debe explicar si la película de TPU se está separando del tejido, si otra capa adherida se está desprendiendo o si el problema aparece solo dentro de un área soldada.
La calidad de la unión, la compatibilidad de los materiales, la contaminación, la temperatura, la humedad, el contacto con productos químicos, la flexión repetida y el envejecimiento pueden contribuir al problema. El equipo debe comparar las posibles explicaciones con el patrón de falla real antes de llegar a una conclusión.
Delaminación del material frente a separación de la soldadura
Estos problemas pueden parecer similares cerca de una junta, pero pueden requerir medidas correctivas muy diferentes.
En ocasiones, dos paneles se separan mientras que el revestimiento permanece firmemente adherido a cada soporte textil. En ese caso, la soldadura misma puede ser el punto más débil.
En otros casos, las superficies soldadas permanecen unidas, pero el revestimiento se separa del tejido subyacente. Esto indica que la unión se produce dentro del material, más que por la soldadura.
Aumentar la energía de soldadura no corregirá la débil adhesión entre el recubrimiento y la tela. De hecho, podría causar daños mayores.
Descubre por qué falló el producto.
Una revisión fiable va de la evidencia a la comprobación. No debe comenzar con una explicación preferida.
1. Conservar la muestra fallida.
No limpie, repare, corte ni doble excesivamente el producto antes de documentar su estado original.
Grabar:
modelo de producto;
Información sobre la producción y el lote de material;
Ubicación y tamaño de la falla;
cuándo y cómo apareció el problema;
condiciones de prueba o uso;
fotografías de ambos lados;
el número y la distribución de las unidades afectadas.
Si posteriormente es necesario abrir la muestra, conserve al menos un producto representativo sin modificar, siempre que sea posible.
2. Marque las ubicaciones afectadas.
Marque cada fuga, grieta o área separada confirmada en un dibujo o fotografía del producto. Luego, compare las posiciones en todos los productos afectados.
Una ubicación repetida puede indicar una intersección de costura, un pliegue del embalaje, el borde de un componente o un punto de carga. Los daños distribuidos aleatoriamente pueden orientar la revisión en una dirección diferente.
3. Comparar muestras adecuadas
Cuando esté disponible, compare:
el producto fallido;
una unidad sin usar del mismo lote;
la muestra de referencia aprobada;
material retenido del lote afectado;
un producto procedente de un lote no afectado.
Utilice el mismo método de examen para cada muestra. Las diferencias en el estado de la superficie, el grosor, la flexibilidad o la construcción pueden indicar dónde investigar a continuación, pero no constituyen una prueba concluyente por sí solas.
4. Reproduzca el problema.
Utilice un método controlado que refleje la exposición prevista de la bolsa. Mantenga constantes el cierre, la carga, la posición de prueba, la preparación de la muestra y el tiempo de prueba.
Evite la presión interna descontrolada o cualquier configuración que fuerce la bolsa más allá de su uso previsto. Una prueba inadecuada puede causar nuevos daños y dificultar la comprensión del problema original.
¿El material es resistente al agua antes de ser convertido en una bolsa?
¿El revestimiento permanece adherido al soporte textil?
¿La costura sigue siendo lo suficientemente resistente para el uso previsto?
¿La bolsa terminada tiene fugas en el cierre o en la unión?
¿El problema aparece únicamente después de que se alcancen ciertas condiciones de temperatura, humedad o flexión?
Esto evita que el equipo culpe demasiado pronto a un material o a un ajuste de soldadura.
6. Confirmar la causa más probable
Una causa probable se vuelve convincente cuando explica el patrón, produce la misma falla durante las pruebas y desaparece después del cambio correctivo.
Si la evidencia es incompleta, descríbala como una causa probable o una idea que aún necesita ser verificada. No la presente como un hecho confirmado.
Elija una prueba que coincida con el fallo.
Ninguna prueba por sí sola puede evaluar todas las partes de una bolsa impermeable.
La norma ASTM D751 abarca varios métodos de ensayo para tejidos recubiertos. Estos incluyen la resistencia hidrostática, que mide la eficacia del tejido para impedir el paso del agua bajo presión, así como la adhesión del recubrimiento, la resistencia al agrietamiento a bajas temperaturas y la resistencia de las costuras. El método seleccionado y el nivel de aceptación deben coincidir con las especificaciones del material y del producto.
La norma ISO 811 también describe una prueba de presión hidrostática para tejidos. No evalúa la bolsa completa. Un tejido puede superar esta prueba sin que el producto final presente fugas por el cierre, la costura o los puntos de fijación.
Fallo sospechoso
Verificación pertinente
Agua que pasa a través de un panel
Prueba de resistencia hidrostática acordada
El revestimiento se separa del tejido.
Prueba de adhesión o resistencia de la unión del recubrimiento
Agrietamiento del material tras la exposición al frío.
Prueba de resistencia a la flexión o al agrietamiento a baja temperatura adecuada
Separación de soldadura o costura
Prueba de resistencia de la costura y examen de fugas localizadas
Fuga de cierre
Prueba de bolsa terminada utilizando el método de cierre especificado.
Fallo después de la manipulación
Reproducción de la condición de carga, plegado o frotamiento correspondiente.
Los criterios de aceptación deben derivarse de las especificaciones del producto acordadas, los requisitos del comprador o el plan de pruebas validado. No deben crearse después de que se produzca el fallo.
Decidir qué hacer con el lote afectado.
El siguiente paso depende tanto de la causa probable como de la magnitud del problema.
Patrón de falla
Paso siguiente apropiado
Un defecto de fabricación claramente aislado
Aprobar un método de reparación, reacondicionar la unidad y volver a probarla.
Varios fallos en la misma característica
Pausar el lanzamiento y revisar el proceso de diseño o producción.
Fallos vinculados a un lote de material
Separe el material relacionado de los productos terminados.
Agrietamiento generalizado o deslaminación
Detenga la aplicación de parches locales y comience una revisión del material.
Causa aún no confirmada
Mantenga los productos afectados en espera mientras reúne pruebas.
La exposición superó la declaración aprobada.
Revise las instrucciones, la declaración de rendimiento y la idoneidad del producto.
No se debe aceptar una bolsa reparada simplemente porque se haya cubierto la abertura visible. La zona reparada aún debe cumplir con los requisitos estructurales y de impermeabilidad acordados.
Las fallas repetidas en la misma esquina, punto de unión o intersección de costura merecen más atención que una perforación aislada. Si el problema persiste en diferentes lotes de producción o materiales, también podría ser necesario revisar las especificaciones del producto, el diseño y el método de prueba.
Solicite al fabricante información útil.
Un mensaje que simplemente diga que “las bolsas tienen fugas” rara vez dará una respuesta fiable. Proporcione al fabricante información suficiente para que pueda rastrear y reproducir el problema.
Pregunta por:
los números de lote de producción y de material afectados;
Resultados de la inspección que muestran dónde y con qué frecuencia aparece el problema;
registros de producción relacionados con la zona afectada;
confirmación de cualquier cambio de material, componente o proceso;
una comparación con la muestra aprobada;
una explicación de cómo pudo haber ocurrido la falla, respaldada por pruebas;
controles inmediatos, como separar las existencias afectadas y suspender su posterior liberación;
la medida correctiva propuesta;
Resultados de las pruebas que muestran si la corrección funcionó.
No se puede determinar la causa definitiva de forma responsable hasta que se hayan revisado las muestras que fallaron y la información de producción pertinente.
Evite el mismo fallo antes de la liberación masiva.
El análisis de fallos resulta más valioso cuando conlleva un cambio claro en las especificaciones del producto o en el plan de control de calidad.
Entre las acciones útiles se incluyen:
definir la exposición al agua prevista y la correspondiente prueba de la bolsa terminada;
aprobar la composición completa del material, no solo un nombre como TPU o PVC;
registrar la producción y los lotes de material para poder detectar problemas;
controlar los cambios en las películas, recubrimientos, refuerzos, cierres y condiciones de soldadura;
comprobar las esquinas, los pliegues y las uniones para detectar tensiones concentradas;
conservar muestras aprobadas y referencias de material relevantes;
agregar pruebas de flexión, frío o envejecimiento cuando reflejen el uso previsto;
confirmar los cambios correctivos en las muestras antes de iniciar la producción en masa.
En el caso de productos soldados por radiofrecuencia, una inspección minuciosa de la soldadura antes de la producción en masa puede ayudar a identificar inconsistencias visibles y establecer una verificación adecuada. La inspección de la soldadura contribuye a la prevención de fallos, pero no sustituye las pruebas del producto terminado.
Conclusión final
Las fugas, grietas y delaminación son señales de fallo, no un diagnóstico completo. Comience por confirmar la resistencia para la que fue diseñada la bolsa, conserve la muestra defectuosa, marque las zonas dañadas y compare los productos afectados con muestras de referencia adecuadas.
Las pruebas controladas permiten identificar las causas relacionadas con el material, el diseño, la producción, la manipulación y el uso. Según la evidencia, la decisión correcta puede ser reparar un defecto, reprocesar las unidades afectadas, separar un lote de material, modificar el diseño o suspender el envío.
Para las marcas que desarrollan productos impermeables o que analizan fallos de producción repetidos, los servicios de fabricación de bolsas impermeables de Vancharli Outdoor pueden ayudar con las revisiones de materiales, muestras y requisitos de producción antes del lanzamiento a gran escala.
Preguntas Frecuentes
¿Puede un tejido impermeable homologado producir una bolsa con fugas?
Sí. Una prueba de tejido no verifica cada cierre, costura, válvula, fijación o transición en el producto ensamblado. Es posible que se requieran tanto pruebas de tejido como pruebas de la bolsa terminada.
¿Una fuga junto a una soldadura por radiofrecuencia demuestra que los ajustes de soldadura eran incorrectos?
No. El agua podría estar entrando por una pequeña abertura, contaminación, daños tras la soldadura o una grieta junto a la soldadura. Identifique la pieza que falló antes de modificar la configuración de producción.
¿Se puede liberar un lote de producción después de que se hayan reparado varias unidades con fugas?
No automáticamente. Primero, determine si los problemas son aislados o forman parte de un problema recurrente de material, diseño o producción. Las unidades reparadas también deben superar la prueba acordada.
¿Se puede corregir la delaminación generalizada con parches superficiales?
Un parche puede cubrir una pequeña área dañada, pero no puede restaurar la unión original en un material ampliamente afectado. La delaminación generalizada o continua requiere una revisión a nivel de material.
¿Debería someterse a una prueba de inmersión todas las bolsas impermeables?
No. La prueba debe coincidir con el uso previsto y la declaración de rendimiento aprobada. Las bolsas diseñadas para la lluvia, las salpicaduras y la inmersión temporal requieren condiciones de prueba diferentes.





los comentarios están cerrados