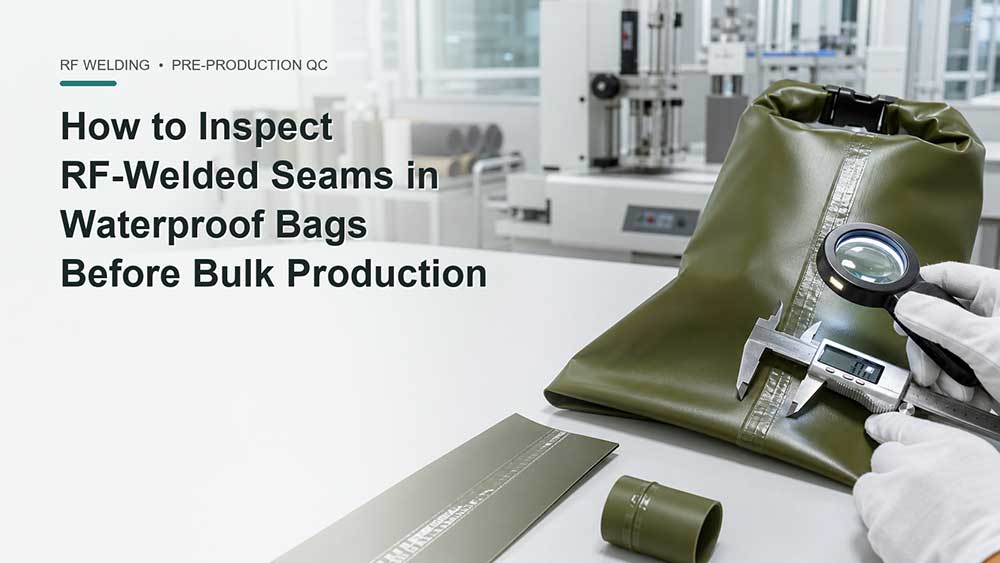
Cómo inspeccionar las costuras soldadas por radiofrecuencia en bolsas impermeables antes de la producción en masa.
Antes de aprobar la producción en serie, compruebe que cada soldadura por radiofrecuencia sea continua, esté correctamente posicionada y libre de desprendimientos, arrugas, perforaciones y bordes incompletos. A continuación, confirme el resultado con una prueba de resistencia de la soldadura y una prueba de estanqueidad previamente acordadas.
No apruebe la producción si alguna parte de la costura impermeable está abierta, despegada, quemada o tiene fugas, incluso si el resto de la bolsa parece estar bien.
Esta es la lógica básica de inspección:
Que comprobar
Resultado aceptable
No apruebe si
línea de soldadura
Continuo y correctamente posicionado
Huecos, zonas no cubiertas o desalineación grave
Superficie de soldadura
Limpio y razonablemente uniforme
Perforaciones, agujeros diminutos o contaminación atrapada
bordes de soldadura
Completamente unidos
Los bordes se levantan o se separan.
Esquinas e intersecciones
Plano y completamente sellado
Arrugas o huecos atraviesan la trayectoria de sellado.
Comprobación de fuerza
La costura permanece adherida según la prueba acordada.
Se produce descamación, agrietamiento o deslaminación.
Prueba de fugas
No hay fugas en las condiciones acordadas.
Aparecen burbujas, humedad o pérdida de presión.
Una soldadura de buen aspecto es un buen punto de partida, pero la apariencia por sí sola no puede demostrar que la costura sea resistente o impermeable.
Comience con la muestra y especificación aprobadas.
Los inspectores necesitan algo claro con lo que comparar. "Refuercen la costura" no es un requisito cuantificable.
Antes de comprobar las unidades de prueba de producción, confirme que dispone de lo siguiente:
Especificación del material aprobado
La muestra aprobada o muestra de oro
El último dibujo del producto
Ubicación de soldadura requerida
El ancho de soldadura y la tolerancia acordados
El estándar de apariencia requerido
La comprobación de resistencia de la costura acordada
La prueba de estanqueidad o de fugas requerida
Requisitos claros de aprobado/suspenso
No existe un único ancho de soldadura, resistencia al desprendimiento o presión de prueba que se adapte a todas las bolsas impermeables.
Una funda impermeable ligera para el teléfono, una bolsa estanca enrollable y una bolsa de lona impermeable pesada imponen exigencias muy diferentes a sus costuras. Los requisitos adecuados dependen del material, el diseño de la bolsa, el uso previsto y la impermeabilidad que se le atribuya.
Las muestras utilizadas para la aprobación deben representar fielmente la configuración de producción prevista. Esto significa utilizar el material base, las herramientas aprobadas y la construcción correcta del producto, no un tejido similar ni una muestra de desarrollo anterior.
Inspeccione la soldadura completa, no solo una sección sencilla.
Un tramo largo y recto puede parecer perfecto, mientras que la esquina o el extremo de la misma soldadura permanece débil.
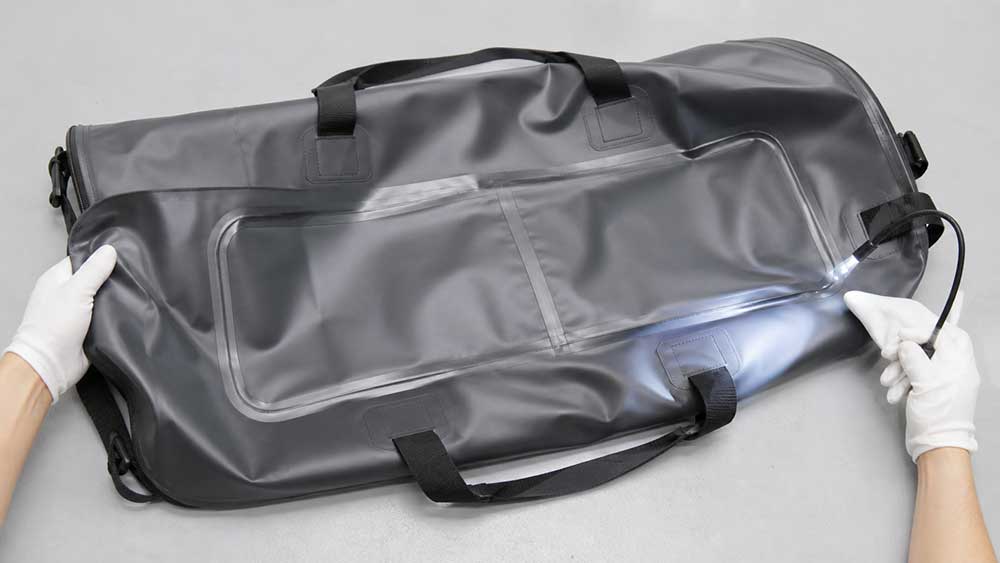
Utilice una iluminación uniforme e inspeccione toda la costura. Siempre que sea posible, observe tanto el interior como el exterior del producto.
Preste especial atención a:
El principio y el final de cada soldadura
Esquinas y zonas curvas
Intersecciones de soldadura
Áreas donde se encuentran varias capas de material
Costuras inferiores y laterales
Soldaduras cerca de asas, correas, válvulas o parches
Cualquier punto donde la costura cambia de dirección
La soldadura debe seguir la posición indicada en el plano aprobado. Su anchura debe mantenerse dentro de la tolerancia acordada y los bordes deben permanecer completamente adheridos a lo largo de la zona impermeable.
No dé por sentado que una soldadura más profunda o brillante es más resistente. Los distintos materiales pueden producir diferentes apariencias superficiales. La cuestión relevante es si la soldadura coincide con la referencia aprobada y supera las pruebas requeridas.
Medir más de un punto
Mida la soldadura en varios puntos en lugar de tomar una sola lectura en el centro de una sección recta.
Comprobar:
Ancho de soldadura
Distancia desde el borde del panel
Superposición de paneles
Alineación
Continuidad a través de esquinas e intersecciones
Una soldadura más ancha no siempre es mejor. Si el material se presiona o se calienta de forma demasiado agresiva, la zona soldada puede adelgazar, endurecerse o dañarse.
El objetivo es reproducir el ancho y la posición que se validaron durante el muestreo, no hacer que la soldadura sea lo más ancha o profunda posible.
Sepa qué defectos deberían impedir la aprobación.
Algunos problemas de soldadura por radiofrecuencia son fáciles de detectar. Otros solo aparecen al flexionar, estirar o comprobar si hay fugas en la soldadura.
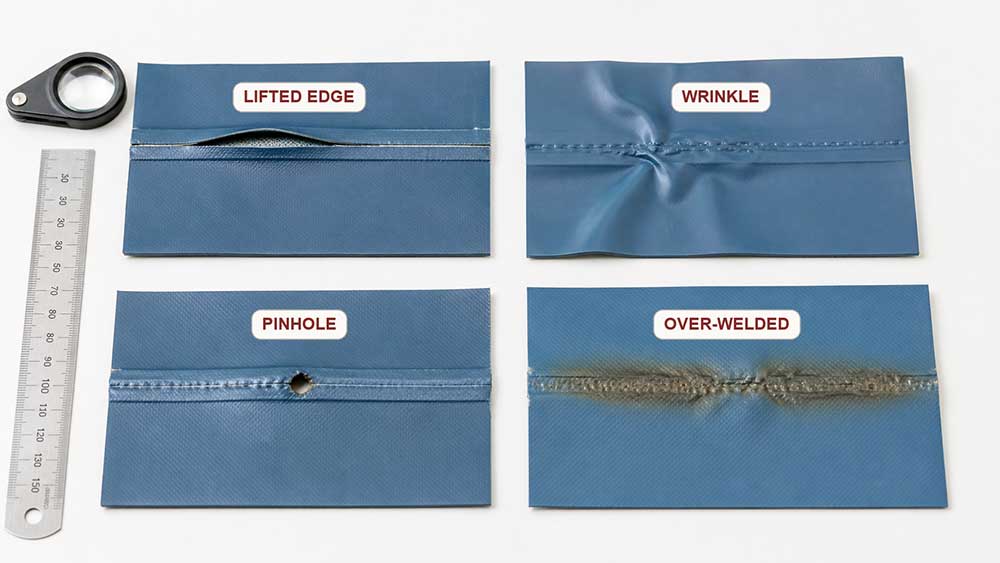
La tabla que aparece a continuación se centra en lo que un comprador o inspector puede observar y en los pasos a seguir. El síntoma visible puede indicar un problema, pero no siempre revela la causa exacta.
Posible defecto
Cómo podría verse
Por qué importa
Qué hacer
Área con soldadura insuficiente o “fría”.
Impresión de soldadura leve o irregular, borde levantado o una sección que se separa fácilmente.
Es posible que las capas no estén completamente unidas.
Mantener la aprobación y confirmarla con una prueba de resistencia y fugas.
Área sobre-soldada
Adelgazamiento excesivo, marcas profundas, rigidez, deformación o decoloración.
El material puede agrietarse o romperse junto a la soldadura.
Rechace las piezas afectadas y revise la configuración de la máquina.
Arruga a lo largo de la soldadura
Un pliegue atraviesa la trayectoria de sellado impermeable.
El pliegue puede crear un pequeño canal de fuga.
No apruebe hasta que la zona supere la prueba de estanqueidad requerida.
Perforación o agujero pequeño
Agujero, punto quemado, revestimiento dañado o tejido base expuesto
La barrera impermeable se ha roto.
Rechaza la pieza e investiga el proceso.
Borde de soldadura incompleto
Espacio, zona sin cubrir o interrupción en la unión.
Puede entrar agua y el borde puede empezar a despegarse.
Corrija la soldadura antes de aprobar la producción.
Soldadura desalineada
La soldadura se encuentra fuera de su trayectoria prevista o no deja suficiente solapamiento.
El área de unión puede ser demasiado estrecha.
Compare con el dibujo y retenga la aprobación si la resistencia se ve afectada.
Contaminación
En la soldadura quedan atrapados polvo, fibras, aceite u otro material.
Puede provocar una unión débil, arcos eléctricos o microperforaciones.
Limpie el área de trabajo y produzca nuevas piezas de prueba.
Esquina o intersección débil
Las costuras rectas pasan, pero una esquina se levanta o tiene fugas.
Las esquinas pueden fallar durante el plegado, la carga o el uso.
Corrija las herramientas, el posicionamiento o el diseño de la bolsa y vuelva a realizar la prueba.
Evite diagnosticar la causa basándose únicamente en la apariencia.
Por ejemplo, una soldadura débil puede estar relacionada con el material, la presión, la energía de radiofrecuencia, el tiempo de soldadura, el tiempo de enfriamiento, las herramientas o la contaminación. La fábrica debe investigar las variables una por una y confirmar la corrección con nuevos resultados de las pruebas.
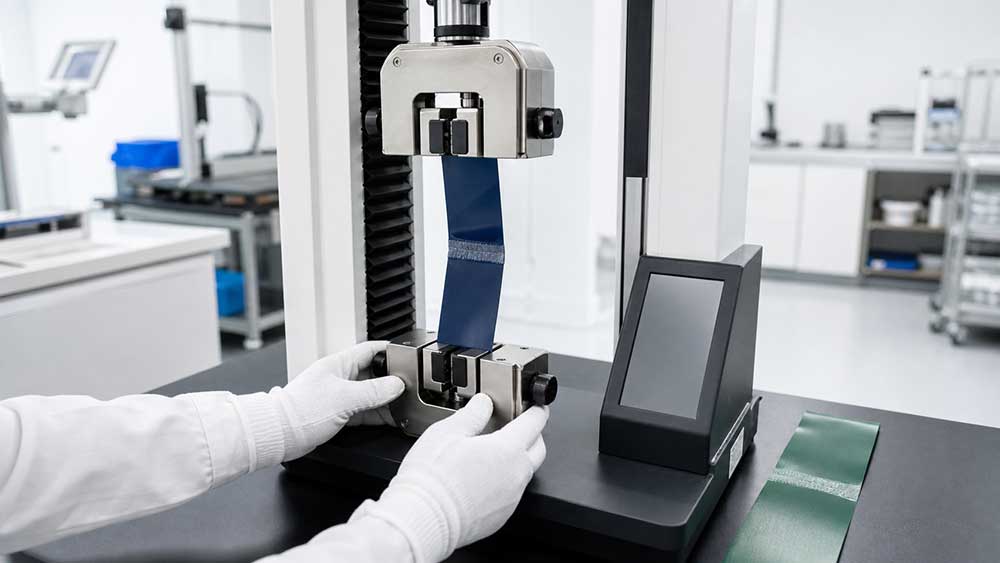
Comprueba la resistencia de la costura sin depender únicamente de la tracción manual.
Una inspección manual cuidadosa puede revelar rápidamente un borde suelto, pero no permite medir con precisión la resistencia de la costura. Un inspector puede tirar con mucha más fuerza que otro.
Para la evaluación inicial, un inspector puede:
Flexiona suavemente la costura en la dirección en la que se doblará durante el uso.
Compruebe si un borde comienza a levantarse.
Busque grietas, decoloración o deslaminación.
Compare el resultado con la muestra aprobada.
Registre dónde comienza cualquier separación
Siempre que sea posible, realice esta prueba en una tira reactiva o en una muestra designada, en lugar de tomar repetidamente la muestra de aprobación final.
Para tejidos recubiertos, la norma ASTM D751 incluye métodos de ensayo para la resistencia de las costuras y otras propiedades relevantes del material. Sin embargo, hacer referencia únicamente a la norma ASTM D751 no constituye un requisito de aceptación completo. La especificación también debe indicar:
Cómo se prepara la muestra de prueba
En qué dirección se tira
Cómo se registra el resultado
¿Cuál es el resultado mínimo requerido?
¿Qué tipo de fallo es aceptable?
La forma en que falla la muestra puede ser tan importante como la lectura final de la fuerza.
Registre si se produce el fallo:
Dentro de la junta soldada
Entre el revestimiento y el tejido base
A través del recubrimiento
En el tejido junto a la soldadura
En una esquina o transición de soldadura
Esto ayuda a determinar si el problema proviene del proceso de soldadura o de la composición del material.
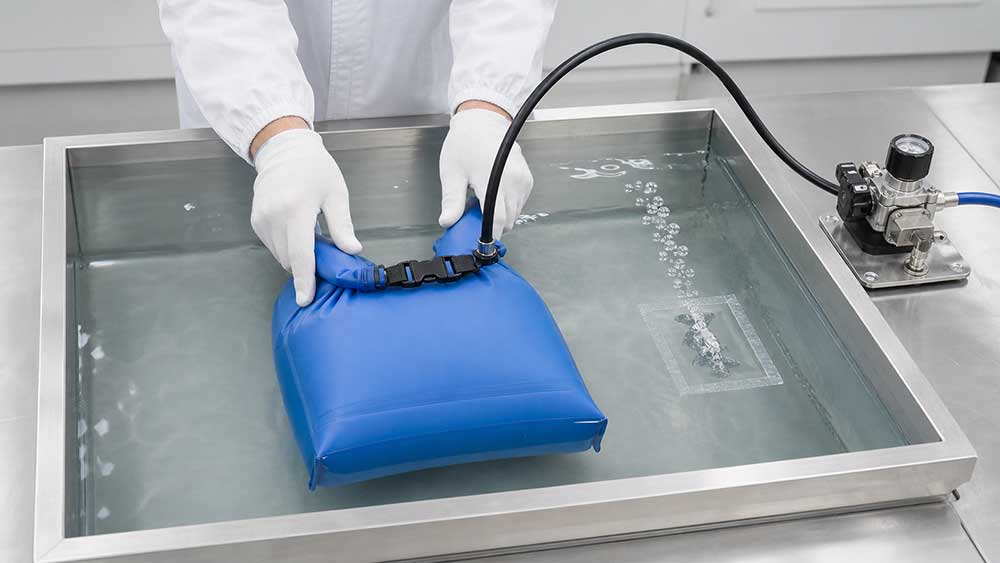
Confirme la impermeabilidad de la bolsa terminada.
Una costura puede pasar una inspección visual y aun así contener una vía de fuga oculta. También puede ser mecánicamente resistente, aunque la bolsa terminada presente fugas por una esquina, el cierre, la cremallera o la válvula.
Por lo tanto, la revisión final debe incluir el sistema de impermeabilización completo.
Dependiendo del producto, las pruebas pueden incluir:
Prueba de fugas de aire o de burbujas
Pruebas de caída de presión para productos herméticos
Pruebas de exposición a salpicaduras o agua
Pruebas de inmersión bajo condiciones acordadas
Flexión seguida de prueba de fugas
Manipulación de la carga seguida de pruebas de fugas
Acondicionamiento a baja temperatura seguido de pruebas de flexión y fugas.
La prueba debe coincidir con el uso previsto.
Una funda impermeable para teléfono, una bolsa seca para kayak, una nevera portátil flexible y un producto inflable no deben someterse automáticamente a las mismas condiciones de presión, duración o inmersión. No aplique una presión interna arbitraria a una bolsa que no esté diseñada para soportarla.
El informe de la prueba debe registrar claramente:
método de ensayo
Duración del exámen
Profundidad o presión del agua, si corresponde.
Método de cierre del producto
Identificación de la muestra
Resultado de aprobado/suspenso
Ubicación de cualquier fuga
En el caso de las bolsas impermeables con cierre enrollable, incluso el número de pliegues es importante. Si no se registra ese detalle, otro inspector podría cerrar la misma bolsa de forma diferente y obtener un resultado distinto.
Una prueba de impermeabilidad del tejido no garantiza que la bolsa terminada sea impermeable. Las costuras, las esquinas, la cremallera, el cierre enrollable, la válvula y los accesorios deben funcionar en conjunto.
Decida si aprobar, retener o rechazar.
La decisión final debe ser sencilla y estar basada en pruebas.
Aprobar la producción
La producción podrá aprobarse cuando:
El material cumple con las especificaciones aprobadas.
La soldadura sigue la trayectoria correcta.
El ancho y la posición cumplen con la tolerancia acordada.
Las esquinas, los extremos y las intersecciones están completamente unidos.
No hay perforación por quemadura, borde abierto ni contaminación.
Las pruebas de resistencia de las costuras han sido superadas.
El producto final supera la prueba de fugas acordada.
Su apariencia coincide con el estándar aprobado.
Producción en espera
Retener la aprobación cuando:
Una arruga o variación en la superficie puede afectar la trayectoria de sellado.
La costura tiene un aspecto aceptable, pero no ha superado la prueba requerida.
El material o las herramientas difieren de la versión aprobada.
No se ha confirmado la causa del resultado fallido.
Se han tomado medidas correctivas, pero la nueva muestra no ha sido analizada nuevamente.
«Suspender» no significa necesariamente rechazar todo el proyecto. Significa que la producción no debe continuar hasta que se resuelva la incertidumbre.
Rechazar la muestra
Rechace la muestra afectada cuando:
La costura impermeable está abierta o incompleta.
Las perforaciones o agujeros pequeños penetran la cámara impermeable.
La soldadura se desprende durante la prueba acordada.
La bolsa terminada tiene fugas.
La soldadura queda fuera del área funcional que se muestra en el dibujo.
El material ha sufrido daños que superan el límite cosmético aprobado.
Tras la corrección, inspeccione y pruebe una nueva muestra. No apruebe la producción basándose únicamente en una promesa verbal de que se han modificado los ajustes.
Registra lo que fue aprobado
La fábrica y el comprador deberían poder identificar con exactitud qué productos pasaron la prueba.
Un registro de aprobación práctico debe incluir:
Nombre del producto o SKU
Versión de dibujo
Número de muestra aprobado
Especificación del material y lote
identificación de herramientas
Medidas de soldadura
Método de prueba y condiciones.
Resultados reales
Fotografías de zonas importantes de soldadura
Defectos encontrados
Acción correctiva
Resultado de la nueva prueba
Fecha de aprobación
Es posible que la fábrica no divulgue todos los ajustes patentados de la máquina, pero la configuración aprobada debe registrarse y controlarse internamente. Si se modifican el material, las herramientas o la configuración de soldadura, se debe revisar nuevamente la costura afectada.
La unidad de prueba de producción aceptada deberá etiquetarse y conservarse como referencia para la línea de producción.
¿Qué sucede después de la aprobación?
La aprobación previa a la producción demuestra que la configuración seleccionada puede producir una costura aceptable. Sin embargo, no garantiza que todas las unidades posteriores sean idénticas.
Durante la producción en serie, la fábrica debe seguir comprobando el aspecto, el ancho, la posición y la estanqueidad de las soldaduras con la frecuencia acordada. Cualquier prueba fallida debe dar lugar al aislamiento del producto, su investigación, corrección y nuevas pruebas.
La inspección final de AQL puede respaldar la decisión de aceptar un lote terminado, pero no puede reemplazar las pruebas de resistencia de las juntas ni las pruebas de estanqueidad. Los requisitos funcionales de impermeabilidad requieren su propio plan de inspección.
La inspección de costuras por radiofrecuencia es solo una parte de la inspección completa de calidad de una bolsa impermeable . Aún es necesario revisar los materiales, los cierres, los herrajes, las correas y las dimensiones finales.
Lista de verificación de soldadura por radiofrecuencia previa a la producción
Antes de aprobar la producción en masa, confirme que:
El material de producción cumple con las especificaciones aprobadas.
Se están soldando las superficies del material correcto.
Se están utilizando los últimos planos y herramientas.
La soldadura es continua y está correctamente posicionada.
El ancho se mantiene dentro de la tolerancia acordada.
Las esquinas e intersecciones están completamente selladas.
No se levanta ningún borde
No hay perforaciones, agujeros ni contaminación.
La costura supera la prueba de resistencia acordada.
La bolsa terminada supera la prueba de fugas requerida.
Cualquier resultado fallido ha sido corregido y vuelto a probar.
La muestra de producción aprobada ha sido registrada y conservada.
Si algún requisito funcional aún no está claro, no apruebe la producción en masa todavía.
Cómo Vancharli Outdoor aborda la inspección de bolsas soldadas por radiofrecuencia
En Vancharli Outdoor, nuestro proceso de fabricación de bolsas impermeables puede incluir la confirmación del material, la revisión del diseño de la soldadura, la inspección de la prueba de producción y las pruebas de impermeabilidad específicas del producto, según el diseño de la bolsa y los requisitos de rendimiento.
El objetivo no es simplemente producir una costura de aspecto impecable. El material, la posición de la soldadura, las herramientas, la configuración de la máquina y el método de prueba deben funcionar en conjunto y mantenerse constantes durante la producción.
En el caso de bolsas secas, bolsas de lona impermeables, estuches, neveras portátiles flexibles y otros productos soldados, lo ideal es acordar estos requisitos durante la fase de muestreo, antes de que un problema de calidad llegue a la producción en masa.
Conclusión
Inspeccionar una soldadura por radiofrecuencia no tiene por qué ser complicado.
Comience con la muestra y la especificación aprobadas. Revise toda la soldadura, especialmente los bordes, las esquinas y las intersecciones. Busque uniones incompletas, arrugas, perforaciones y desalineaciones. Luego, confirme el resultado con una prueba de resistencia acordada y una prueba de fugas que coincida con el producto terminado.
Un aspecto limpio es útil, pero la producción solo debe aprobarse cuando la costura esté correctamente posicionada, permanezca adherida y evite la entrada de agua bajo las condiciones de prueba acordadas.
Preguntas frecuentes
¿Puede una soldadura por radiofrecuencia tener un aspecto normal pero aun así presentar fugas?
Sí. Una pequeña separación, arruga o unión incompleta puede ser difícil de detectar. Por eso, la inspección visual debe ir seguida de una prueba de fugas adecuada.
¿Una marca de soldadura más profunda es señal de mayor resistencia?
No necesariamente. Una soldadura muy profunda puede indicar que el material se ha comprimido o dañado excesivamente. Compárelo con la muestra aprobada y confirme el resultado mediante pruebas.
¿Es suficiente con tirar a mano para comprobar la costura?
No. Puede detectar un borde visiblemente suelto, pero no proporciona una medición de resistencia consistente. Utilice un método de prueba acordado cuando se requiera un resultado medible.
¿Es necesario someter todas las bolsas impermeables a pruebas de inmersión?
No. La prueba debe coincidir con el uso previsto del producto y su resistencia al agua. Una bolsa resistente a salpicaduras y una bolsa impermeable diseñada para inmersión temporal requieren condiciones de prueba diferentes.
¿Debe una arruga provocar siempre el rechazo?
No siempre. Una arruga fuera del recorrido impermeable puede ser solo un problema estético. Una arruga que atraviese todo el recorrido soldado puede crear un canal de fuga y debe probarse antes de su aprobación.
¿Puede la inspección AQL sustituir las pruebas de impermeabilidad?
No. La inspección AQL puede respaldar la aceptación del lote, pero no prueba que una costura sea resistente o impermeable. La prueba de impermeabilidad requiere una prueba independiente y claramente definida.




los comentarios están cerrados