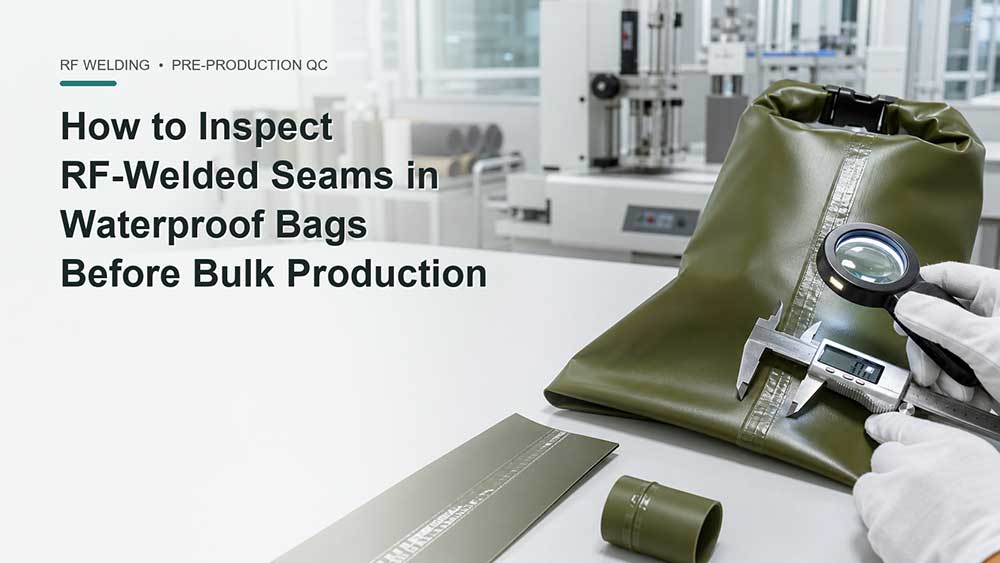
Wie man RF-geschweißte Nähte in wasserdichten Säcken vor der Serienproduktion prüft
Vor der Freigabe der Serienproduktion ist zu prüfen, ob jede HF-geschweißte Naht durchgehend, korrekt positioniert und frei von Ablösungen, Falten, Durchbrennungen und unvollständigen Kanten ist. Anschließend ist das Ergebnis durch eine vereinbarte Nahtfestigkeitsprüfung und Dichtheitsprüfung zu bestätigen.
Die Produktion darf nicht freigegeben werden, wenn irgendein Teil der wasserdichten Naht offen, abblätternd, durchgebrannt oder undicht ist – selbst wenn der Rest der Tasche in Ordnung aussieht.
Hier die grundlegende Inspektionslogik:
Was zu überprüfen
Akzeptables Ergebnis
Nicht genehmigen, wenn
Schweissnaht
Kontinuierlich und korrekt positioniert
Lücken, übersehene Bereiche oder gravierende Fehlausrichtungen
Schweißoberfläche
Sauber und einigermaßen gleichmäßig
Durchbrennen, Nadellöcher oder eingeschlossene Verunreinigungen
Schweißkanten
Vollständig verbunden
Kanten anheben oder trennen
Ecken und Kreuzungen
Flach und vollständig versiegelt
Falten oder Lücken kreuzen die Dichtungslinie
Kraftprüfung
Die Naht bleibt gemäß der vereinbarten Prüfung verbunden.
Abblättern, Reißen oder Delaminieren treten auf
Lecktest
Keine Leckage unter den vereinbarten Bedingungen
Blasen, Feuchtigkeit oder Druckverlust treten auf
Eine optisch ansprechende Schweißnaht ist ein guter Ausgangspunkt, aber das Aussehen allein kann nicht beweisen, dass die Naht fest oder wasserdicht ist.
Beginnen Sie mit dem genehmigten Muster und der Spezifikation.
Die Prüfer benötigen einen klaren Vergleichspunkt. „Die Naht muss stabil sein“ ist keine messbare Anforderung.
Bevor Sie die Produktionsversuchseinheiten prüfen, vergewissern Sie sich, dass Sie Folgendes haben:
Die genehmigte Materialspezifikation
Das genehmigte Muster oder Goldmuster
Die neueste Produktzeichnung
Die erforderliche Schweißposition
Die vereinbarte Schweißnahtbreite und Toleranz
Der geforderte Erscheinungsbildstandard
Die vereinbarte Nahtfestigkeitsprüfung
Der erforderliche Dichtigkeits- oder Wasserdichtigkeitstest
Klare Bestehens-/Nichtbestehens-Anforderungen
Es gibt keine einheitliche Schweißnahtbreite, Schälfestigkeit oder Prüfdruckeinstellung, die für jede wasserdichte Tasche geeignet ist.
Eine leichte, wasserdichte Handytasche, ein Rollverschluss-Packsack und eine schwere, wasserdichte Reisetasche stellen sehr unterschiedliche Anforderungen an ihre Nähte. Die richtigen Anforderungen hängen vom Material, dem Taschen-Design, dem Verwendungszweck und dem gewünschten Wasserdichtigkeitsgrad ab.
Die zur Genehmigung verwendeten Muster sollten die geplante Produktionsumgebung so genau wie möglich widerspiegeln. Das bedeutet, dass das vorgesehene Rohmaterial, die zugelassenen Werkzeuge und die korrekte Produktkonstruktion verwendet werden müssen – nicht etwa ein ähnliches Gewebe oder ein früheres Entwicklungsmuster.
Prüfen Sie die gesamte Schweißnaht, nicht nur einen einzelnen Abschnitt.
Ein langer, gerader Abschnitt mag perfekt aussehen, während die Ecke oder das Ende derselben Schweißnaht schwach bleibt.
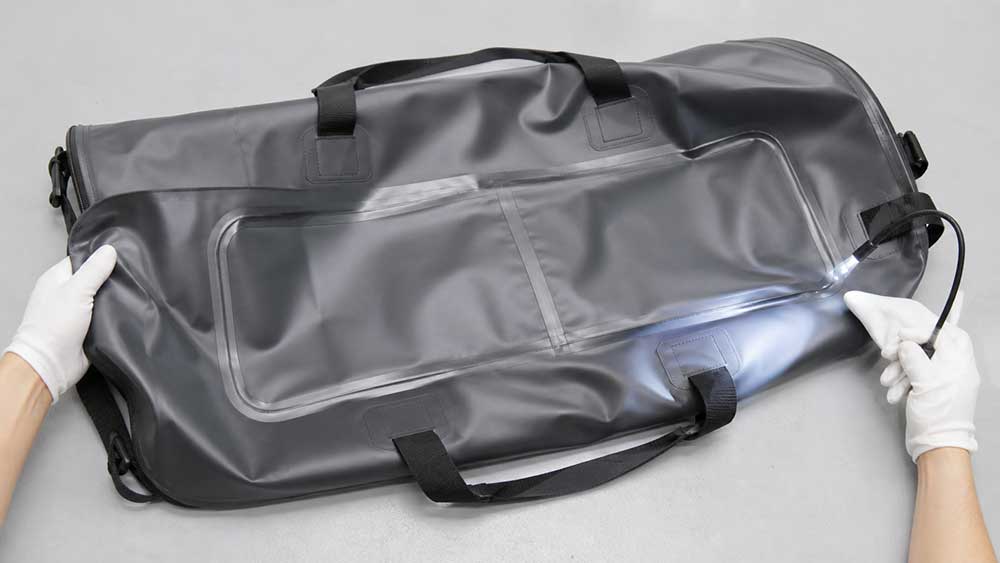
Verwenden Sie gleichmäßige Beleuchtung und untersuchen Sie die gesamte Naht. Betrachten Sie nach Möglichkeit sowohl die Innen- als auch die Außenseite des Produkts.
Achten Sie besonders auf:
Der Anfang und das Ende jeder Schweißnaht
Ecken und Kurvenbereiche
Schweißnahtkreuzungen
Bereiche, in denen mehrere Materialschichten aufeinandertreffen
Boden- und Seitennähte
Schweißnähte in der Nähe von Griffen, Gurten, Ventilen oder Flicken
Jede Stelle, an der die Naht ihre Richtung ändert
Die Schweißnaht muss der in der genehmigten Zeichnung angegebenen Position folgen. Ihre Breite muss innerhalb der vereinbarten Toleranz liegen, und die Kanten müssen entlang der wasserdichten Linie vollständig verbunden bleiben.
Gehen Sie nicht davon aus, dass eine tiefere oder glänzendere Schweißnaht gleichbedeutend mit einer höheren Festigkeit ist. Unterschiedliche Materialien können unterschiedliche Oberflächenbeschaffenheiten hervorrufen. Entscheidend ist, ob die Schweißnaht der genehmigten Referenz entspricht und die erforderlichen Prüfungen besteht.
Messen Sie mehr als einen Punkt
Messen Sie die Schweißnaht an mehreren Stellen, anstatt eine einzige Messung in der Mitte eines geraden Abschnitts vorzunehmen.
Prüfen:
Schweißnahtbreite
Abstand von der Plattenkante
Überlappung der Paneele
Ausrichtung
Kontinuität an Ecken und Kreuzungen
Eine breitere Schweißnaht ist nicht automatisch besser. Wird das Material zu stark gepresst oder erhitzt, kann der Schweißbereich dünn, hart oder beschädigt werden.
Ziel ist es, die Breite und Position, die bei der Probenahme validiert wurden, wiederherzustellen – nicht, die Schweißnaht so breit oder tief wie möglich zu gestalten.
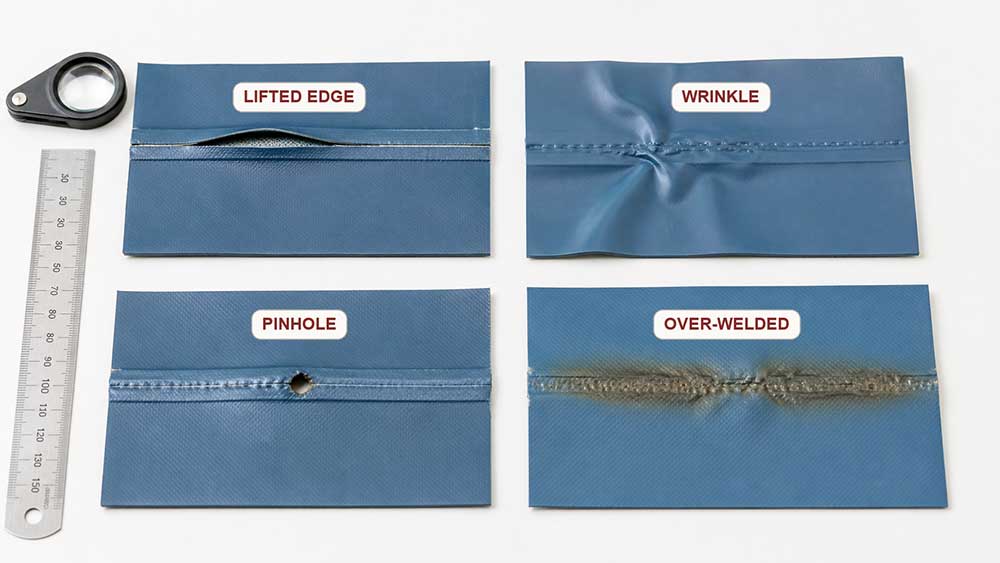
Wissen, welche Mängel zur Ablehnung führen sollten
Manche Probleme beim HF-Schweißen sind leicht zu erkennen. Andere treten möglicherweise erst auf, wenn die Schweißnaht gebogen, gezogen oder auf Dichtheit geprüft wird.
Die folgende Tabelle konzentriert sich darauf, was ein Käufer oder Gutachter beobachten kann und wie er weiter vorgehen sollte. Sichtbare Symptome können zwar auf ein Problem hindeuten, geben aber nicht immer die genaue Ursache preis.
Möglicher Defekt
Wie es aussehen könnte
Warum es wichtig ist
Aktivitäten
Unterschweißter oder „kalter“ Bereich
Leichte oder ungleichmäßige Schweißnaht, abstehende Kante oder ein Abschnitt, der sich leicht löst
Die Schichten sind möglicherweise nicht vollständig miteinander verbunden.
Genehmigung einholen und durch eine Festigkeits- und Dichtigkeitsprüfung bestätigen.
Überschweißter Bereich
Übermäßige Ausdünnung, tiefe Flecken, Steifheit, Verzerrung oder Verfärbung
Das Material kann neben der Schweißnaht reißen oder einreißen.
Betroffene Teile aussortieren und Maschineneinstellung überprüfen.
Falte entlang der Schweißnaht
Eine Falte verläuft durch die wasserdichte Dichtungsbahn
Die Falte kann einen kleinen Leckkanal bilden
Die Genehmigung darf erst erteilt werden, wenn der Bereich den erforderlichen Dichtigkeitstest bestanden hat.
Durchbrennen oder Loch
Loch, Brandfleck, beschädigte Beschichtung oder freiliegendes Grundgewebe
Die wasserdichte Barriere ist beschädigt.
Lehnen Sie das Werk ab und untersuchen Sie den Prozess.
Unvollständige Schweißkante
Lücke, übersprungener Bereich oder unterbrochene Verbindung
Wasser kann eindringen und der Rand kann sich ablösen.
Die Schweißnaht muss vor der Produktionsfreigabe korrigiert werden.
Fehlausgerichtete Schweißnaht
Die Schweißnaht liegt außerhalb des vorgesehenen Verlaufs oder weist nicht genügend Überlappung auf.
Die Klebefläche könnte zu schmal sein.
Vergleichen Sie mit der Zeichnung und verweigern Sie die Genehmigung, falls die Festigkeit beeinträchtigt ist.
Kontamination
Staub, Fasern, Öl oder andere Materialien sind in der Schweißnaht eingeschlossen.
Es kann zu schwachen Verbindungen, Lichtbögen oder Nadellöchern führen.
Reinigen Sie den Arbeitsbereich und fertigen Sie neue Teststücke an.
Schwache Ecke oder Kreuzung
Gerade Nähte halten, aber eine Ecke hebt sich oder ist undicht.
Ecken können beim Falten, Verladen oder im Gebrauch brechen.
Korrigieren Sie die Werkzeuge, die Positionierung oder das Beuteldesign und testen Sie erneut.
Vermeiden Sie es, die Ursache allein anhand des Erscheinungsbildes zu diagnostizieren.
Eine schwache Schweißnaht kann beispielsweise auf Material, Druck, HF-Energie, Schweißzeit, Abkühlzeit, Werkzeuge oder Verunreinigungen zurückzuführen sein. Der Hersteller sollte die Variablen nacheinander untersuchen und die Korrekturmaßnahmen anhand neuer Testergebnisse bestätigen.
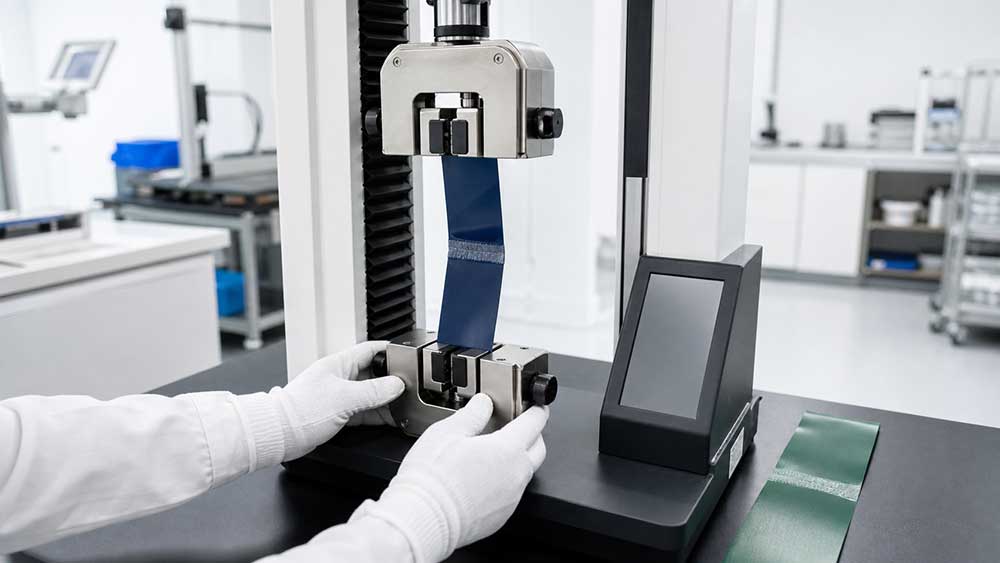
Nahtfestigkeit prüfen, ohne sich allein auf das Ziehen von Hand zu verlassen
Eine vorsichtige manuelle Prüfung kann eine offensichtlich lose Nahtkante schnell aufdecken, aber die Nahtfestigkeit lässt sich damit nicht genau messen. Ein Prüfer zieht möglicherweise deutlich fester als ein anderer.
Zur ersten Überprüfung kann ein Prüfer Folgendes tun:
Biegen Sie die Naht vorsichtig in die Richtung, in die sie sich während des Gebrauchs biegen wird.
Prüfen Sie, ob sich eine Kante abzuheben beginnt.
Achten Sie auf Risse, Aufhellungen oder Ablösungen.
Vergleichen Sie das Ergebnis mit dem genehmigten Muster.
Notieren Sie, wo eine Trennung beginnt.
Führen Sie dieses Screening nach Möglichkeit an einem Teststreifen oder einer dafür vorgesehenen Probe durch, anstatt wiederholt die fertige Freigabeprobe zu entnehmen.
Für beschichtete Gewebe enthält ASTM D751 Prüfverfahren für die Nahtfestigkeit und andere relevante Materialeigenschaften. Die alleinige Bezugnahme auf ASTM D751 ist jedoch keine vollständige Abnahmevoraussetzung. Die Spezifikation sollte außerdem Folgendes enthalten:
Wie die Testprobe vorbereitet wird
In welche Richtung es gezogen wird
Wie das Ergebnis erfasst wird
Welches Mindestergebnis ist erforderlich?
Welche Art von Fehler ist akzeptabel?
Die Art und Weise, wie die Probe versagt, kann genauso wichtig sein wie der endgültige Kraftmesswert.
Protokollieren Sie, ob der Fehler auftritt:
Innerhalb der Schweißverbindung
Zwischen der Beschichtung und dem Grundgewebe
Durch die Beschichtung
Im Gewebe neben der Schweißnaht
An einer Ecke oder einem Schweißnahtübergang
Dies hilft festzustellen, ob das Problem vom Schweißprozess oder von der Materialkonstruktion herrührt.
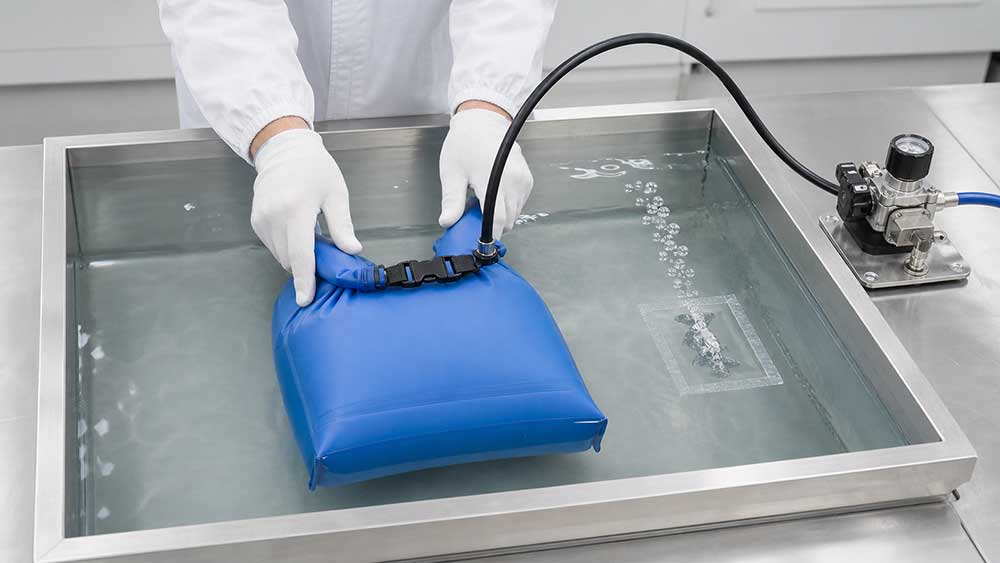
Prüfen Sie die Wasserdichtigkeit der fertigen Tasche.
Eine Naht kann bei einer Sichtprüfung bestehen und dennoch eine versteckte Leckstelle aufweisen. Sie kann auch mechanisch stabil sein, während der fertige Beutel an einer Ecke, einem Verschluss, einem Reißverschluss oder einem Ventil undicht ist.
Die abschließende Überprüfung muss daher das gesamte wasserdichte System umfassen.
Je nach Produkt können die Tests Folgendes umfassen:
Luftleck- oder Blasenprüfung
Druckabfallprüfung für luftdichte Produkte
Sprüh- oder Wasserexpositionsprüfung
Immersionsprüfung unter vereinbarten Bedingungen
Biegeprüfung mit anschließender Dichtigkeitsprüfung
Beladene Handhabung mit anschließender Dichtheitsprüfung
Konditionierung bei niedrigen Temperaturen, gefolgt von Biege- und Dichtigkeitsprüfung
Der Test muss dem vorgesehenen Verwendungszweck entsprechen.
Eine wasserdichte Handytasche, ein wasserdichter Kajak-Packsack, eine Kühltasche und ein aufblasbares Produkt sollten nicht automatisch denselben Druck, dieselbe Dauer oder dieselben Eintauchbedingungen verwenden. Üben Sie keinen willkürlichen Innendruck auf einen Beutel aus, der nicht für Druckbelastung ausgelegt ist.
Im Prüfbericht sollte Folgendes klar festgehalten werden:
Testmethode
Testdauer
Wassertiefe oder Wasserdruck, falls zutreffend
Produktverschlussmethode
Probenidentifikation
Ergebnis Bestanden/Nicht bestanden
Ort einer etwaigen Leckage
Bei einem Rollverschluss-Packsack kommt es sogar auf die Anzahl der Faltungen an. Wird dieses Detail nicht dokumentiert, kann ein anderer Prüfer denselben Sack anders verschließen und zu einem anderen Ergebnis kommen.
Ein Wasserdichtigkeitstest des Stoffes beweist nicht, dass die fertige Tasche wasserdicht ist. Nähte, Ecken, Reißverschluss, Rollverschluss, Ventil und Befestigungen müssen einwandfrei funktionieren.
Entscheiden Sie, ob Sie genehmigen, zurückstellen oder ablehnen.
Die endgültige Entscheidung sollte einfach und faktenbasiert sein.
Produktion genehmigen
Die Produktion kann genehmigt werden, wenn:
Das Material entspricht den genehmigten Spezifikationen.
Die Schweißnaht folgt dem richtigen Verlauf
Breite und Position entsprechen der vereinbarten Toleranz
Ecken, Enden und Kreuzungspunkte sind vollständig miteinander verbunden.
Es sind keine Durchbrennungen, offene Kanten oder Verunreinigungen vorhanden.
Nahtfestigkeitsprüfungen bestanden
Das fertige Produkt besteht den vereinbarten Dichtigkeitstest.
Das Erscheinungsbild entspricht dem genehmigten Standard
Produktion stoppen
Genehmigung verweigern, wenn:
Eine Falte oder Oberflächenunebenheit kann den Dichtungsprozess beeinträchtigen.
Die Naht sieht akzeptabel aus, hat aber den erforderlichen Test nicht bestanden.
Das Material oder die Werkzeuge weichen von der genehmigten Version ab.
Die Ursache für das fehlgeschlagene Ergebnis konnte nicht bestätigt werden.
Es wurden Korrekturmaßnahmen ergriffen, die neue Probe wurde jedoch nicht erneut getestet.
„Vorübergehend pausieren“ bedeutet nicht zwangsläufig, das gesamte Projekt abzulehnen. Es bedeutet, dass die Produktion erst fortgesetzt werden sollte, wenn die Unsicherheit beseitigt ist.
Die Probe ablehnen
Die betroffene Probe ist abzulehnen, wenn:
Die wasserdichte Naht ist offen oder unvollständig.
Durchbrennungen oder Nadellöcher durchdringen die wasserdichte Kammer
Die Schweißnaht löst sich während des vereinbarten Tests ab.
Der fertige Beutel ist undicht
Die Schweißnaht liegt außerhalb des in der Zeichnung dargestellten Funktionsbereichs.
Das Material wurde über die zulässige kosmetische Grenze hinaus beschädigt.
Nach der Korrektur ist ein neues Muster zu prüfen und zu testen. Die Produktion darf nicht allein aufgrund einer mündlichen Zusage, dass die Einstellungen geändert wurden, freigegeben werden.
Protokollieren, was genehmigt wurde
Fabrik und Käufer sollten genau feststellen können, was durchgelassen wurde.
Ein praktischer Genehmigungsbericht sollte Folgendes enthalten:
Produktname oder Artikelnummer
Zeichnungsversion
Genehmigte Musternummer
Materialspezifikation und Losgröße
Werkzeugidentifizierung
Schweißnahtmessungen
Testmethode und Bedingungen
Tatsächliche Ergebnisse
Fotos wichtiger Schweißbereiche
Defekte gefunden
Abhilfe
Ergebnis des erneuten Tests
Datum der Genehmigung
Das Werk gibt möglicherweise nicht alle firmeneigenen Maschineneinstellungen preis, die genehmigte Konfiguration muss jedoch intern dokumentiert und kontrolliert werden. Bei Änderungen des Materials, der Werkzeuge oder der Schweißkonfiguration muss die betroffene Schweißnaht erneut geprüft werden.
Das abgenommene Produktionsversuchsgerät sollte gekennzeichnet und als Referenz für die Produktionslinie aufbewahrt werden.
Was passiert nach der Genehmigung?
Die Vorproduktionsfreigabe zeigt, dass die gewählte Konfiguration eine akzeptable Nahtstelle erzeugen kann. Sie garantiert jedoch nicht, dass jedes spätere Produkt identisch sein wird.
Während der Serienproduktion sollte das Werk die Schweißnahtbeschaffenheit, -breite, -position und Dichtheit in vereinbarten Abständen weiterhin prüfen. Jede nicht bestandene Prüfung muss die Isolierung des Produkts, eine Untersuchung, eine Korrektur und eine erneute Prüfung zur Folge haben.
Die abschließende AQL-Prüfung kann die Entscheidung zur Abnahme einer fertigen Charge unterstützen, ersetzt aber nicht die Nahtfestigkeits- oder Dichtigkeitsprüfung. Funktionale Wasserdichtheitsanforderungen erfordern einen eigenen Prüfplan.
Die Nahtinspektion mittels Hochfrequenz ist nur ein Teil der vollständigen Qualitätsprüfung wasserdichter Taschen . Materialien, Verschlüsse, Beschläge, Gurte und Endabmessungen müssen ebenfalls geprüft werden.
Checkliste für HF-Schweißen vor Produktionsbeginn
Vor der Genehmigung der Serienproduktion muss Folgendes bestätigt werden:
Das Produktionsmaterial entspricht der genehmigten Spezifikation
Die richtigen Materialoberflächen werden verschweißt.
Die neuesten Zeichnungen und Werkzeuge werden verwendet.
Die Schweißnaht ist durchgehend und korrekt positioniert.
Die Breite liegt innerhalb der vereinbarten Toleranz.
Ecken und Kreuzungen sind vollständig abgedichtet.
Keine Kante hebt sich.
Es sind keine Durchbrennungen, Lochfraßstellen oder Verunreinigungen vorhanden.
Die Naht besteht die vereinbarte Festigkeitsprüfung.
Der fertige Beutel besteht den erforderlichen Dichtigkeitstest.
Alle fehlgeschlagenen Ergebnisse wurden korrigiert und erneut getestet.
Das genehmigte Produktionsmuster wurde erfasst und aufbewahrt.
Wenn noch irgendwelche funktionalen Anforderungen unklar sind, genehmigen Sie die Serienproduktion noch nicht.
Wie Vancharli Outdoor die Inspektion von HF-geschweißten Taschen durchführt
Bei Vancharli Outdoor kann unser Herstellungsprozess für wasserdichte Taschen je nach Taschendesign und Leistungsanforderungen die Materialprüfung, die Überprüfung des Schweißnahtlayouts, die Produktionsprüfung und produktspezifische Wasserdichtigkeitstests umfassen.
Ziel ist es nicht einfach nur, eine sauber aussehende Naht zu erzeugen. Material, Schweißposition, Werkzeuge, Maschineneinstellung und Prüfverfahren müssen optimal aufeinander abgestimmt sein und während der gesamten Produktion konstant bleiben.
Bei wasserdichten Packsäcken, Seesäcken, Beuteln, Kühltaschen und anderen geschweißten Produkten sollten diese Anforderungen am besten während der Mustererstellung vereinbart werden – bevor ein Qualitätsproblem die Serienproduktion erreicht.
Fazit
Die Inspektion einer HF-geschweißten Naht muss nicht kompliziert sein.
Beginnen Sie mit dem freigegebenen Muster und der Spezifikation. Prüfen Sie die gesamte Schweißnaht, insbesondere Kanten, Ecken und Kreuzungspunkte. Achten Sie auf unvollständige Verbindung, Faltenbildung, Durchbrennen und Fehlausrichtung. Bestätigen Sie das Ergebnis anschließend mit einer vereinbarten Festigkeitsprüfung und einer Dichtheitsprüfung, die dem Endprodukt entspricht.
Ein sauberes Erscheinungsbild ist zwar wünschenswert, die Produktion sollte jedoch erst dann freigegeben werden, wenn die Naht korrekt positioniert ist, fest verbunden bleibt und unter den vereinbarten Testbedingungen wasserdicht ist.
Häufig gestellte Fragen
Kann eine HF-geschweißte Naht normal aussehen, aber trotzdem undicht sein?
Ja. Kleine Spalten, Falten oder unvollständige Verbindungen sind unter Umständen schwer zu erkennen. Deshalb sollte der Sichtprüfung eine geeignete Dichtigkeitsprüfung folgen.
Ist eine tiefere Schweißnaht ein Zeichen für höhere Festigkeit?
Nicht unbedingt. Eine sehr tiefe Schweißnaht kann darauf hindeuten, dass das Material übermäßig komprimiert oder beschädigt wurde. Vergleichen Sie sie mit dem geprüften Muster und bestätigen Sie das Ergebnis durch eine Prüfung.
Reicht ein Zug von Hand aus, um die Naht zu prüfen?
Nein. Es kann zwar eine offensichtlich lockere Kante erkennen, aber keine zuverlässige Festigkeitsmessung ermöglichen. Verwenden Sie ein anerkanntes Prüfverfahren, wenn ein messbares Ergebnis erforderlich ist.
Muss jede wasserdichte Tasche einem Tauchtest unterzogen werden?
Nein. Der Test sollte dem Verwendungszweck und der Wasserdichtigkeitsangabe des Produkts entsprechen. Ein spritzwassergeschützter Beutel und ein wasserdichter Beutel für kurzzeitiges Eintauchen erfordern unterschiedliche Testbedingungen.
Sollte eine Falte immer zur Ablehnung führen?
Nicht immer. Eine Falte außerhalb der wasserdichten Fuge kann lediglich kosmetischer Natur sein. Eine Falte, die die gesamte Schweißnaht kreuzt, kann jedoch eine Leckagequelle darstellen und sollte vor der Abnahme geprüft werden.
Kann die AQL-Inspektion die Wasserdichtigkeitsprüfung ersetzen?
Nein. Die AQL-Prüfung kann die Chargenabnahme unterstützen, beweist aber nicht, dass eine Naht fest oder wasserdicht ist. Die Wasserdichtigkeitsprüfung erfordert einen separaten, klar definierten Test.




Kommentarfunktion ist geschlossen